浇铸过程中的分型面设计与精度控制
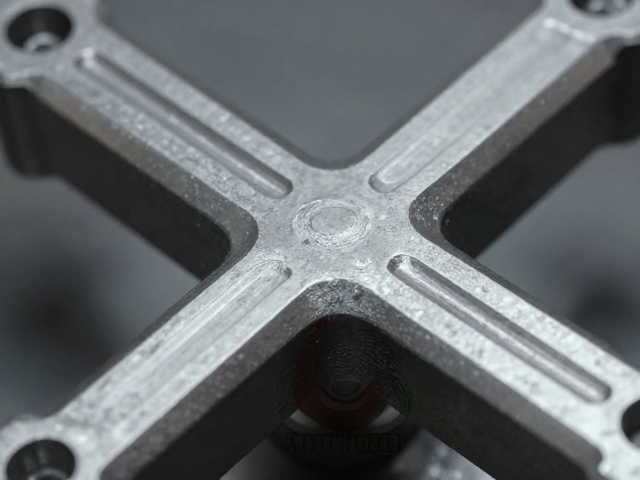
金属浇铸工艺中,活动关节的线面关系清晰度直接取决于分型面的加工精度与模具设计的合理性。分型面作为铸件上下半部分的接合处,若存在错位或间隙过大,会导致金属液渗入形成飞边或毛刺,进而破坏关节部位的几何精度。在实际生产中,通常采用精密数控加工中心对模具分型面进行研磨处理,确保平面度误差控制在0.05毫米以内。这种高精度的模具表面处理能够有效减少铸件表面的宏观缺陷,为后续活动关节的装配提供基础保障。
为了进一步提升线面关系的清晰度,浇铸前的模具预热与涂层工艺至关重要。模具表面需均匀喷涂一层极薄的耐高温脱模剂,这不仅能防止金属液与模具直接粘连,还能在铸件表面形成一层致密的氧化隔离层,减少粘砂现象。通过控制脱模剂的喷涂厚度在0.1至0.2毫米之间,可以显著改善铸件表面的光洁度。对于具有复杂曲面或精密配合面的活动关节,采用陶瓷型芯或高精度砂芯进行成型,能更准确地复刻设计图纸中的线条与平面特征,避免因砂型强度不足导致的塌箱或错型问题。
浇注系统与金属液流动控制
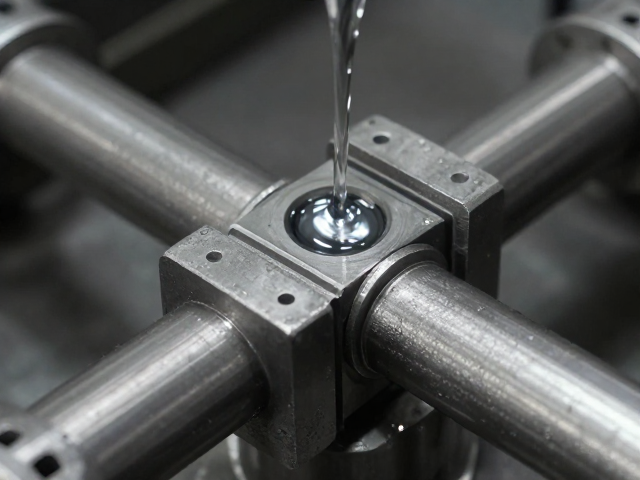
浇注系统的设计直接影响金属液进入型腔的流速与温度分布,进而影响活动关节部位的凝固质量。采用底注式或阶梯式浇注系统,能够减缓金属液的冲击力,避免紊流卷气。在浇注过程中,需严格控制浇注温度,通常根据金属材料特性(如铸铁、铸钢或铝合金)设定在特定范围内,例如灰铸铁浇注温度多在1350℃至1450℃之间。稳定的温度场有助于金属液平稳填充型腔,减少因局部过热或冷却不均导致的缩孔、缩松等缺陷,这些缺陷往往隐藏在关节配合面内部,严重影响线面关系的完整性。
浇注速度的控制也是确保线面清晰的关键环节。过快浇注易导致浇不足或冷隔,过慢则可能引起氧化夹杂。通过计算金属液在型腔内的充型时间,通常控制在几秒至十几秒之间,具体数值依据铸件体积与壁厚调整。使用冒口和冷铁进行定向凝固,使热量从远离关节面的部位向关节面方向有序散失,从而保证关节部位金属组织的致密性。这种凝固顺序的控制,使得活动关节的接触面能够形成均匀细小的晶粒结构,提升表面硬度与耐磨性,确保装配后关节运动顺畅,无卡滞现象。
后处理与表面精加工工艺
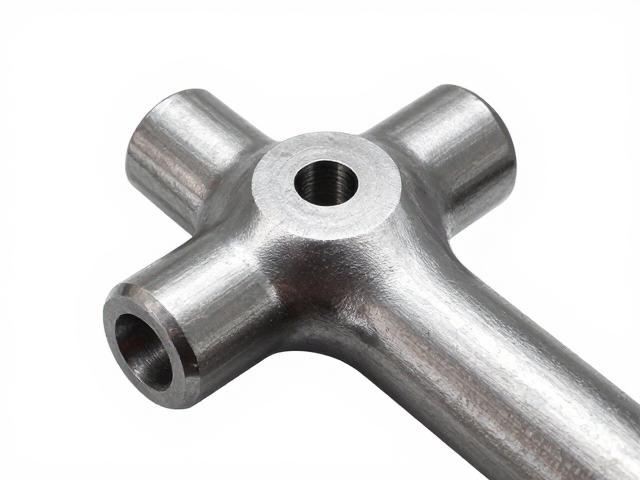
铸件脱模后的清理与热处理是确立最终线面关系的重要步骤。去除浇冒口时,需采用精密切割或打磨工具,避免对关节配合面造成机械损伤。对于高精度活动关节,通常需要进行去应力退火处理,以消除铸造过程中产生的残余应力,防止后续加工或使用过程中发生变形。热处理后的工件需进行时效处理,确保尺寸稳定性。这一阶段的工艺控制,能够消除因内应力释放导致的微观形变,使关节面的几何形状严格符合设计图纸要求。
表面精加工阶段,采用磨削、抛光或珩磨等工艺对活动关节面进行处理。根据精度等级要求,平面度公差可控制在0.01毫米至0.05毫米之间。对于需要高配合精度的部位,常采用研磨工艺,通过研磨膏与研磨平板的相对运动,去除微观不平度,获得镜面效果。在此过程中,需定期使用三坐标测量仪或专用检具检测线面位置度,确保各配合面之间的平行度、垂直度及同轴度满足装配要求。经过精细打磨与检测,活动关节的线面界限分明,无肉眼可见的加工痕迹,实现了从毛坯到精密零件的质变。