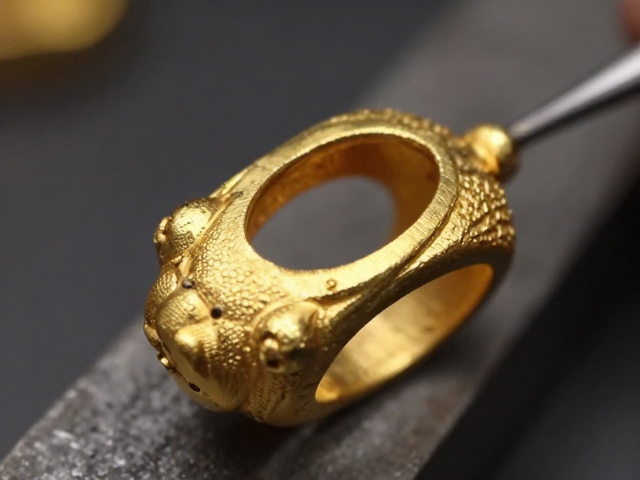
失蜡铸造:从液态金属到精密轮廓的蜕变
失蜡铸造并非现代工业的专利,其历史渊源可追溯至公元前3000年左右的美索不达米亚文明,这一工艺的核心逻辑在于利用蜡材的可塑性构建出首饰的三维模型,再通过包裹耐火材料形成铸模,最终通过高温熔失蜡料,腾出与模型完全一致的空腔进行金属灌注。相较于直接雕刻或冲压工艺,失蜡铸造能够完美呈现极其复杂的镂空结构、极细的爪镶以及流畅且不规则的有机形态,这些细节是其他传统金属加工工艺难以独立完成的。
在这一过程中,蜡模的制作往往需要工匠具备极高的手工技巧或依赖高精度的3D打印技术制作蜡模原型。无论是手工雕刻蜡块,还是使用光敏树脂打印高细节模型,蜡材必须具备良好的延展性且不易变形,以确保后续包裹石膏模时能保留原始设计的微米级误差范围内的细节。蜡模完成后,会被固定在铸圈中,周围填充专用的耐火石膏浆料,经过干燥和烘烤,石膏内部的水分被排出,结构变得更加致密,为承受高温金属液的冲击做好准备。
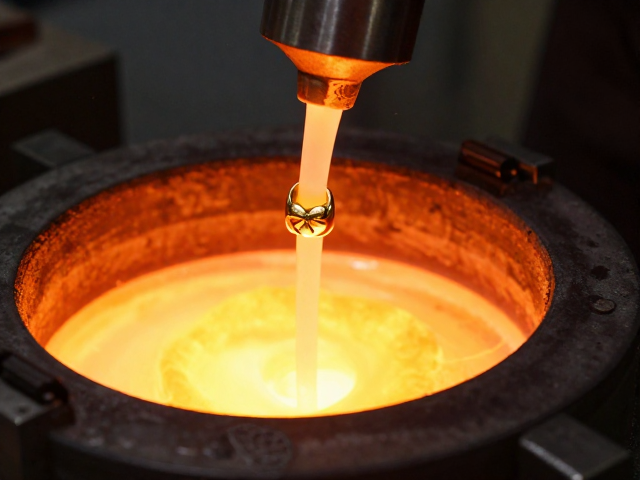
高温焙烧与金属熔注的热力学博弈
铸模在进入熔金炉前,必须经过严格的焙烧程序,这一过程通常分为低温脱水、高温焙烧和保温三个阶段。焙烧温度需达到800至1000摄氏度,这不仅是为了彻底去除石膏模中的残余水分和蜡料残留,更是为了让石膏模具备足够的强度和透气性,以应对高温金液注入时产生的剧烈热冲击。若焙烧不充分,残留的水分在高温下瞬间气化膨胀,极易导致模具炸裂或在金饰表面形成气孔、砂眼等致命瑕疵。
金液的熔注是整个工艺中最为惊心动魄的时刻。黄金的熔点约为1064摄氏度,工匠需使用专用喷枪或熔金炉将金块加热至完全液态,随后通过离心铸造机或真空加压铸造设备,克服金属液的表面张力,使其迅速且均匀地填充至每一个细微的型腔。金液的流动性、粘度以及浇注速度必须经过精确计算,过慢会导致冷隔或充填不全,过快则可能因冲击力过大破坏脆弱的石膏内壁,导致首饰表面粗糙或尺寸偏差。
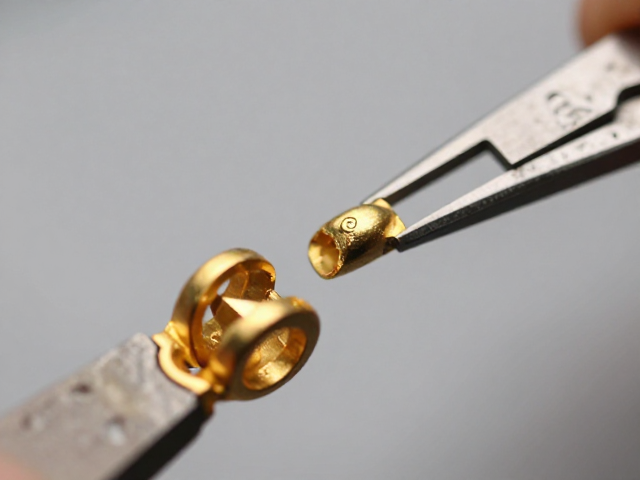
破模清理与表面处理的微观艺术
当金液冷却凝固后,坚硬的石膏外壳需要被小心剥离,这个过程被称为“破模”。工匠通常使用高压水枪或专用敲击工具,将石膏模从内部向外碎裂取出金坯。此时的金饰表面覆盖着一层氧化层和残留的石膏颗粒,且浇口处留有明显的金属突起,整体呈现出粗糙暗沉的状态。这一步骤仅仅是物理形态的成型,真正的质感塑造才刚刚开始。
接下来的打磨与抛光是对首饰灵魂的赋予。针对失蜡铸造特有的表面纹理,工匠会使用不同目数的砂纸、百洁布以及旋转打磨头,逐步去除浇口、修复微小瑕疵并平滑表面。对于追求极致镜面效果的款式,会使用钻石膏或抛光轮进行精细抛光;而对于追求复古或哑光质感的款式,则可能保留部分手工打磨的痕迹或使用喷砂工艺处理。这一阶段的每一道划痕、每一个切面的角度,都直接决定了光线在首饰表面的反射方式,是体现高级定制质感的关键所在。
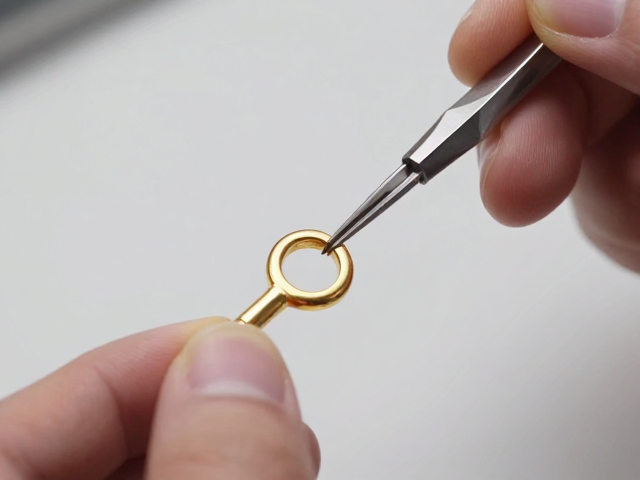
镶嵌工艺与最终质检的严谨逻辑
失蜡铸造形成的金饰主体通常带有严密的镶口结构,这些镶口在铸造时已具雏形,但为了适应宝石的精准嵌入,往往需要进行二次修整。镶嵌师会根据宝石的大小和形状,使用微型锉刀和钳子对金质镶爪或包边进行微调,确保宝石能够稳固且水平地嵌入其中。这一过程要求极高的稳定性,因为失蜡铸造形成的金件内部可能存在微小的应力,操作不当极易导致金件开裂或宝石松动。
在完成所有镶嵌工序后,首饰需经过严密的质检流程。质检内容包括尺寸规格的复核、镶口牢固度的测试、表面划痕的排查以及整体光泽度的评估。对于高端定制首饰,还会使用放大镜观察宝石切工与金托的配合情况,确保无肉眼可见的瑕疵。经过超声波清洗去除残留油脂和粉尘后,一件具有复杂结构、极致细节和完美光泽的黄金首饰才真正诞生,其价值不仅在于黄金本身的材质,更在于失蜡铸造工艺赋予的独特形态与手工打磨留下的温度感。