焊药配比与熔点控制的从属关系
金银器制作中,焊药(又称焊药膏或焊片)的核心作用是在加热过程中填补金属接合处的微小缝隙,其流动性与凝固点必须严格低于母金属。传统银焊料通常由银、铜、锌等金属按不同比例熔炼而成,通过调整铜和锌的含量,可以精确控制焊药的熔点。例如,高银焊料熔点较高,适用于需要承受高温处理的结构部位;而低银或含硼砂较多的焊料熔点较低,常用于精细装饰件或已成型部件的局部修补。工匠需根据金银器的具体合金成分计算焊药比例,确保在焊接时母金属不熔化变形,同时焊药能充分渗透至接头内部。
在实际操作中,焊药的状态管理至关重要。固态焊片需切割成极薄的碎片或粉末,再与清水或专用胶水混合成膏状,以便精准涂抹在接缝处。若焊药过量,冷却后形成的焊瘤会掩盖细节,增加后续打磨工作量;若焊药不足,则会导致虚焊或砂眼,影响器物结构的强度与美观。因此,控制焊药用量遵循“宁少勿多”的原则,依靠焊药自身的毛细作用流向接缝,而非依靠重力堆积。这种对材料物理特性的精准把控,是实现金银器接缝平整、无色差的基础。
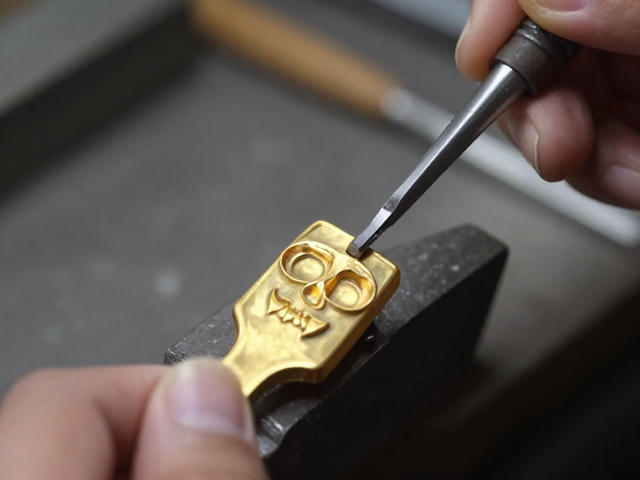
錾刻前的应力释放与表面预处理
錾子作为金银器表面造型的核心工具,其运用效果直接取决于金属板材的状态。在錾刻之前,必须对金银片进行充分的退火处理,以消除加工硬化带来的内应力。未经退火的金属脆性极大,錾击时极易开裂或崩边,导致细节部分无法成型。退火后的金属呈现暗灰色,需经过酸洗或机械打磨恢复光泽,并确保表面无油污、氧化层或划痕。任何微小的杂质都可能阻碍錾子与金属的接触,造成打滑或纹路不清晰,因此在正式錾刻前,工匠需使用鹿皮或细砂纸对工作区域进行彻底清洁。
錾刻过程中,錾子的刃口角度与受力方式决定了纹饰的深浅与立体感。对于金银器上的阴文线条,錾子刃口需保持锐利且角度适中,通常采用垂直或微倾的握持姿势,利用手腕的弹性力量而非蛮力敲击。每一次錾击都应精准落在预定轨迹上,避免多次重复敲击同一位置,以免金属延展导致纹路变宽、边缘模糊。对于浅浮雕或高浮雕的凸起部分,需先通过錾刻界定轮廓,再逐步向内推进,通过层层叠加的錾痕表现光影变化。这种对金属延展性的尊重与引导,是打造金银器细腻纹理的关键。
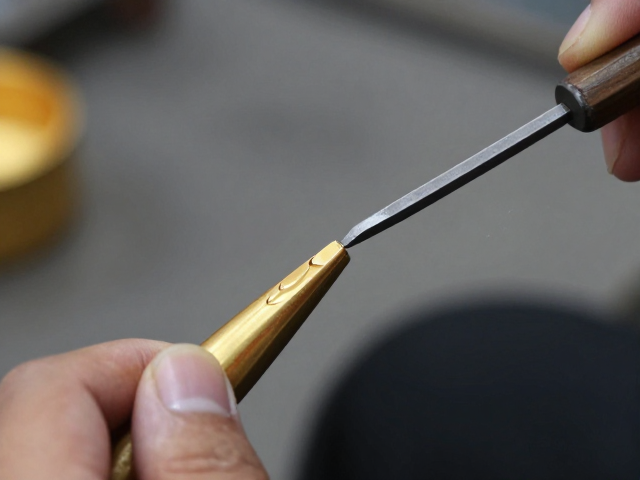
焊接与錾刻的时序逻辑与细节保护
金银器的制作通常遵循“先粗后细、先焊后錾”或“分段焊接、局部錾刻”的逻辑,以避免高温焊接对已完成的精细錾刻造成破坏。高温加热会使焊药熔化,同时可能使已錾刻的纹饰软化、变形或失去光泽。因此,对于结构复杂的金银器,工匠常采用分段组装的方式,先对主要结构件进行焊接固定,待冷却后再进行整体的表面錾刻。若必须在已錾刻部位附近焊接,需使用遮蔽剂保护纹饰,并严格控制加热温度与时间,尽量减少热影响区对细节的损伤。
焊接完成后的清理与修整是衔接錾刻工序的重要环节。焊药残留物通常含有硼砂等杂质,冷却后形成坚硬且颜色深暗的焊渣,必须通过酸洗或钢丝刷彻底清除,直至露出金属本色。若清理不净,残留物会嵌入錾刻纹路中,影响錾子滑动,甚至导致錾痕发黑、发乌。此外,焊接处的轻微凸起需通过锉刀或磨石修整至与母金属平齐,确保錾刻时的受力均匀。只有在焊接接头完全平整、清洁的前提下,后续的錾刻才能顺畅跟进,避免因基底不平导致的纹饰歪斜或断裂。
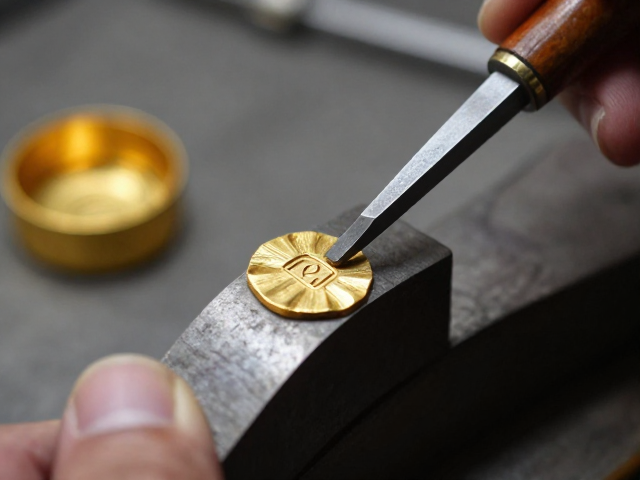
錾子选型与金银器微观结构的呼应
不同的金银器细节需求对应着不同形状与尺寸的錾子。圆口錾适用于打点、制作颗粒状纹理或圆形纹饰;平口錾用于大面积铺底或修整平面;三角錾则擅长刻画尖锐的线条或几何图案。工匠需根据纹饰的精细程度选择合适的錾子刃宽,通常越精细的纹饰,使用的錾子刃口越窄,以便在微小空间内进行操作。同时,錾子的材质与热处理状态也会影响其耐用性与打击感,高碳钢錾子硬度高但易崩口,需频繁打磨;合金钢錾子韧性较好,适合长时间高强度作业。
錾刻时的力度与节奏会直接影响纹饰的清晰度与金属的延展状态。对于金银器上的细密纹样,如云纹、水波纹或织物纹理,需采用“轻敲密点”的手法,通过多次轻微打击逐步成型,避免一次性重击导致金属过度延展而失去细节。錾子与金属表面的接触角度需保持恒定,倾斜角度过大会导致纹路一侧深一侧浅,破坏对称性与美感。此外,錾刻过程中需不断旋转器物或调整握持姿势,以确保錾子刃口始终处于最佳受力状态,从而在金银器表面留下均匀、流畅且富有生命力的线条。