失蜡铸造前戒指设计的核心逻辑
戒指设计并非单纯的图形绘制,而是对三维空间体积与金属流动性的预演。在蜡模制作初期,设计师需要明确戒指的佩戴场景与结构受力点,特别是戒圈与戒面的连接处,这是失蜡铸造过程中最容易产生缩孔或断裂的薄弱环节。设计稿需标注清晰的厚度分布,一般戒圈壁厚需保持在1.5毫米至2.0毫米之间,以确保后续打磨后的强度,过薄会导致抛光时穿透,过厚则增加后期去除多余金属的工作量。
蜡材的选择与处理直接影响最终成品的表面质量。常用的软蜡硬度需符合手工雕刻与打磨的需求,蜡块在使用前应通过酒精灯轻微加热消除内部应力,防止蜡模在冷却过程中发生变形或开裂。设计过程中需预留足够的收缩余量,金属在冷却过程中会发生物理收缩,不同材质如黄金、铂金或银的收缩率略有差异,通常需预留0.5%至1.5%的收缩补偿空间,以确保成品尺寸符合标准指圈规格。
蜡模制作与树组组合的关键细节
蜡模的雕刻与拼接是决定铸造成败的基础步骤,蜡线需均匀且无气泡,拼接处必须使用专用粘合剂彻底融合,确保无缝隙,否则熔融金属会渗入缝隙形成飞边,增加后期清理难度。在制作复杂结构时,需考虑蜡模的重心平衡,避免在树组组合时因重心不稳导致蜡模倾斜或脱落。树组的绑扎需牢固,通常使用铜丝或专用扎带将蜡模固定在铸圈中心,确保铸圈中心与蜡模中心重合,以便金属液能均匀填充型腔。
铸圈的放置角度与蜡模在铸圈内的位置会影响金属液的流动路径。通常建议将戒指的佩戴面朝向铸圈底部,以便金属液从底部向上填充,减少气孔产生。铸圈内部需涂抹脱模剂,厚度需均匀适中,过厚会影响铸件表面光洁度,过薄则可能导致铸件粘模。树组的大小需根据戒指的数量和大小合理搭配,确保每个蜡模周围有足够的金属液包围,避免因金属液不足导致铸件缺肉。
包蜡与焙烧工艺的控制要点
包蜡过程需确保石膏浆完全包裹蜡模,无气泡残留,石膏浆的调拌比例需严格遵循材料说明,通常石膏与水的比例控制在2:1左右,调拌时需匀速搅拌,避免引入过多空气。包蜡后需静置凝固,时间需根据环境温度和石膏种类确定,一般需等待4-6小时,确保石膏完全硬化。凝固过程中需避免震动,防止石膏内部产生裂纹。
焙烧是去除蜡模并建立铸造通道的关键环节,焙烧炉需预热至指定温度,升温曲线需平缓,避免温度骤升导致石膏开裂。通常焙烧过程分为低温脱水、高温去蜡和高温保温三个阶段,总时长需控制在4-6小时,最终温度需达到800-900摄氏度,以确保蜡模完全燃烧殆尽,石膏型腔达到预定温度。焙烧后需自然冷却至室温,避免骤冷导致石膏开裂,冷却过程中需保持炉门微开,利于湿气排出。
熔金铸造与离心铸造的操作规范
熔金过程中需使用助熔剂防止金属氧化,助熔剂需均匀撒在金属表面,熔化时需注意观察金属液状态,确保完全熔化且无夹杂。铸造时需注意离心力或压铸力的控制,确保金属液能克服重力顺利填充型腔。铸造后需等待铸件完全冷却,避免热应力导致铸件变形或开裂。冷却时间需根据铸件大小和材质确定,一般需等待10-15分钟。
开箱时需小心操作,避免损坏石膏型腔,取出铸件后需立即放入酸洗液中去除氧化皮,酸洗时间需控制得当,避免过度腐蚀。清洗时需使用超声波清洗机彻底清除残留石膏和酸液,确保铸件表面洁净。检查铸件表面是否有气孔、缩孔、飞边或缺肉等缺陷,如有严重缺陷需重新铸造,轻微缺陷可通过后续打磨修复。
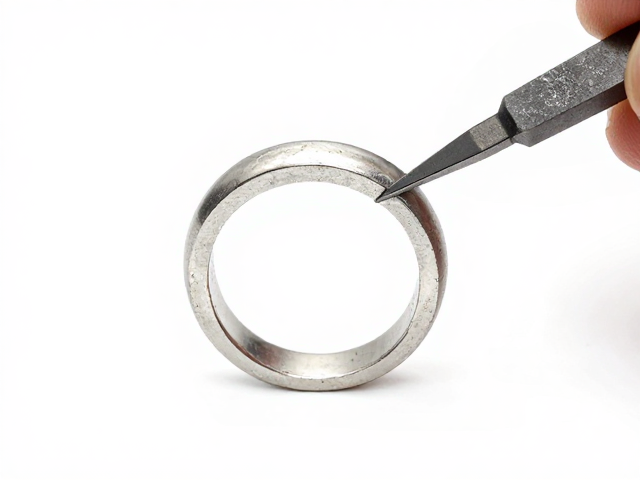
戒指毛坯的粗加工与结构修整
铸件取出后需去除铸道和冒口,使用切割机或锯条小心切割,避免损伤戒体主体。切割时需保持切口平整,减少后续打磨工作量。粗加工阶段需重点处理铸件表面的飞边和毛刺,使用锉刀对戒圈、戒面连接处进行修整,确保结构过渡自然。需定期检查戒指尺寸,使用指圈棒测量内径,确保符合标准规格,如有偏差需通过锉修调整。
结构修整需关注戒指的整体比例和对称性,使用卡尺测量戒面宽度、厚度及戒圈直径,确保各部位尺寸符合设计要求。对于复杂造型,需使用雕刻刀或小型铣头进行细节修整,去除铸造过程中产生的流痕或堆积。修整过程中需保持手部稳定,避免用力过猛导致戒体变形或断裂。修整后的毛坯表面应无明显划痕和凹陷,为后续精加工奠定基础。
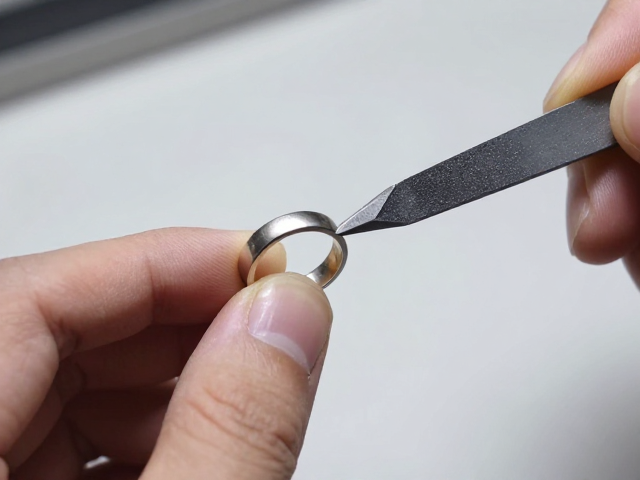
精磨抛光与表面处理的技巧
精磨阶段需从粗砂纸开始,逐步过渡到细砂纸,通常从400目开始,依次使用600目、800目、1000目、1200目砂纸进行打磨,每道工序需彻底去除上一道工序留下的划痕。打磨时需保持力度均匀,避免局部过度磨损导致尺寸偏差。对于平面部位,可使用打磨块辅助,确保表面平整;对于曲面部位,需用手掌感知曲面变化,确保打磨均匀。
抛光阶段需使用抛光膏和布轮或麻轮进行,抛光膏需适量涂抹,避免过多导致抛光效率降低。抛光时需控制转速和压力,避免高温导致金属表面变色或抛光膏脱落。对于高光泽度要求的面,需使用更细的抛光工具和抛光膏,逐步提升表面光洁度。抛光过程中需注意保护戒指的棱角和细节,避免过度抛光导致形状改变。抛光后的戒指需进行超声波清洗,去除残留抛光膏,确保表面洁净光亮。