工具组装与锯条张力调试
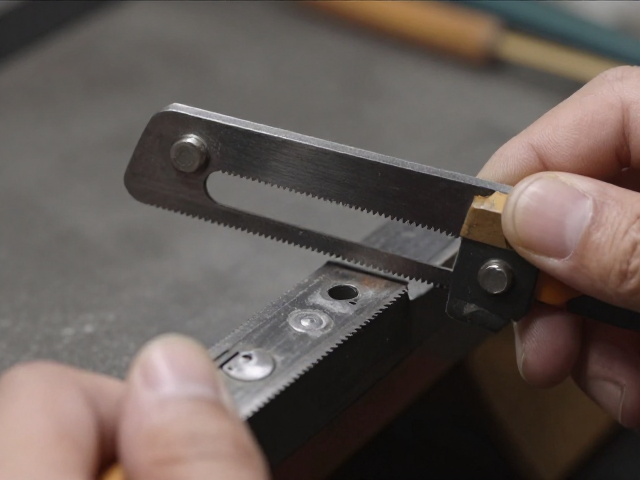
失蜡铸造前的金属加工环节,锯弓(Jeweler's Saw) 是连接设计与实体的第一道桥梁,其核心在于锯条与弓架的力学配合。初学者常误以为锯条越紧越好,实则过大的张力会导致金属疲劳断裂,而张力不足则会引起锯条偏移,造成切缝歪斜。标准的组装方式是将锯条两端的小孔分别嵌入锯弓上下端的固定钉,随后通过旋转弓架尾部的旋钮施加适度压力。此时,锯条应呈现轻微的拱形弯曲,这种预应力能确保切割过程中锯条保持直线轨迹,减少因金属阻力产生的侧向偏移。
锯条的选择与安装角度直接决定了切割效率。市面上常见的锯条规格从000号到5号不等,数字越小,齿越细,适用于薄料或精细图案;数字越大,齿越粗,用于厚料或快速去除材料。安装时需确保锯条锯齿朝向远离手柄的方向,这是绝大多数右手持弓切割的标准姿势。若锯齿方向装反,切割时金属屑会堵塞齿缝,且切割面极易出现毛刺。在正式操作前,务必检查锯条是否垂直于锯弓平面,任何微小的倾斜都会在长距离切割中放大为严重的误差,导致珠宝造型变形。
锯切姿势与身体力学控制
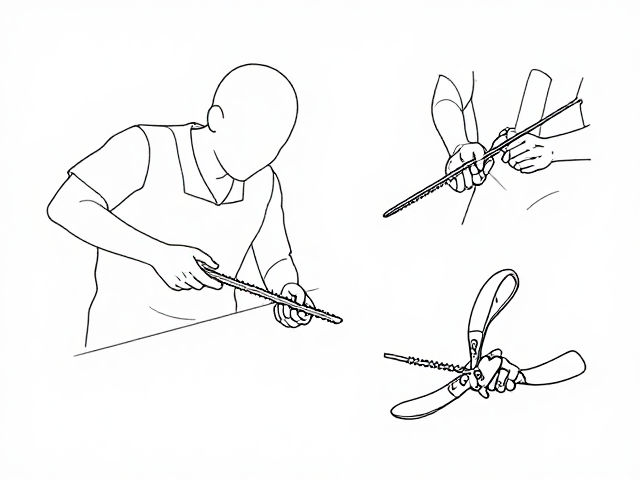
正确的持弓姿势是减少手部疲劳并提升线条流畅度的基础。右手握住锯弓手柄,拇指与食指轻捏弓架上部以稳定方向,其余三指自然包裹手柄。左手拇指按压待切割线的起点前方,食指与中指辅助引导金属片,形成稳定的三角支撑结构。身体应正对工作台,双脚与肩同宽站立,利用上半身的轻微前倾和手臂的自然摆动提供切割动力,而非单纯依靠手腕发力。这种全身协同的力学结构能显著降低长时间操作带来的肌肉紧张,特别是在处理高硬度合金或不锈钢等材料时,稳定的身体姿态能避免锯条因突然受力而崩断。
切割时的进刀深度与压力分布需要精细控制。初学者常犯的错误是试图一次性切透金属片,这会导致锯条卡死或折断。正确的做法是“浅切多次”,每次切入深度约为锯条宽度的三分之一,通过连续、均匀的推拉动作逐步加深切缝。在推拉过程中,压力应集中在推的动作中,拉回时仅起复位作用,无需施加压力。这种单向施力的方式能保护锯条齿尖,防止磨损过快。同时,视线应聚焦于锯条与金属接触点,而非远处的线条终点,这有助于实时调整切割路径,确保切口严格遵循设计意图,为后续的焊接和抛光奠定平整的基础。
金属片固定与切割路径规划
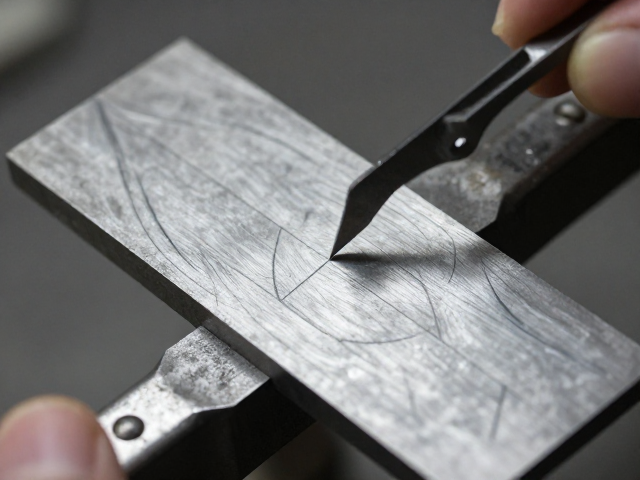
在开始锯切前,金属片的固定方式决定了操作的稳定性。传统的台虎钳配合砂纸垫是常见选择,但对于精细珠宝制作,使用专用夹具或双面胶将金属片固定在厚木块或橡胶垫上更为灵活。固定时需确保金属片表面与切割方向垂直,避免因地面不平导致锯条跑偏。对于复杂的内部镂空图案,需先使用细钻头钻出穿条孔,再将锯条穿过孔洞,用胶带或专用夹子固定锯条末端,再将其嵌入锯弓。这一步骤要求极高的耐心,因为锯条在穿过孔洞时极易扭曲,需反复调整直至锯条完全平整且张力均匀。
切割路径的规划应遵循“由内而外”或“由难配易”的原则。对于封闭式图案,必须先钻穿条孔;对于开放性轮廓,可从边缘切入。在规划路径时,需预留足够的操作空间,避免锯弓手柄与工作台或其他工具发生干涉。对于长距离直线切割,建议分段进行,每段长约1-2厘米后稍作停顿,清理金属屑,以维持锯条的切削效率。此外,切割过程中产生的金属屑若堆积在切缝中,会增加摩擦阻力并导致锯条过热。因此,每切几下可用小刷子清理切缝,或使用少量水或专用冷却液降低温度,防止金属退火变软,影响后续整形和焊接的质量。