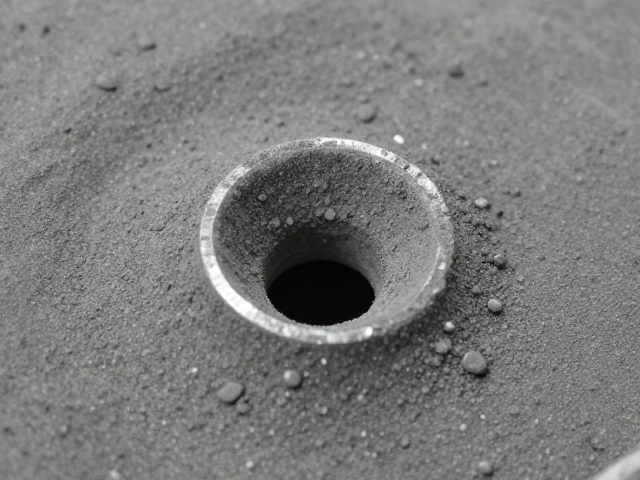
砂眼成因的深度解析与预防逻辑
失蜡铸造中出现的砂眼,本质上是型壳内壁耐火材料颗粒脱落或蜡模表面污染后,在高温焙烧与金属液浇注过程中未能完全排出,最终在铸件表面或内部形成的孔洞缺陷。这种现象往往与型壳制备时的浆料配比、涂挂工艺以及焙烧曲线有着严密的因果关系。如果硅溶胶型壳在制作过程中干燥环境湿度控制不当,或者涂挂后干燥时间不足,会导致型壳内部残留水分,金属液注入时瞬间汽化膨胀,若排气通道不畅,便会形成气孔性砂眼。此外,蜡模表面若残留脱模剂过量或指纹油污,这些有机物在焙烧阶段若未彻底挥发,也会成为砂眼形成的诱因。
预防砂眼的核心在于建立严密的过程控制体系,而非依赖后期的修补。在实际操作中,需重点监控型壳的层间干燥质量,确保每一层涂料与干燥过程严格匹配,避免出现“湿层”叠加。同时,蜡模注射时的压力与温度控制至关重要,过高的注射压力可能将空气压入蜡模与模具缝隙,形成隐蔽的气穴,而过低的温度则会导致蜡模表面光洁度下降,增加型壳粘结剂与蜡模界面的不稳定性。通过优化这些前端工艺参数,可以从源头上减少缺陷产生的概率,确保铸型系统的完整性与排气效率。
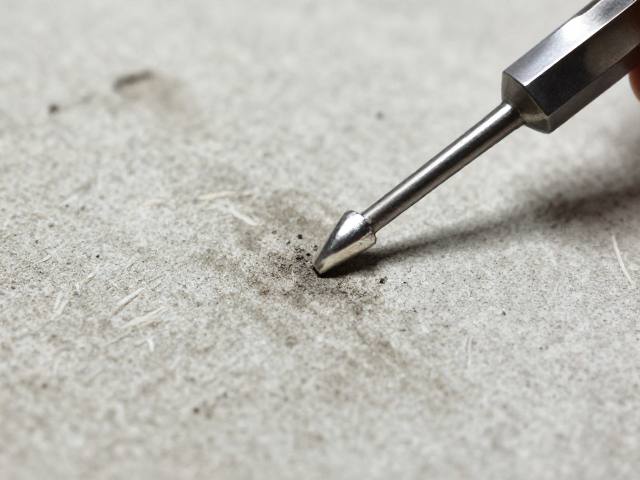
银焊修复中的热力学控制与操作技巧
银焊修复砂眼并非简单的填充,而是一次精密的热力学控制过程。修复前需彻底清理砂眼周围的氧化物及油污,通常使用细砂纸或专用清洗剂处理,确保焊接区域达到金属光泽。银焊条的选择需依据母材的熔点与成分,常用的高银焊条具有良好的流动性,但其熔点通常低于银基母材,因此加热时的温度控制极为关键。操作时需使用中性焰,火焰尖端应轻微接触焊件,避免氧化焰导致银焊条中的银元素氧化,影响焊缝致密度。
在加热过程中,需遵循“先预热、后集中、勤加焊条”的原则。先对砂眼周围区域进行均匀预热,使整体温度接近焊条熔点,随后将热源集中在砂眼处,待该区域达到熔融状态后,迅速填入银焊条。银焊条依靠毛细作用填充缝隙,若加热不足,焊条无法流动,会导致虚焊或残留空隙;若加热过度,银焊条可能流失或导致母材过烧变形。操作中需频繁观察熔池状态,一旦焊条熔化并形成光滑的圆弧状焊缝,应立即移开热源,利用余温让焊缝自然凝固,避免强行移动导致焊缝开裂。
焊后清理与质量验证的标准流程
焊接完成后的清理工作直接影响修复件的外观与后续加工性能。刚冷却的焊缝表面通常覆盖着一层黑色的氧化皮,这是高温下银焊条中合金元素氧化形成的残留物。此时需使用温水配合专用焊剂清洗剂浸泡,利用化学作用软化并去除氧化层。若氧化层较厚,可辅以细砂纸或百洁布轻轻打磨,注意力度控制,避免损伤母材表面或磨掉焊缝金属。清理完毕后,需立即用清水冲洗并擦干,防止残留焊剂腐蚀焊缝或影响后续检测。
质量验证环节需结合目视检查与简易物理测试。合格的焊缝应表面光滑、无气孔、无裂纹,且与母材过渡自然,无明显的凹陷或凸起。对于承重或关键部位的修复,可进行轻微的敲击测试,通过声音判断焊缝是否致密,清脆的声音通常意味着结合良好,而沉闷的声音可能暗示内部存在未熔合或气孔。此外,若条件允许,可使用渗透探伤剂对修复区域进行检测,任何微小的裂纹或孔隙都会被染液显示出来,确保修复后的铸件满足基本的使用标准与安全要求。