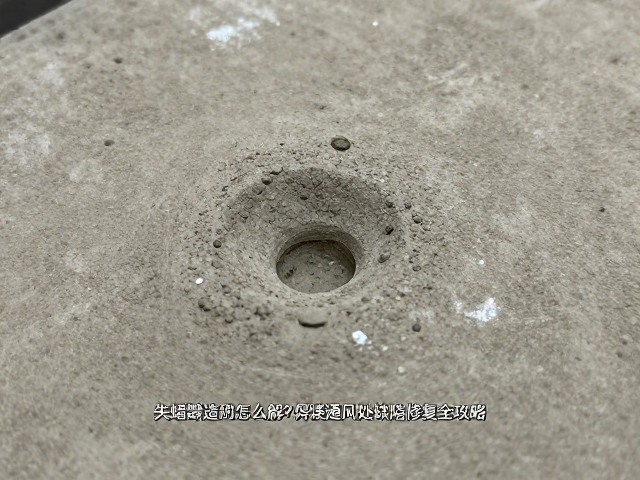
砂眼缺陷的成因分析与前期排查
失蜡铸造过程中出现的砂眼,本质上是型腔内的砂粒或杂质未完全排出,导致金属液在凝固后形成孔洞。这种现象通常源于型壳强度不足或排气不畅。在制作型壳时,如果涂料涂刷不均匀或干燥时间控制不当,会导致型壳表层与涂层之间结合力不够,高温金属液冲刷时容易剥离出色料颗粒。此外,熔炼过程中若未进行充分的除渣处理,金属液内的氧化物夹杂也会加剧砂眼的产生。
排查此类缺陷需从原材料入手。硅溶胶型壳工艺中,硅溶胶的模数和粘度直接影响型壳强度,若模数过低,型壳在焙烧后易出现粉化。同时,耐火骨料的选择至关重要,石英砂或锆英砂的粒度分布若不合理,会导致型壳透气性差,气体无法顺利排出,进而在铸件表面形成密集的气孔或砂眼。建立严格的原材料检验流程,确保每一批次的硅溶胶和耐火材料符合技术标准,是减少缺陷的基础。
焊接修复前的表面处理与工艺选择
修复砂眼缺陷前,必须彻底清理缺陷区域的氧化皮和油污。使用角磨机配合百叶轮对砂眼周围进行打磨,直至露出色泽均匀的金属基体,打磨范围应略大于砂眼实际面积,以确保焊缝与母材的良好熔合。对于深而小的砂眼,需先进行预清理,去除内部杂质,避免焊接时产生气孔。清洁后的表面应保持干燥,无水分残留,以防高温下水分解产生氢气孔。
焊材的选择需严格匹配母材成分。对于不锈钢铸件,通常选用与母材成分相近的不锈钢焊条或焊丝,如304/304L对应A102/A107焊条。焊接方法多采用手工电弧焊或氩弧焊,氩弧焊热输入小,变形控制较好,适合薄壁或精密铸件。焊接环境必须具备良好的通风条件,以排出焊接烟尘和有害气体,同时保持操作区域无风,防止保护气体被吹散导致焊缝氧化。
焊接操作中的关键控制参数
焊接过程中,层间温度的控制直接影响焊缝质量。对于不锈钢材质,层间温度通常建议控制在150℃以下,以避免过热导致晶粒粗大和耐腐蚀性能下降。采用小电流、快焊速、窄焊道的多层多道焊方式,能有效减少热影响区的宽度,降低焊接应力。每焊完一道后,需使用钢丝刷清理焊渣,检查是否有夹渣或未熔合现象,确认无误后方可进行下一层焊接。
焊条或焊枪的角度与运条手法也需精准把控。焊条与工件表面保持60-80度夹角,焊枪则保持垂直或稍带倾角。运条时采用小幅度的锯齿形或直线形摆动,确保熔池均匀铺展,避免熔深过大或熔宽不足。对于深砂眼,可采用分段退焊法,从焊缝中间向两端施焊,减少焊接变形和残余应力。焊接过程中需密切观察熔池状态,保持熔池稳定,避免出现咬边、焊瘤等表面缺陷。
焊后热处理与无损检测
焊接完成后,铸件需进行消除应力热处理。对于不锈钢铸件,通常采用固溶处理或去应力退火,加热温度一般在850-900℃,保温后快速冷却,以恢复材料的力学性能和耐腐蚀性。热处理过程中需控制升温和降温速率,防止因温度变化过快导致铸件开裂。对于大型或复杂结构件,可采用局部加热方式,但需确保热影响区均匀过渡。
无损检测是验证修复质量的关键环节。常用方法包括渗透检测(PT)和超声波检测(UT)。渗透检测适用于表面开口缺陷的检出,操作简便且成本低;超声波检测则用于探测内部裂纹或未熔合等隐蔽缺陷。检测标准需参照相关行业规范,如GB/T 3323或ISO 5586等。只有当检测结果符合验收标准,且无肉眼可见缺陷后,方可对焊缝进行打磨抛光,恢复铸件表面光洁度。