失蜡铸造与戒圈制作的底层逻辑
失蜡铸造是一种精密的金属成型工艺,其核心在于利用蜡模的可塑性构建首饰雏形,再通过包埋、烧蜡、熔金等步骤获得金属成品。在这一流程中,戒圈作为佩戴在手指上的基础部件,其内壁的平整度与外径的圆润度直接决定了佩戴的舒适度与成品的精致感。对于初学者而言,理解蜡材从液态到固态的收缩率以及金属在高温下的流动性,是后续进行手工修整的前提。戒圈制作通常涉及拉丝、成型、焊接及后期打磨,其中手工锉削是连接铸造毛坯与成品细节的关键环节,它决定了首饰表面的最终质感与尺寸精度。
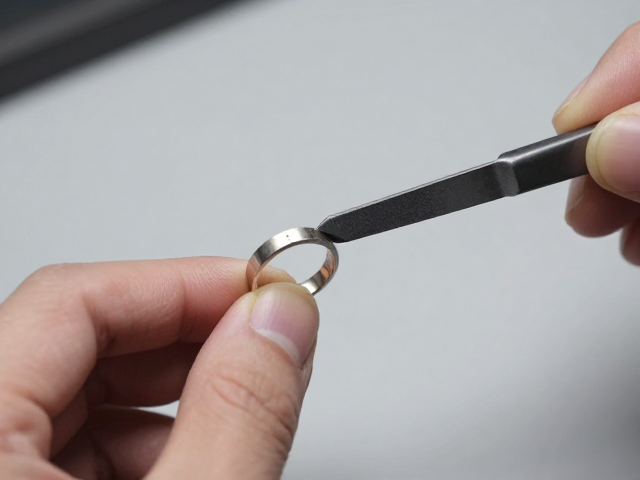
锉刀的选择与握持方式构成了技巧掌握的第一道门槛。常见的金工锉刀按齿纹分为单纹、双纹和异形纹,双纹锉刀适用于粗加工与快速去除材料,而单纹锉刀则用于精细修整与抛光前的打底。握持时需保持手腕稳定,拇指按压锉刀前端以控制力度,食指与中指在后方提供导向,确保锉刀平面与工件表面平行。初学者常犯的错误是用力过猛或角度倾斜,这会导致锉痕深浅不一,甚至破坏戒圈原有的几何形态。通过反复练习空锉动作,体会手腕发力与身体重心的配合,能够逐步建立对材料去除量的直觉判断。
锉削动作与力度控制的实操细节
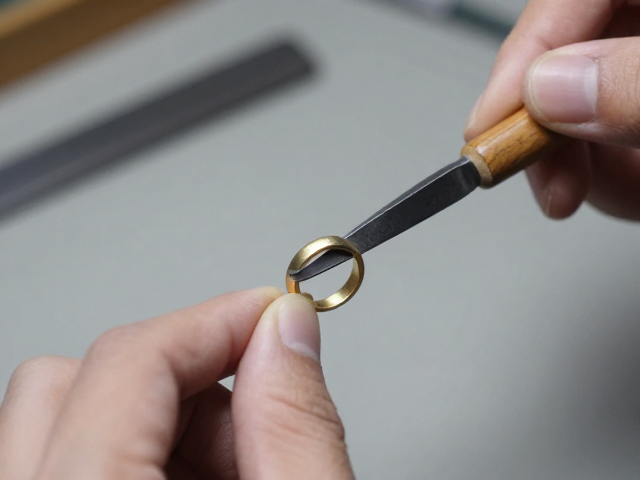
锉削过程中的运动轨迹应遵循直线推进与轻抬返回的原则,推锉时施加均匀压力,回锉时完全放松力度,避免在回程中磨损锉齿或划伤金属表面。对于戒圈这类环形工件,建议将其固定在台虎钳中,并使用软质衬垫保护金属表面防止夹痕。操作时,身体重心略微前倾,利用上半身的微小移动带动手臂,而非单纯依靠手腕力量,这样能获得更平滑、连续的锉痕。每次锉削后,需用软毛刷清理锉齿间的金属屑,防止碎屑堆积影响切削效率,同时观察表面光泽变化,判断材料去除是否均匀。
在处理戒圈内壁与接缝处时,需采用小行程、高频次的短距锉削法。由于内壁空间有限,大尺寸锉刀难以施展,通常选用半圆锉或三角锉的尖端进行局部修整。重点在于控制锉刀的切入角度,使其与金属表面形成15至30度的微小夹角,逐步剥离多余材料。若发现锉痕过深,不可试图一次性磨平,而应更换细齿锉刀进行过渡处理,避免应力集中导致金属变形。通过分阶段、小步量的修整方式,能够有效维持戒圈结构的稳定性,防止因过度加工导致壁厚不均或强度下降。
表面纹理管理与进阶修整技巧
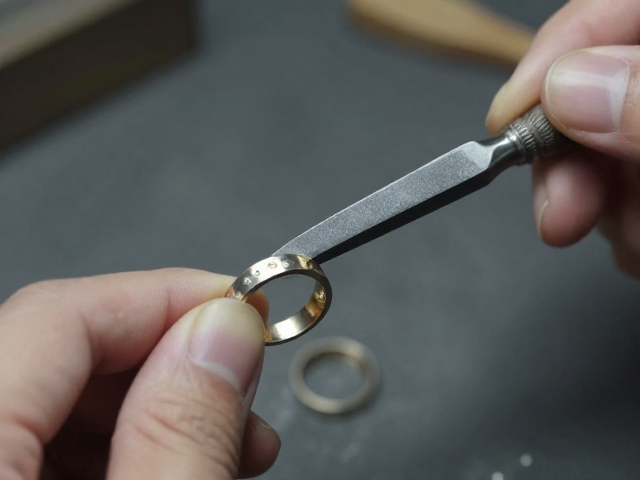
锉刀留下的纹理是后续打磨与抛光的基础,合理的锉痕走向能显著提升最终成品的视觉效果。对于戒圈外圈,建议保持锉痕方向一致,通常与戒圈轴线垂直或呈45度角排列,这种规律性的纹理在后续打磨时能更均匀地过渡,减少局部凹陷或凸起。在修整过程中,需频繁使用千分尺或游标卡尺测量戒圈直径,确保尺寸符合标准规格,一般成人戒圈内径范围在12至18毫米之间,具体数值需根据指围精准计算。精确的数据反馈能帮助操作者及时调整锉削策略,避免尺寸偏差过大导致成品报废。
当锉削接近最终尺寸时,需切换至细齿锉刀进行精修,重点消除粗锉留下的深痕与毛刺。此阶段的操作需更加轻柔,以“抚摸”而非“切削”的心态进行表面处理,确保金属表面达到均匀的哑光状态。对于焊接部位,需特别注意去除焊疤,保持焊缝与母材平齐,避免形成视觉断层。完成锉削后,戒圈表面应无肉眼可见的划痕、凹坑或颜色不均现象,为后续的喷砂、拉丝或镜面抛光提供理想的基底。通过严格遵循从粗到细、从大到小的修整逻辑,能够系统性地提升戒圈制作的成品率与美学表现。