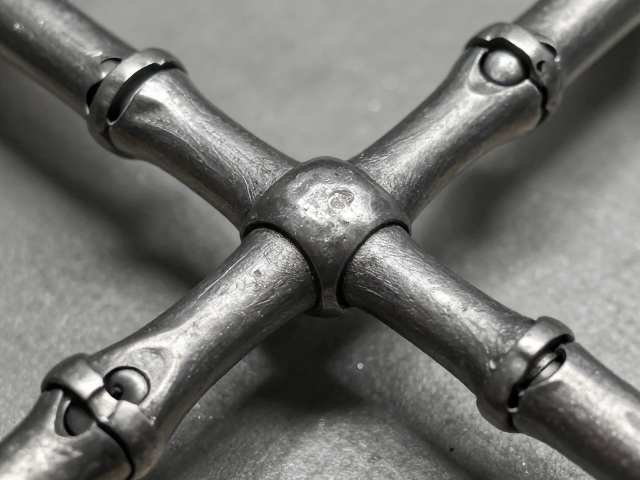
失蜡铸造的核心原理与蜡模制作细节
失蜡铸造,又称熔模铸造,是一种利用易熔材料制作模型,再通过包裹耐火材料形成铸型,加热熔化并排出模型后注入金属液进行成型的精密制造工艺。该工艺的核心在于“蜡模”的形成,通常使用蜂蜡、合成蜡或热塑性材料,通过手工雕刻或硅胶模具压印出所需形态。蜡模的完整性直接决定了最终金属制品的表面光洁度与尺寸精度,因此在制作过程中需严格控制温度与湿度,避免蜡模产生裂纹或变形。
在蜡模组装阶段,工匠会将各个部件通过焊接或粘合剂固定在蜡棒上,形成所谓的“蜡树”。这一步骤对于需要多部件组合或批量生产的金属构件至关重要。蜡树的布局需考虑金属液的流动路径和冷却收缩率,以确保每个型腔都能充分填充。现代工艺中,常采用3D打印技术制作高精度蜡模树脂,再通过手工修整达到理想效果,这种混合模式既保留了手工肌理的自然感,又提升了结构的稳定性与一致性。
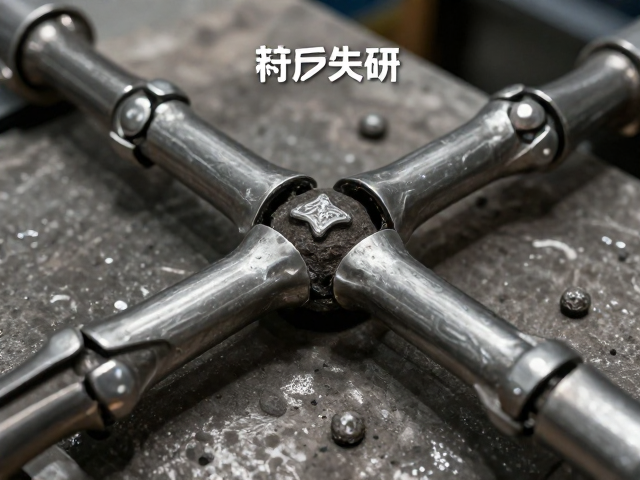
耐火材料包埋与脱蜡工艺控制
包埋是失蜡铸造中决定铸件内部质量的关键环节。耐火材料通常由二氧化硅、氧化铝及结合剂组成,需根据金属熔点选择合适的材质。例如,铸造青铜或黄铜常使用磷酸盐结合剂的高硅砂,而铸造高熔点合金则需使用氧化镁或氧化铝基材料。包埋时需使用真空加压设备,使耐火浆料充分包裹蜡模并排出气泡,防止铸件表面出现砂眼或气孔缺陷。
脱蜡过程旨在移除蜡模,形成空腔。传统方法采用沸水或蒸汽加热,使蜡质熔化流出;现代工厂则多使用高温烤箱进行“烧空”处理。此阶段需严格控制升温曲线,避免因升温过快导致蜡模燃烧不充分或耐火壳体内残留碳迹,进而污染金属液。脱蜡后的耐火壳体需经过高温焙烧,以彻底去除挥发物并提高壳体强度,为金属注入做好准备。
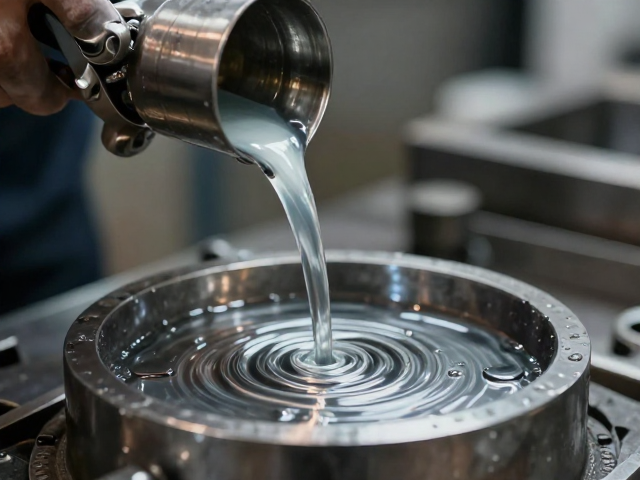
金属液浇注与冷却凝固机制
金属液的浇注温度与流速直接影响铸件的致密性与表面肌理。对于铜合金,浇注温度通常控制在1100-1200摄氏度之间,具体数值需根据合金成分微调。浇注过程中,需保持金属液流的连续与稳定,避免断流或卷入空气。对于具有复杂关节结构的铸件,需采用压力铸造或离心铸造辅助,确保金属液能顺利填充细小缝隙。
冷却凝固阶段的控制同样不可忽视。铸件在耐火壳体内自然冷却时,收缩应力可能导致关节部位出现微裂纹或变形。通过控制冷却速率或使用保温棉包裹壳体,可减缓冷却速度,减少内应力。此外,对于大型或薄壁关节件,需计算凝固时间,确保金属液完全固化后再进行破壳,以防止因过早受力导致的结构性损伤。
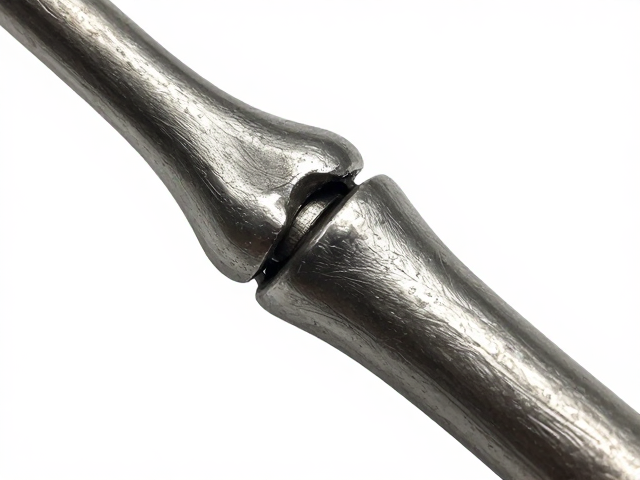
关节连接处的后处理与肌理呈现
破壳后的铸件表面覆盖有一层耐火材料残留,需通过喷砂、打磨或化学清洗去除。喷砂处理不仅能清除残留物,还能通过不同粒径的磨料在金属表面形成均匀的哑光肌理,这是失蜡铸造区别于其他铸造工艺的重要特征。对于关节连接处,需重点检查配合面的平整度,使用锉刀或砂纸进行精细修整,确保活动部件能顺畅转动而不卡顿。
金属肌理的最终呈现还依赖于表面氧化或电镀处理。通过控制加热温度与时间,可在铜、银等金属表面形成自然的氧化层,呈现出古铜色、黑色或彩虹色等视觉效果。这种氧化层不仅具有装饰性,还能在一定程度上提高金属的耐腐蚀性。对于需要高光泽度的关节件,则需进行抛光与封蜡处理,以增强金属的光泽与保护效果。
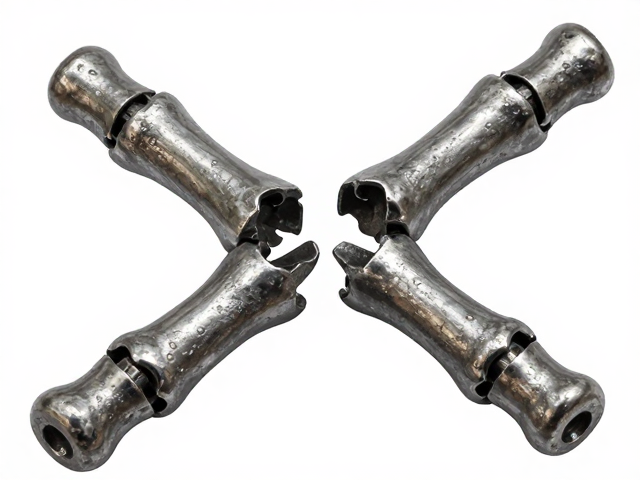
活动关节的结构设计与工艺实现
活动关节的设计需考虑金属的热膨胀系数与机械强度。常见的关节形式包括轴孔配合、铰链连接及球窝关节。在失蜡铸造中,轴孔配合需预留适当的公差,通常比理论尺寸大0.1-0.3毫米,以补偿冷却收缩及表面氧化层厚度。铰链连接则需确保销钉与孔位的同心度,避免因铸造偏差导致转动异响或磨损。
为了提高关节的耐用性,设计师常采用分体铸造后组装的方式,而非整体铸造复杂关节。分体铸造可降低因结构复杂导致的铸造缺陷风险,并便于后期调整与维护。在组装阶段,可使用银焊或铜焊将关节部件连接,焊接点需经过精细打磨,使其与主体肌理融为一体。这种工艺不仅提升了关节的活动性能,也增强了作品的整体艺术表现力。