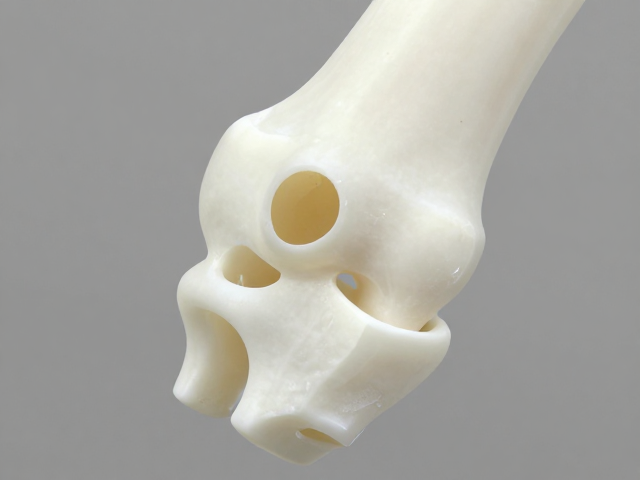
活动关节蜡模中空成型的核心原理与结构设计
活动关节蜡模的中空成型是骨科植入物铸造工艺中的关键环节,其核心在于通过精密的蜡料填充与冷却控制,构建出符合人体解剖结构且内部具备减重或容纳填充物的空间结构。在制作过程中,蜡模通常由高熔点或特定熔点的医用级蜡料制成,这种材料需具备良好的流动性以填充复杂模具,同时在冷却后具有足够的刚度以维持形状。中空结构的设计需严格遵循生物力学要求,既要保证关节在模拟人体活动范围内的强度,又要尽可能减少材料用量以优化后续铸造过程中的金属流动性和减少缩孔缺陷。
成型工艺通常采用注塑或压注方式,将熔融蜡料注入经过精密加工的金属模具中。模具内部设有严密的流道系统和冷却系统,以确保蜡料能够均匀填充并快速定型。对于活动关节这类具有复杂曲面和运动界面的部件,模具的分型面设计需极其精准,以避免产生飞边或毛刺,这些缺陷在后续失蜡铸造中会导致铸件表面粗糙或尺寸超差。蜡料的温度控制至关重要,过高的温度可能导致蜡模变形或模具损伤,而过低的温度则会引起填充不全或内应力过大,影响最终铸件的精度。
中空成型过程中的工艺参数控制
在蜡模成型阶段,温度曲线是决定成品质量的核心变量。蜡料的注入温度通常控制在略高于其熔点5-10摄氏度,以确保良好的流动性,而模具温度则需维持在较低水平,通常为20-40摄氏度,以加速蜡料凝固并减少收缩。冷却时间的计算需基于蜡模的壁厚和体积,过短的冷却时间会导致蜡模未完全定型,在脱模时发生变形;过长的冷却时间则会降低生产效率,并可能因热应力累积导致蜡模内部产生微裂纹。
注射压力与保压时间也是关键控制参数。注射压力需足以克服蜡料在流道中的阻力,确保充满型腔,但过高的压力可能导致模具变形或蜡模内部产生高密度区域,影响后续铸造时的金属渗透性。保压阶段用于补偿蜡料冷却过程中的体积收缩,保压时间需根据蜡料的热收缩率进行精确计算,通常为数秒至数十秒不等。此外,环境温度和湿度也会影响蜡模的尺寸稳定性,因此生产环境需保持恒温恒湿,以减少外界因素对精密成型过程的干扰。
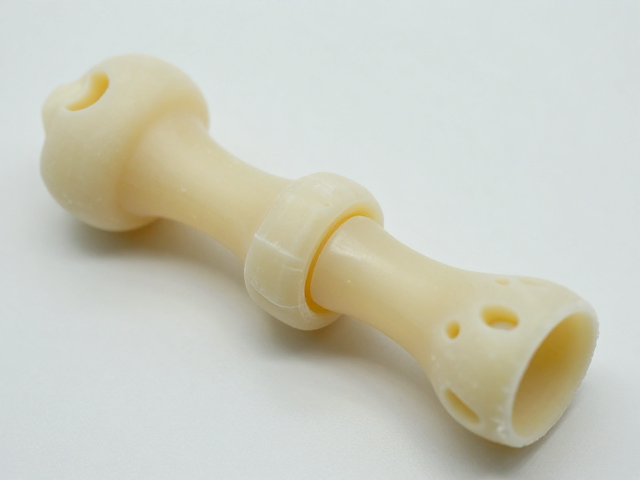
蜡模修整与表面处理的关键技术
成型后的蜡模需经过严密的修整工序,以去除浇口、冒口及因模具分型面产生的飞边。修整工具通常包括精密刀片、砂纸及超声波清洗设备,操作时需格外小心,避免对关节活动面造成划痕或损伤。对于中空结构内部,若存在支撑柱或残留蜡料,需使用专用通针或微型钻头进行清理,确保中空通道畅通,这对于后续铸造时金属液的流动和排气至关重要。
表面光洁度直接影响最终关节植入物的摩擦性能和生物相容性。修整过程中,关节接触面需达到规定的粗糙度标准,通常要求Ra值低于规定阈值,以减少人工关节活动时的磨损。修整后,蜡模需经过严格的目视检查和尺寸测量,使用三坐标测量仪或专用检具验证关键配合尺寸是否符合设计要求。任何可见的缺陷,如气泡、裂纹或变形,均需立即标记并报废处理,以确保只有符合高标准质量的蜡模进入后续的包埋铸造工序。
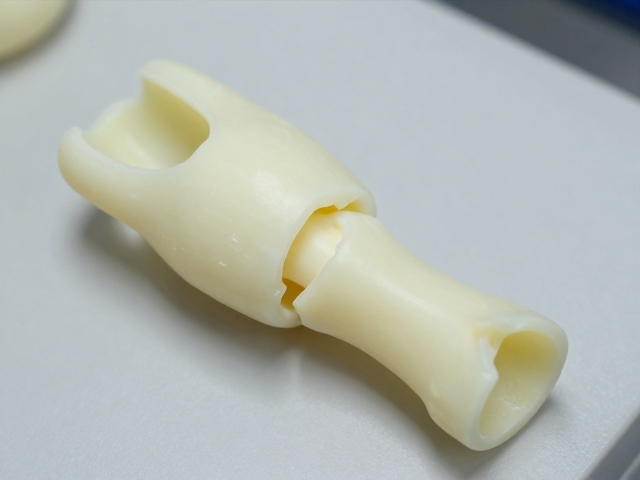
质量检验与缺陷分析
蜡模的质量检验是确保最终植入物安全有效的一道防线。检验内容涵盖外观检查、尺寸精度测量及结构完整性验证。外观检查重点观察表面是否有裂纹、气泡、冷隔或变形,特别是关节球头和臼杯的配合面,任何细微瑕疵都可能影响关节活动的顺畅性。尺寸测量需使用高精度仪器,验证关节直径、厚度及中空部分尺寸是否在设计公差范围内,通常公差要求控制在±0.1毫米以内。
缺陷分析旨在识别成型过程中可能出现的问题根源。常见的缺陷包括因冷却不均导致的翘曲变形,或因注射压力不足导致的填充不全。对于中空结构,还需检查是否存在因蜡料凝固收缩导致的内壁塌陷或堵塞。通过对比工艺参数与缺陷特征,技术人员可对注塑温度、压力、冷却时间等参数进行微调,优化成型工艺。每一次缺陷分析都需记录归档,形成数据反馈机制,持续改进生产工艺,确保活动关节蜡模的质量稳定性和一致性。