合成水晶模压成型的核心原理与原料预处理
合成水晶的模压成型技术本质上是模拟天然水晶在地壳深处高温高压环境下的结晶过程,通过水热合成法在高压釜中利用过饱和溶液进行生长。这一工艺的核心在于将高纯度石英砂与微量金属氧化物作为矿化剂和水热剂,在密闭容器中形成化学反应体系。原料的纯度直接决定了最终晶体的光学性能,因此前处理阶段需对石英砂进行严格的酸洗、水洗及高温焙烧,以去除铁、铝等杂质离子,确保原料二氧化硅含量达到99.9%以上,为后续获得高净度晶体奠定基础。
在原料配比与预处理过程中,矿化剂的选择与浓度控制起着关键作用,常用的矿化剂为氢氧化钠或碳酸钠,其浓度通常控制在10-30%之间,具体数值需根据目标晶体品种和生长温度动态调整。温度分布是模压成型中的另一大技术难点,高压釜内部需建立严密的梯度温度场,通常底部加热区温度维持在300-400摄氏度,而顶部生长区温度略低,形成约10-20摄氏度的温差,这种温差驱动溶液从高温区溶解石英籽晶后向低温区迁移并析出,从而实现晶体的定向生长。
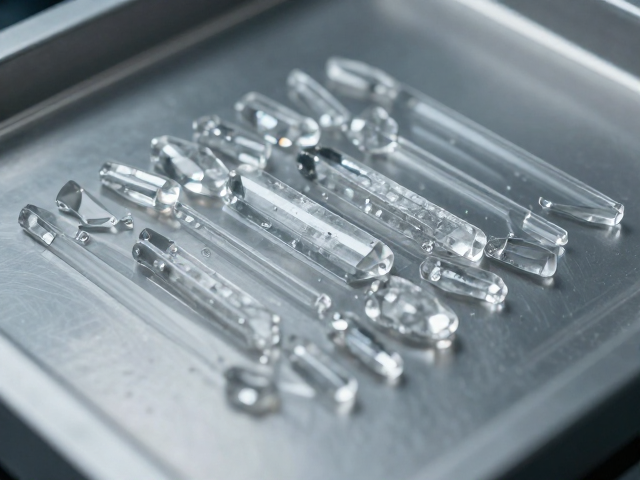
模压成型过程中的晶体生长动力学控制
晶体生长的速率与净度等级存在严密的负相关关系,过快的生长速度会导致晶体内部包裹体增多,形成云母片、金红石针状包裹体或气泡,从而降低透明度。在工业实践中,生长速率通常被精确控制在每天0.1-0.5毫米之间,这一慢速生长策略允许晶格结构有序排列,减少位错和缺陷的产生。通过调节高压釜内的压力,通常维持在500-1500个大气压,可以进一步稳定溶液的过饱和度,防止因局部浓度过高导致的爆发性成核,从而确保晶体以单晶形式持续生长。
籽晶的取向与放置角度是影响晶体结构完整性的关键变量,模压成型通常采用Y切或Z切籽晶,籽晶表面需经过精密抛光,确保无划痕且平行于高压釜底部,以引导晶轴沿预定方向延伸。在生长初期,需设置一段“等温生长”或“慢速启动”阶段,使晶体适应高压釜内的热力学环境,避免因热冲击导致籽晶开裂或产生包裹体。随着晶体体积增大,需定期监测高压釜内的液位和压力变化,通过自动控制系统微调加热功率,维持恒定的溶解-析出平衡,这是获得高净度大尺寸晶体的核心控制手段。
影响净度等级的关键缺陷类型及成因分析
合成水晶中的主要净度缺陷包括气泡、包裹体和色心,其中气泡多因原料中水分未完全排除或溶液过饱和度过高导致气体析出形成,而包裹体则常由未溶解的石英颗粒或矿化剂结晶残留所致。色心缺陷通常源于金属氧化物掺杂不均或高温下晶格空位捕获电子,导致晶体呈现黄色、紫色等非透明色调。这些缺陷的形成机制复杂,涉及热力学、动力学及界面反应等多重因素,需通过优化原料纯度、控制升温曲线及精确管理溶液浓度进行针对性消除。
气泡的产生还与高压釜内的对流状态密切相关,强烈的自然对流会导致溶液成分不均,局部过饱和度波动引发气泡生成。为抑制气泡,工业上常采用搅拌或周期性压力波动技术,以平滑溶液浓度梯度,促进晶体表面原子层状生长。包裹体的控制则依赖于矿化剂的完全溶解与石英籽晶的充分反应,若反应时间不足或温度分布不均,未反应的石英颗粒会被新生长的晶体层包裹,形成浑浊区域。因此,延长生长周期并优化温度场均匀性,是降低包裹体含量的有效途径。
净度等级评定标准与后处理工艺
合成水晶的净度等级通常依据内部包裹体数量、气泡大小分布、色心程度及透明度进行综合评定,行业内部常采用“VSS”(Very Very Special)或“FL”(Flawless)等分级标准,其中FL级要求晶体内部完全无可见包裹体、气泡或色心,透明度极高,近乎完美。评定过程多在专业显微镜下进行,通过标准光源照射,观察晶体内部缺陷的形态、大小及数量,并结合紫外光激发测试色心特征,形成严密的量化评价体系,确保净度等级判定的客观性与可追溯性。
后处理工艺对提升晶体净度表现具有显著作用,模压成型后的晶体通常经过切割、研磨、抛光等工序,以去除表面损伤层并优化光学性能。部分晶体需经过高温退火处理,以消除内部应力并稳定晶格结构,减少因温度变化导致的裂纹扩展。对于存在轻微色心的晶体,可通过化学浸蚀或辐射处理改善颜色均匀性,但需严格控制处理参数,避免破坏晶体结构完整性。经过精细后处理的合成水晶,其净度等级可显著提升,满足高端光学器件、激光材料及装饰品市场的严苛需求。