材料特性决定表面处理的物理基础
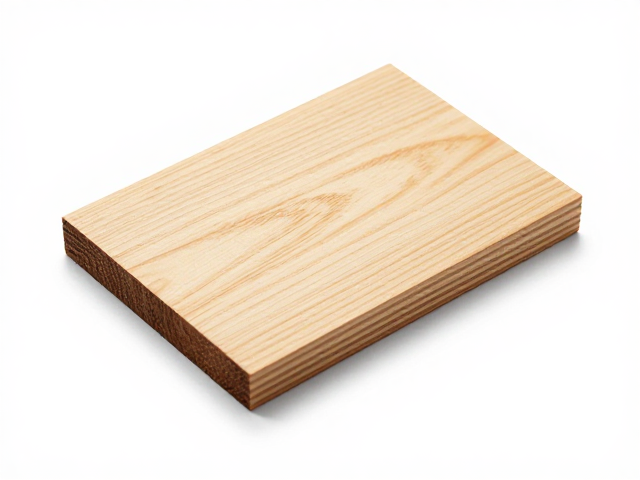
天然木材作为一种多孔性生物材料,其微观结构由纤维素、半纤维素和木质素交织而成,表面存在天然的导管、木射线及年轮纹理。这种非均质结构使得木材在加工过程中会表现出各向异性,即顺纹方向与横纹方向的硬度、吸油率和切削阻力存在显著差异。在边缘打磨过程中,木材纤维容易发生撕裂或毛刺现象,尤其是对于硬度较低或含水率较高的木材,砂纸的切削作用更多表现为对松散纤维的剥离,而非平滑的切削,这要求打磨策略必须根据木纹走向进行动态调整。
光敏树脂则属于高分子聚合物材料,通过紫外光照射引发单体和低聚物的聚合反应固化而成。其分子结构致密,内部无天然孔隙,表现为高度均质的非晶态或半晶态固体。这种均匀性使得树脂在受力时表现出脆性特征,边缘在打磨初期容易因局部应力集中产生微裂纹或崩边。与木材不同,树脂没有纤维方向,打磨时的阻力分布相对均匀,但其低耐热性使得打磨产生的摩擦热极易导致表面软化或粘性残留,进而影响最终的表面光洁度。
打磨工艺对边缘光洁度的影响机制
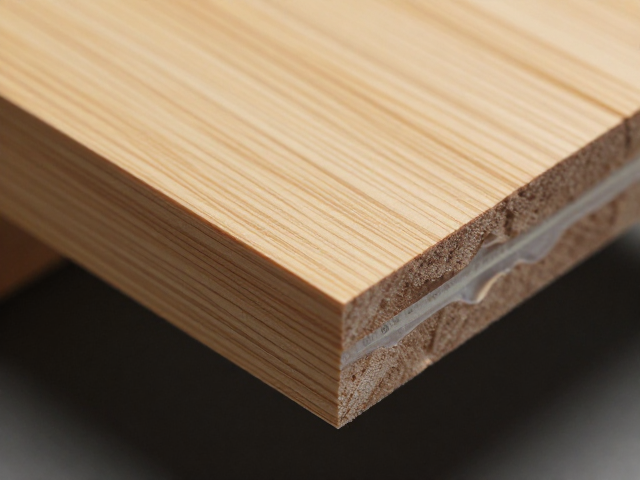
针对天然木材的边缘处理,通常采用从粗砂纸到细砂纸的阶梯式打磨法,以应对木材表面的粗糙度和天然瑕疵。由于木材纤维会随打磨动作发生卷曲,使用高目数砂纸(如400目以上)时,若压力过大或速度过快,极易造成纤维压实而非切除,导致表面出现难以消除的“木纹发白”或拉丝现象。因此,木材打磨的核心在于控制切削深度与纤维切断的平衡,常需配合木蜡油或封闭剂进行渗透处理,以填平微观孔隙,提升边缘的细腻感。
光敏树脂的边缘打磨则更依赖于材料的去除效率与散热控制。由于树脂质地较硬且脆,初期常使用碳化硅砂纸进行快速修整,但需严格控制打磨压力,避免崩边。进入精细打磨阶段时,树脂表面容易因砂纸摩擦产生划痕残留,且树脂表面会因摩擦生热而变粘,吸附粉尘形成研磨膏,反而阻碍进一步抛光。因此,树脂打磨常需间歇性冷却,并在使用高目数砂纸后,通过化学溶剂擦拭或专用抛光膏进行表面处理,以消除微观划痕,获得接近注塑件的光滑边缘。
视觉与触觉效果的最终呈现差异
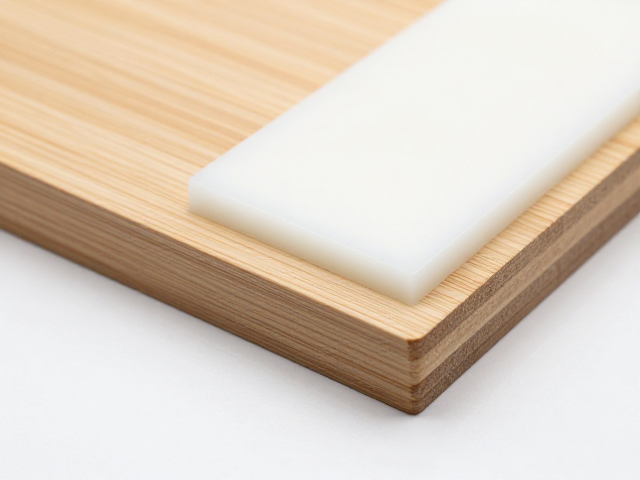
经过标准打磨流程后,天然木材的边缘在视觉上保留了材料的自然纹理和色泽变化,光线在木材表面的反射呈现漫反射特征,触感温润且具有天然的粗糙度层次。即使经过高目数打磨,木材边缘仍可能因纤维结构的差异呈现出细微的哑光质感,这种质感符合人们对自然材料的认知,但在需要极高平整度的工业装配场景中,木材边缘的微观不平整可能需要额外的封孔处理才能达到理想状态。
光敏树脂在完成精细打磨并去除表面粘层后,边缘在视觉上呈现出均匀一致的色泽,光线反射更接近镜面反射或半镜面反射,触感光滑且无天然纹理干扰。然而,树脂表面的光泽度高度依赖于打磨后的抛光工艺,若抛光不足,表面可能呈现雾面或带有细微螺旋纹。此外,树脂边缘在长期接触或摩擦下,其表面的微观划痕修复能力较弱,一旦形成可见磨损,难以像木材那样通过简单的重新打磨恢复原状,显示出其在耐久性与美观维持上的不同特性。