失蜡铸造前的蜡模处理与金属液浇注控制
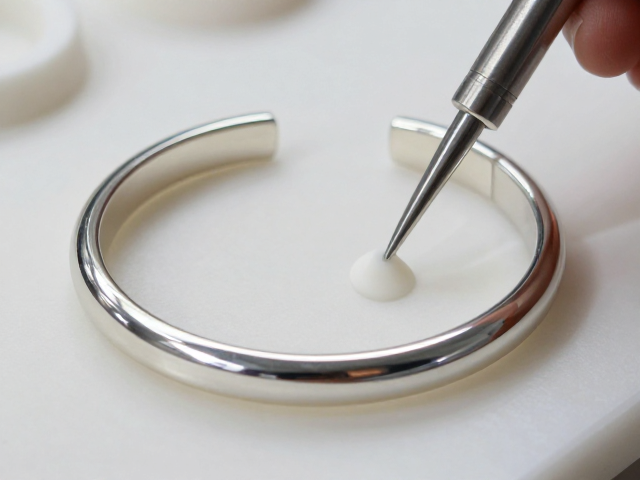
失蜡铸造的核心在于蜡模的完整性与蜡树连接的稳定性,任何细微的划痕或气泡都会在最终成品中放大为难以修复的瑕疵。在制作蜡模时,需确保蜡材温度适宜,避免过冷导致内部应力或过热导致变形,使用专用压蜡机时压力需均匀,确保蜡液完全填充模具各个角落。蜡模脱模后,需仔细检查并修整蜡树与蜡件的连接点,这些连接点在后续包蜡和铸造过程中承担着金属液流入的关键通道作用,其粗细与位置直接影响金属液的流动效率和排气效果。
金属液的浇注温度与速度是决定铸件致密度的关键变量。不同材质的金属具有特定的熔点范围,例如18K金或纯银,需根据具体合金配比精确控制炉温,避免温度过高导致金属氧化严重或温度过低造成浇不足。浇注过程中要保持动作平稳,利用离心力或重力浇注系统让金属液平稳流入铸圈,避免湍流卷入空气形成气孔。铸圈预热需充分,确保其达到规定温度,以消除冷热冲击,减少铸造缺陷如冷隔或裂纹的产生。
铸后清理与初步打磨去毛刺
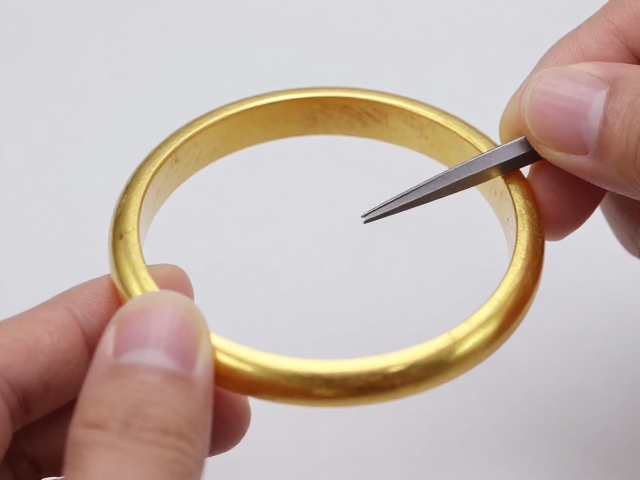
铸件冷却后,需小心敲开包埋料,取出银白色或金黄色的金属铸件。此阶段铸件表面附着大量包埋材料残留,需使用高压水枪或专用超声波清洗机彻底清除缝隙中的细小颗粒。对于连接蜡树的金属杆(即浇口),需使用切割片小心切断,注意切割位置应靠近铸件连接处但不可伤及主体,切割时需保持手部稳定,避免因用力不均导致铸件变形或边缘崩裂。
初步打磨是去除铸造粗糙表面和切割痕迹的重要步骤。使用不同目数的砂纸或百洁布,从粗砂纸(如400-600目)开始,逐步过渡到细砂纸(800-1000目)。打磨时需保持用力均匀,遵循单向或螺旋轨迹,避免留下深深的划痕。对于手镯或手链的内壁、扣头等难以触及部位,需使用小型锉刀或旋转打磨头进行精细修整,确保所有边缘圆润过渡,无尖锐棱角,为后续抛光奠定平整的基础。
逐级细磨与表面平整度提升
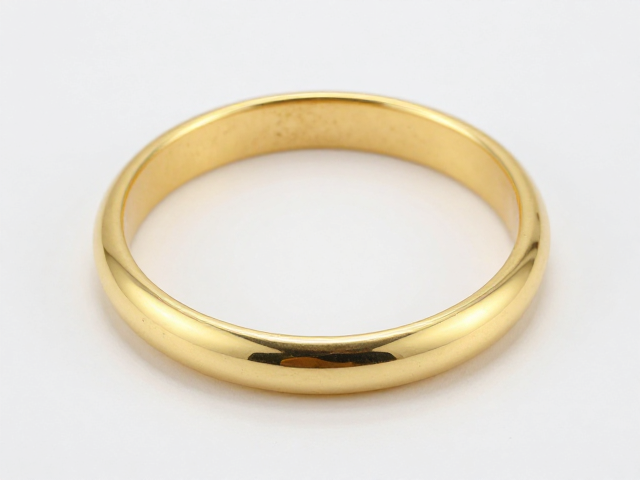
在初步打磨完成后,铸件表面已无明显毛刺,但仍存在细微的打磨痕迹。此阶段需使用更高目数的砂纸(1200-2000目)进行湿磨,湿磨能有效减少粉尘并防止砂纸堵塞,使表面逐渐呈现柔和的光泽。对于镜面效果的要求,需特别注意不同方向打磨痕迹的消除,确保每一道划痕都被上一道更细的打磨所覆盖。对于复杂造型的饰品,需使用柔软的打磨块或羊毛轮配合细砂纸,贴合曲面进行均匀打磨,避免平面过度磨损导致造型失真。
当表面达到2000-3000目砂纸打磨后的状态时,肉眼几乎看不到明显划痕,但尚未形成镜面。此阶段需引入更精细的研磨介质,如金刚石研磨膏或氧化铈抛光膏,配合棉布轮或尼龙轮进行半精抛。操作时需保持转速适中,避免高温导致金属表面氧化变色。对于高硬度金属如铂金或钛合金,需选用专用研磨膏,以确保研磨效率与表面质量。每一步研磨都需彻底清洁表面,去除残留研磨颗粒,防止其在后续抛光中造成二次划伤。
镜面抛光与光泽度最终定型
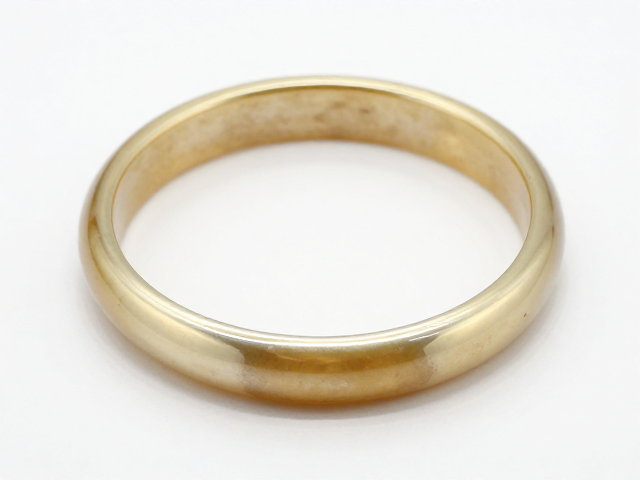
镜面抛光的核心在于使用极细的抛光介质和合适的抛光轮。通常选用柔软的羊毛轮或棉布轮,配合微米级金刚石抛光膏或氧化铈抛光膏。操作时,需将抛光膏均匀涂抹在抛光轮表面,保持铸件与抛光轮接触面稳定,以恒定速度和压力移动,避免局部过热或压力不均导致“橘皮”现象。对于手镯内壁等难以操作部位,需使用小型抛光棒或专用内抛工具,确保每一寸表面都经过均匀处理。
抛光过程中需密切观察表面反光情况,当表面出现清晰、连续的镜面反射时,表明抛光效果理想。若发现局部反光不均,需重新对该区域进行细磨后再次抛光。抛光完成后,需使用超声波清洗机彻底清除表面残留的抛光膏和油脂,避免残留物影响光泽持久性或导致后续佩戴时皮肤过敏。最终成品应在洁净环境下自然干燥,避免水滴残留形成水渍,确保手镯或手链呈现出均匀、明亮、持久的镜面光泽。