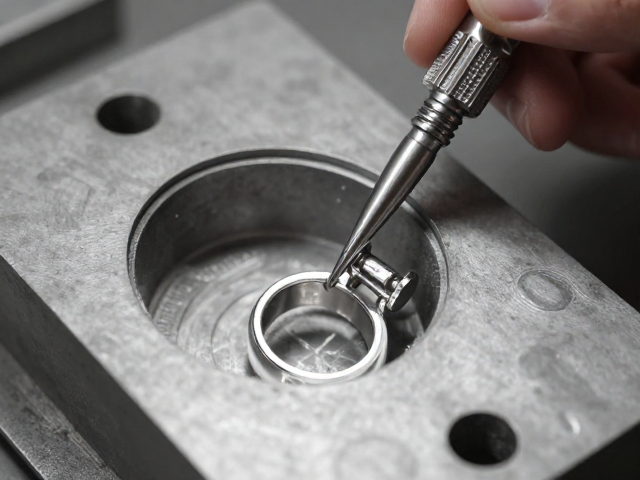
失蜡铸造的核心原理与模具制作细节
失蜡铸造是一种利用可熔性模型材料制作铸型的精密金属加工技术,其核心逻辑在于“以蜡代金”。在铂金首饰的生产链条中,这一工艺能够完美复刻设计师手下的微细纹理与复杂结构。制作过程始于对原始模型的精修,通常使用高流动性、高膨胀率的专用铸造蜡料,通过注射成型机注入模具腔体。蜡模的表面质量直接决定了最终铂金首饰的光洁度,因此模具内部需经过严密的抛光处理,以确保蜡面无瑕疵。
完成蜡模注射后,关键步骤在于组树与结蜡。将多个蜡模按照最佳铸造角度固定在蜡树枝上,再通过反复涂刷耐火石膏浆料或专用包埋料,形成严实的外壳。这一阶段对浆料的粘度、涂刷层数以及干燥环境温湿度有着严格控制。铂金密度大、流动性相对较差,因此包埋料的透气性和耐高温性能必须经过精确计算,以防止在高温烘烤及金属注入过程中出现气孔或裂纹,确保蜡料能完全排出,形成严密的型腔。
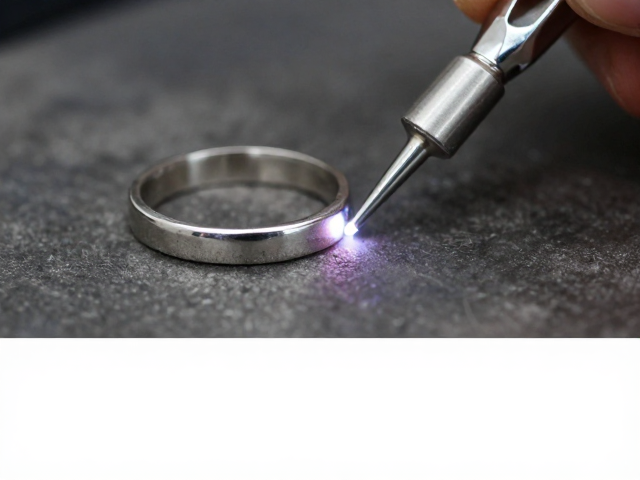
铂金特性对硬焊工艺的严苛要求
铂金以其极高的熔点和化学稳定性著称,这使得传统的焊接方式难以直接套用。纯铂金的熔点高达1768摄氏度,且在高温下极易氧化和吸收气体,导致焊缝发黑或产生气孔。因此,硬焊工艺在铂金加工中并非简单的连接,而是一场对温度与合金成分的精准博弈。焊料的选择必须与基体金属匹配,通常采用含铂的专用焊药,其熔点需低于母材但高于加工温度,以确保在焊接过程中基材不发生熔损。
为了应对铂金的高温特性,现代硬焊工艺常采用氧乙炔火焰或专用等离子焊接设备。操作过程中,助焊剂的选用至关重要,它能清除金属表面的氧化物,促进焊料流动。由于铂金对杂质极度敏感,任何微小的油污或氧化层都可能破坏焊缝的完整性。因此,在焊接前,工件必须经过严密的超声波清洗和酸洗处理,确保焊接界面处于绝对洁净状态。这种对清洁度的极致追求,是后续呈现极致光泽的前提条件。
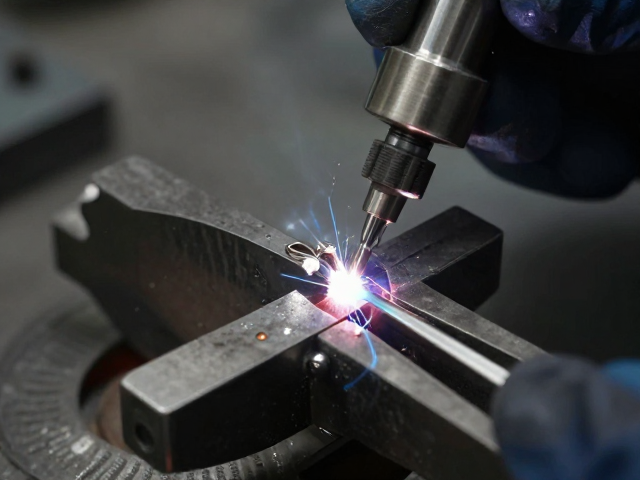
精密焊接中的温度控制与操作技巧
硬焊过程中的温度控制是决定焊缝质量的核心变量。过高的温度会导致铂金晶粒粗大,降低首饰的机械强度,甚至造成焊料过度流失,形成“焊瘤”;温度过低则会导致焊料未完全熔化,形成虚焊或假焊,留下肉眼可见的黑线。工匠需要凭借丰富的经验,通过观察火焰颜色及金属表面的光泽变化,精准判断最佳施焊时机。通常,当焊料周围的助焊剂变为透明粘稠状,且母材表面泛起一层明亮的“油亮”光泽时,即为最佳填充时刻。
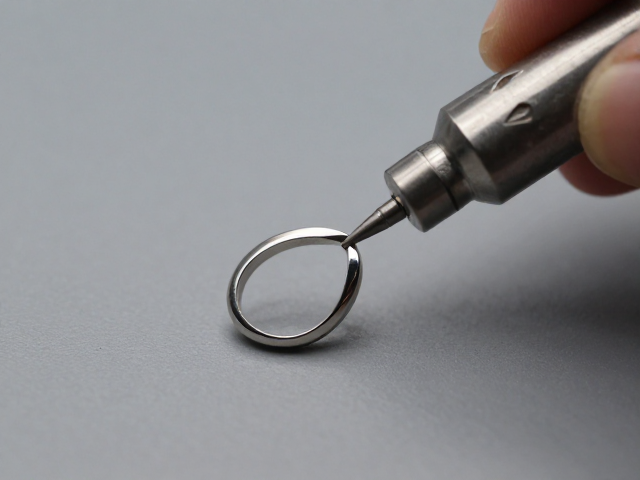
操作手法上,焊料通常以细丝或薄片形式提供,需通过镊子精准送达焊缝中心,避免直接加热焊料本身,而是通过加热母材使焊料自行流填。对于铂金首饰的复杂连接处,如戒臂与扣头的连接,往往需要分步焊接,先固定主要结构,再进行局部补焊。每一次加热后,工件需迅速放入清水中冷却,以去除残留的助焊剂,防止其腐蚀金属表面。这种精细入微的操作,要求工匠具备极高的专注度与稳定性,任何抖动或疏忽都可能破坏首饰的完美形态。
焊后清理与表面处理的去污逻辑
焊接完成后的清理工作直接关系到铂金首饰的最终光泽表现。残留的助焊剂具有腐蚀性,若清理不彻底,会在佩戴过程中逐渐侵蚀金属表面,导致变色或斑点。传统的清理方式包括热水浸泡、超声波清洗以及弱酸浸泡。现代工艺中,常使用含有特定表面活性剂的清洗液,配合高频超声波震动,深入细微缝隙剥离顽固污渍。清洗后的工件需经过彻底的中性水漂洗,再用无油压缩空气吹干,确保表面无任何化学残留。
表面处理的下一步是去除焊接引起的氧化层及轻微划痕。这一步骤通常涉及精细的打磨与抛光。由于铂金硬度较高,打磨时需选用较硬的研磨工具,如碳化硅砂纸或金刚石磨头。打磨顺序需严格遵循从粗到细的原则,逐步消除上一道工序留下的痕迹。对于硬焊形成的微小接缝,需通过特殊的抛光轮进行“找平”处理,使焊缝与母材融为一体,视觉上完全不可见。这一过程不仅是物理上的平整,更是光学表面的重建。
极致光泽的抛光工艺与最终呈现
抛光是赋予铂金首饰灵魂的一步,也是体现工艺水准的关键环节。铂金具有独特的冷艳白色光泽,其反光率极高,因此对表面平整度要求近乎苛刻。工业抛光常采用机械抛光与手工抛光相结合的方式。机械抛光使用装有抛光膏的布轮,通过高速旋转产生摩擦热,使金属表面微观凸起被削平。随后,手工抛光使用不同硬度的皮轮或毡轮,配合钻石抛光膏,对细节部位进行精修,消除机械抛光可能产生的微小划痕。
最终呈现的极致光泽,源于分子级别的表面平滑。当光线照射在经过精细抛光的铂金表面时,会发生规则的镜面反射,而非漫反射。这种光学特性使得铂金首饰能够像镜子一样清晰映出周围景物,呈现出深邃、纯净且持久的视觉美感。经过最终检验,首饰表面无任何焊痕、氧化斑或打磨痕迹,光泽均匀一致,方为合格品。这种由精密铸造、精准焊接与极致抛光共同构建的品质,构成了铂金首饰不可替代的价值核心。