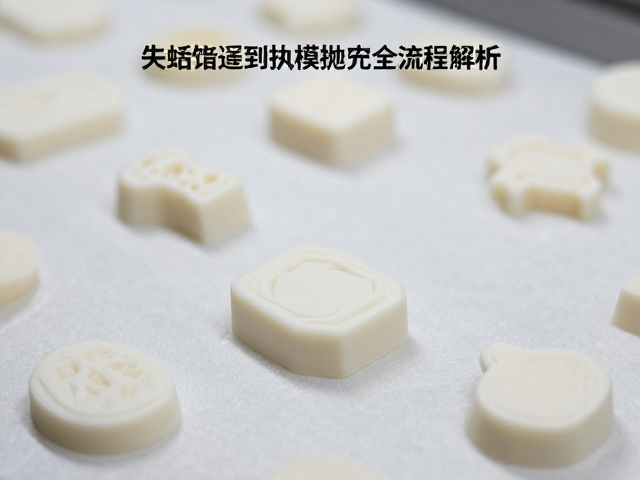
失蜡铸造前的模型准备与蜡模制作
珠宝加工的起点在于精准的原型构建,这一阶段主要依赖手工雕刻或3D打印技术完成。传统手工雕蜡需要工匠使用专用雕蜡刀,在整块硬质蜡料上剔除多余部分,塑造出首饰的立体形态,这种方式对工匠的空间想象力要求极高,且难以完美复刻极其复杂的镂空结构。相比之下,现代珠宝制作中普遍采用3D打印蜡模,通过高精度光固化或激光烧结技术,将电脑三维模型直接转化为实体蜡模,不仅尺寸误差控制在微米级别,还能一次性成型带有极细纹理和复杂内构的部件,极大提升了复杂款式的生产效率。
蜡模的质量直接决定了后续铸造的成败,因此制作过程中的细节处理至关重要。工匠需仔细检查蜡模表面是否有气泡、裂纹或支撑结构过强导致的变形,特别是对于戒圈、扣头等受力部位,需确保结构强度符合佩戴标准。对于手工雕刻的蜡模,还需注意蜡料的温度控制,避免在温暖环境下蜡模软化变形。而在3D打印环节,需选择合适的打印方向以平衡表面光洁度与支撑残留,通常建议将首饰的主要展示面倾斜打印,以减少打印层纹,为后续抛光留出足够的材料余量。
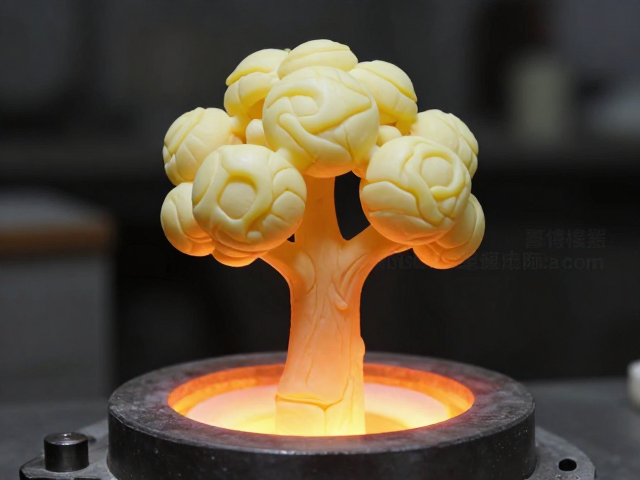
包蜡树组树与高温脱蜡铸造
蜡模完成后,需将其焊接在蜡树的枝干上,形成组树结构。这一步骤需根据蜡模的大小、数量以及铸造设备的容量进行规划,通常使用专用焊蜡枪将蜡模固定在蜡树根部,焊接点需牢固且尽量隐蔽,以减少后续打磨的工作量。组树的密度会影响金属液的流动性和填充效果,过密可能导致金属液无法完全填充细小纹路,过疏则降低单次铸造的产出效率。对于高熔点贵金属如铂金或钨金,还需特别注意蜡树与焊料的耐热匹配,防止在后续高温烘烤中发生塌陷或断裂。
组树完成后,进入包蜡与脱蜡环节。将蜡树放入特制的铸造杯中,注入液态硅胶或石膏类铸料进行包埋,这一过程需确保铸料充分包裹蜡模每个角落,避免包裹不均形成空洞。随后,将包埋好的铸造杯放入烤箱中进行高温烘烤,温度通常升至800-900摄氏度,使蜡料完全熔化流出,同时使铸模陶瓷体充分烧结硬化,形成与蜡模形状一致的空腔。脱蜡后的铸模需经过严格检查,确认无裂纹、无残留蜡迹,方可进行下一步的金属注入,这一步骤是确保首饰内部结构致密、无砂眼的关键。
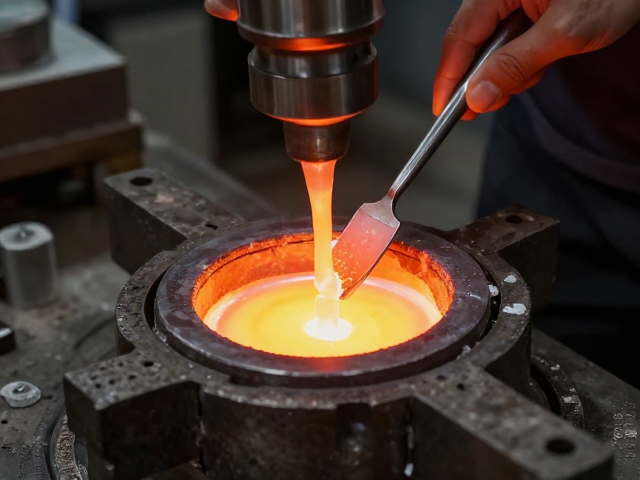
金属熔炼、浇铸与冷却成型
金属浇铸是失蜡铸造的核心环节,需根据首饰的材质计算精确的克重,将黄金、铂金、银或铜等金属原料放入坩埚中,利用高温火焰或感应炉进行熔炼。不同金属的熔点差异较大,例如黄金熔点约为1064摄氏度,而铂金熔点高达1768摄氏度,因此需根据材质调整火焰温度和坩埚材质。熔炼过程中需加入适量的助熔剂,以去除金属表面的氧化物,确保金属液纯净流畅。金属液达到预定温度和流动性后,需迅速通过离心铸造机或真空铸造设备注入预热的铸模中,利用离心力或真空负压克服金属液流动阻力,确保金属能完全填充蜡模留下的细微纹路。
浇铸完成后,铸模需经过自然冷却或强制水冷处理,使金属在铸模内凝固成型。冷却过程中,金属体积收缩会产生内应力,因此冷却速率需严格控制,避免因冷却过快导致首饰开裂或变形。待铸模完全冷却后,使用工具小心敲碎陶瓷铸模,取出初步成型的金属首饰,即俗称的“铸件”。此时铸件表面通常覆盖有一层氧化皮和铸造残留物,形状可能因金属流动产生轻微变形,需经过初步清理和检查,确认无缺肉、无裂纹、无砂眼等铸造缺陷,方可进入后续的执模阶段。
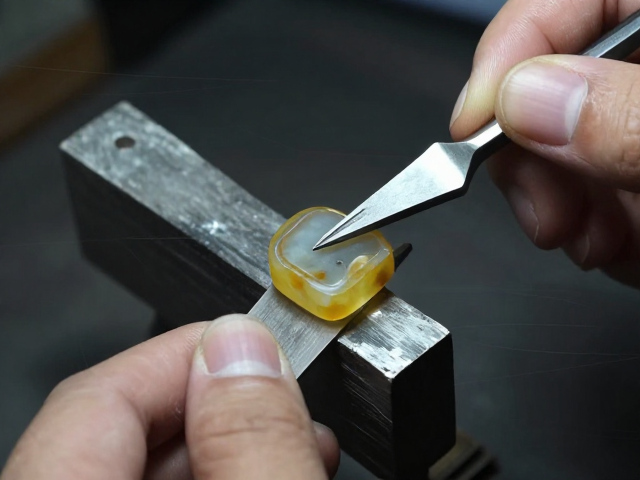
执模整形与结构加固
执模是赋予首饰最终形态的关键步骤,工匠需使用各种型号的执模刀、锉刀和砂纸,对铸件进行精细修整。首先处理铸造过程中产生的毛刺、飞边和浇口残留,将铸件固定在执模台上,用锉刀去除粗糙边缘,再用砂纸逐步打磨至光滑。对于戒圈、链扣等结构性部件,需检查其圆度、对称性和尺寸精度,必要时使用专用模具进行整形,确保首饰符合设计图纸的尺寸要求。执模过程中需特别注意首饰的厚度均匀性,过薄处易变形,过厚处则显得笨重,需通过局部打磨调整,使整体比例协调。
除了外形修整,执模还包括结构加固和细节完善。对于镶嵌爪位,需修整爪尖的形状和角度,确保其能牢固抓住宝石,同时避免爪尖过锐导致勾挂衣物。对于拼接部位,如戒臂与戒面的连接处,需仔细打磨过渡区域,消除接缝痕迹,使不同部件之间自然融合。此外,还需检查首饰的活动部件,如搭扣、铰链等,确保其开合顺畅、无松动。执模阶段会去除部分金属材料,因此需预留足够的抛光余量,避免因打磨过度导致首饰尺寸缩水或结构脆弱。
焊接组装与高温定型
对于由多个部件组成的首饰,如镶嵌主石与副石、链节连接等,需进行精密焊接。焊接前需清洁焊接部位,去除氧化层和油污,涂抹焊药以促进焊料流动并防止氧化。根据金属材质选择合适的焊料,例如黄金首饰使用同色焊料,铂金首饰使用高铂金含量的焊料,以确保焊接后的色泽一致和强度。使用精密焊枪对焊接部位进行加热,控制温度和时间,使焊料熔化并填充接缝,随后迅速冷却,形成牢固的金属间连接。焊接过程中需特别注意保护已镶嵌的宝石,避免高温损伤宝石或导致松动。
焊接完成后,需检查焊接点的质量和首饰的整体结构稳定性。使用放大镜观察焊接部位是否有虚焊、漏焊或焊料堆积过多的情况,必要时进行修补和修整。对于复杂结构的首饰,如多层戒环或活动链节,需反复测试其活动范围和受力情况,确保无卡滞或松动。此外,还需对首饰进行初步清洗,去除残留焊药和氧化物,为后续抛光做好准备。焊接是提升首饰整体性和耐用性的重要环节,精细的焊接工艺能显著延长首饰的使用寿命,保持其精美的外观。
表面抛光与镜面处理
抛光是提升首饰光泽度和细腻度的工序,通常分为粗抛、细抛和镜面抛三个阶段。粗抛使用硬质砂纸或百洁布去除执模留下的明显划痕,使用旋转抛光机配合粗蜡进行大面积打磨。细抛使用细砂纸或软布配合中蜡,进一步消除粗抛痕迹,使表面呈现初步光泽。镜面抛则使用极细的抛光膏(如钻石粉、氧化铈)和软质布轮或毛刷,对首饰表面进行高频摩擦,直至表面达到镜面效果。不同材质的首饰对抛光工艺要求不同,例如黄金首饰注重柔和光泽,铂金首饰则追求冷冽锐利的镜面感。
抛光过程中需特别注意首饰的细节处理,如凹槽、浮雕纹理和镶嵌缝隙等难以触及部位,需使用专用小刷头或超声波清洗机辅助清洁和抛光。对于镶嵌宝石,需避免抛光膏进入宝石与金属的接缝处,以免降低镶嵌牢固性或影响宝石火彩。抛光完成后,首饰表面应无划痕、无麻点、无色差,光泽均匀一致。,使用超声波清洗机和纯水彻底清洗首饰,去除残留抛光膏和灰尘,再进行高温烘干,确保首饰洁净光亮,达到出厂标准。
成品检验与品质管控
成品检验是确保首饰符合质量标准的关键环节,需由专业质检人员使用专业工具进行全方位检查。首先进行外观检查,观察首饰表面是否有划痕、凹陷、氧化斑或抛光不均等现象,检查镶嵌宝石是否牢固、无松动、无破损,爪位是否完好。使用高精度电子秤称量首饰重量,确保符合设计规格;使用卡尺或投影仪测量关键尺寸,如戒圈直径、链长、宝石尺寸等,确保误差在允许范围内。对于贵金属首饰,还需使用光谱分析仪检测金属纯度,确保符合国标要求,如足金999、铂金Pt950等。
检验过程中还需模拟佩戴场景,测试首饰的功能性和耐用性。例如,测试搭扣的开合顺畅度、链节的连接强度、戒指的转动灵活性等。对于镶嵌首饰,还需进行轻微震动测试,检查宝石是否有脱落预兆。所有检验数据需记录归档,确保可追溯。只有通过全部检验项目的首饰才能被认定为合格品,进入包装或发货流程。严格的品质管控不仅保障了消费者的权益,也维护了珠宝品牌的声誉,是珠宝加工全流程中不可或缺的一环。