失蜡铸造与硬焊工艺的结合逻辑
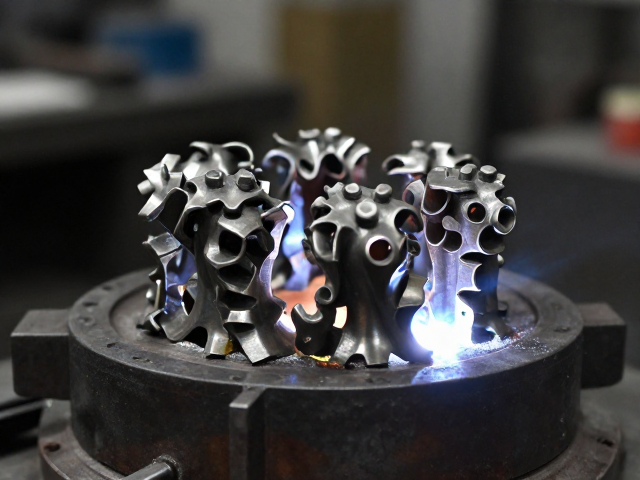
失蜡铸造技术凭借其能够精确复制复杂几何形状的特性,长期以来被视为精密金属成型的核心手段。在传统的铸造流程中,蜡模被包裹在耐火材料中形成铸型,随后通过加热去除蜡料形成空腔,再注入熔融金属完成成型。然而,当面对具有极高复杂度或无法一次性整体铸造的大型结构件时,单一工艺往往面临熔液流动不均或内部缺陷的风险。引入硬焊工艺作为辅助或后续连接手段,使得分段铸造后的高精度部件能够通过强可塑性材料实现无缝拼接,从而突破了整体铸造的物理极限。
硬焊,亦称钎焊,其核心在于使用熔点低于母材的填充金属,在加热至熔化状态后,依靠毛细作用填充接头间隙,并通过固态扩散形成冶金结合。在失蜡铸造的语境下,这种工艺常被用于处理那些因结构过于纤细或悬空而导致铸造失败的关键部位。通过将复杂结构分解为多个易于铸造的单元,利用硬焊的高可塑性焊料填补微观空隙,不仅保留了失蜡铸造原有的表面光洁度,还显著提升了整体结构的力学完整性。这种“分而治之”的策略,使得金属结构在保持精密细节的同时,实现了更优的整体稳定性。
工艺实施中的关键控制要素
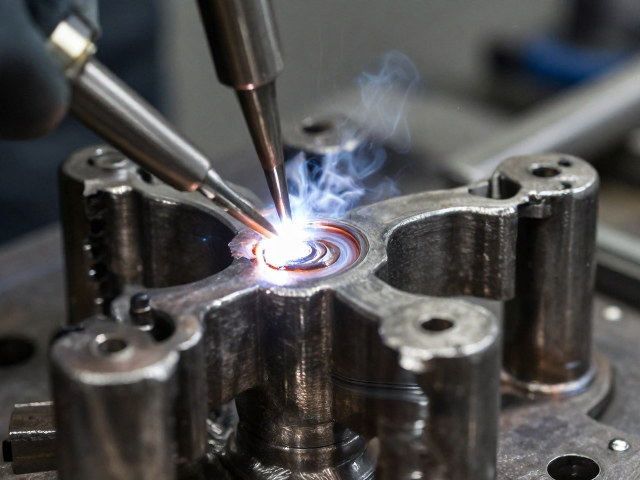
在实施失蜡铸造与硬焊的复合工艺时,热力学控制是决定成品质量的首要变量。蜡模的制作精度直接影响了最终铸件的尺寸公差,通常要求蜡模表面无气泡、无变形,且细节清晰。在焊接阶段,加热温度的均匀性至关重要。过高的温度可能导致母材晶粒粗大,降低材料强度;过低的温度则无法使焊料充分流动,形成虚焊或孔隙。因此,精确的热源管理,如使用可控气氛炉或精密电阻炉,能够确保焊料在最佳温度区间内完成润湿和铺展,从而实现致密的接头形成。
焊料的成分选择与预处理同样影响着工艺的成功率。不同金属基体对焊料的润湿性存在显著差异,需根据母材材质(如不锈钢、铝合金或高温合金)匹配相应的活性焊剂或无氧焊料。在组装过程中,部件间的配合间隙需控制在微米级别,过大的间隙会导致焊料堆积和应力集中,过小的间隙则阻碍焊料流入。通过精密加工确保结合面的平整度,再辅以合适的夹持力,能够利用焊料在液态下的强可塑性自动修正微观不平,最终形成连续、致密且无缺陷的焊接界面。
技术优势与应用场景解析
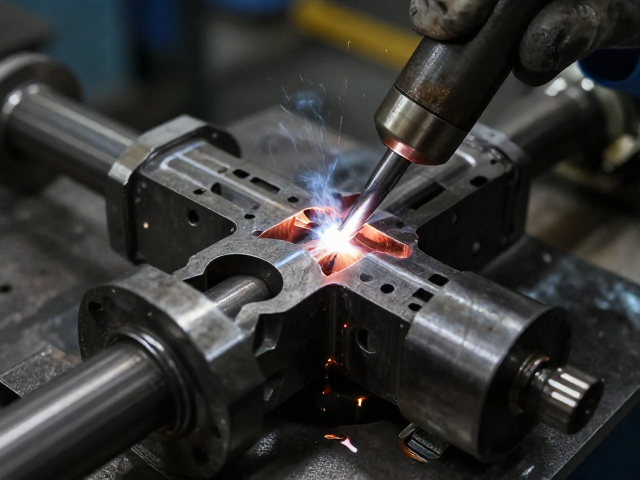
相较于传统的机械连接或整体熔铸,失蜡铸造结合硬焊工艺在复杂结构件的制造中展现出独特的优势。该工艺能够显著减少后续机械加工的工作量,因为铸造和焊接过程已预先确定了大部分几何形状和连接关系。对于具有内部复杂流道、薄壁加强筋或异形连接口的零部件,单一铸造难以保证所有细节的填充质量,而分段铸造后通过硬焊连接,可以有效避免缩孔、裂纹等铸造缺陷,同时保留了设计所需的复杂形态。
在航空航天、医疗植入物及高端艺术品制造领域,这种复合工艺得到了广泛应用。例如,在航空发动机叶片或涡轮部件中,某些冷却通道结构因壁厚极薄且曲折,整体铸造极易失效,采用分段铸造后通过高温硬焊连接,既保证了结构的轻量化,又满足了高温环境下的强度要求。在医疗领域,个性化植入物的多孔结构或复杂关节面,常通过此工艺实现高精度成型与连接,确保生物相容性与机械性能的双重达标。这种工艺路径不仅提升了制造效率,更为复杂金属结构的精密成型提供了可靠的技术支撑。