蜡模制作与结构设计的底层逻辑
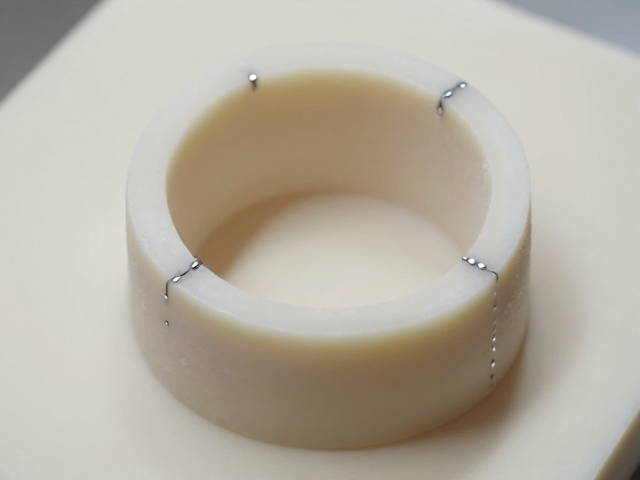
失蜡铸造中空结构的成败,往往始于蜡模阶段的精密计算。在制作空心部件时,蜡料的流动性与收缩率会直接影响最终铸件的壁厚均匀度。工匠需预先计算蜡模在加热脱蜡过程中可能产生的形变,特别是对于大型或异形空心件,必须通过添加支撑骨架或分段制作的方式,抵消热应力带来的扭曲风险。蜡模表面的光洁度决定了金属液填充时的流动状态,细微的划痕或气泡都可能成为后续铸造缺陷的源头,因此蜡压成型后的修整与抛光需达到镜面标准,以确保内腔结构的完整性。
内腔支撑系统的设计是维持空心结构稳定性的核心。在蜡模阶段,内部支撑点(蜡柱)的数量、直径和位置分布需经过严密的力学分析。支撑点过少会导致型壳在高温焙烧或金属液冲击下塌陷,过多则会增加清理难度并可能影响金属液的回流。通常,对于直径超过一定阈值的空心结构,需采用交错排列的蜡柱网络,并确保支撑柱与蜡模本体的连接处经过充分打磨,形成平滑过渡,避免在后续工序中形成应力集中点。这种基于物理结构的预处理,为后续焊接提供了完美的几何基础。
型壳焙烧与熔模去除的控温细节
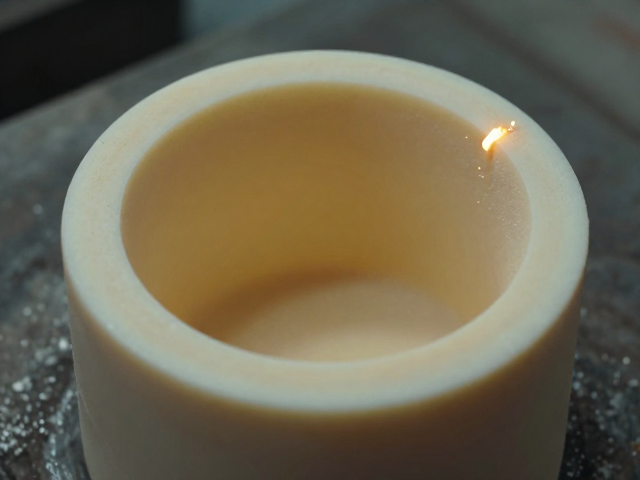
型壳焙烧是决定空心结构内部洁净度的关键环节,温度曲线的精准控制直接影响蜡料残留物的去除效果。在阶梯式升温过程中,型壳内部的蜡质必须完全气化排出,若升温过快,蜡料剧烈挥发会导致型壳开裂或内部形成碳黑残留,这些残留物在后续焊接时会成为阻碍熔合的杂质。焙烧温度通常需达到800至950摄氏度,并保持足够的时间,确保型壳达到最佳强度和透气性。此时,型壳内部的空心通道应呈现绝对清洁的状态,无任何有机物残留,为高温金属液的注入和后续焊点的熔合提供无干扰的环境。
型壳出炉后的冷却过程同样需要精细管理,骤冷可能导致型壳微裂纹,影响后续焊接时的热传导均匀性。在等待浇筑或焊接准备期间,型壳应置于干燥、无风的环境中自然冷却至室温。对于复杂的空心结构,需检查型壳内部是否有因热应力产生的隐性裂纹,这些裂纹在焊接高温下极易扩展,导致结构失效。确保型壳结构的完整性,是防止焊接过程中因局部过热或应力不均导致开裂的前提,这一步骤的严谨执行,直接关联到最终焊点的微观组织质量。
焊接热输入控制与熔池管理
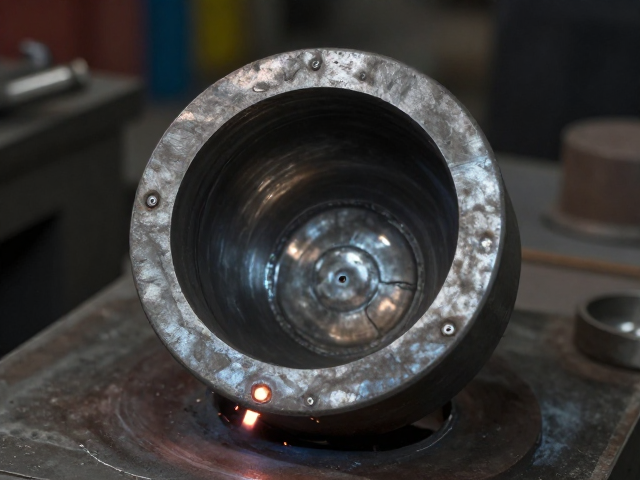
在空心结构焊接中,热输入的控制是防止变形和保证焊点牢固的核心。由于空心结构壁厚通常较薄,散热条件与实心件截然不同,过大的热输入会导致局部熔穿或严重变形,过小则无法形成有效的熔合。工匠需根据材料厚度精确调整电流、电压和焊接速度,采用小电流、快焊速的策略,通过多层多道焊的方式,逐层构建焊点强度。每一道焊缝的层间温度需控制在特定范围内,避免累积热量导致基材过热,从而保持金属晶粒的细小与均匀,提升焊点的力学性能。
熔池的流动性管理直接影响焊点的致密性。在焊接过程中,需密切观察熔池表面的光泽和形状,确保熔池能够充分覆盖接头区域并均匀流入空心结构的结合部。对于缝隙较大的焊点,需采用适当的填丝技巧,利用焊丝的熔化量填补空隙,同时配合焊枪角度,利用电弧力推动熔池向预定区域流动,避免气孔和夹渣的产生。熔池凝固过程中的保护气体覆盖必须稳定,防止空气中的氧气和氮气侵入,确保焊缝金属内部无氧化夹杂,这是焊点具备高强度和韧性的微观基础。
焊后热处理与应力消除
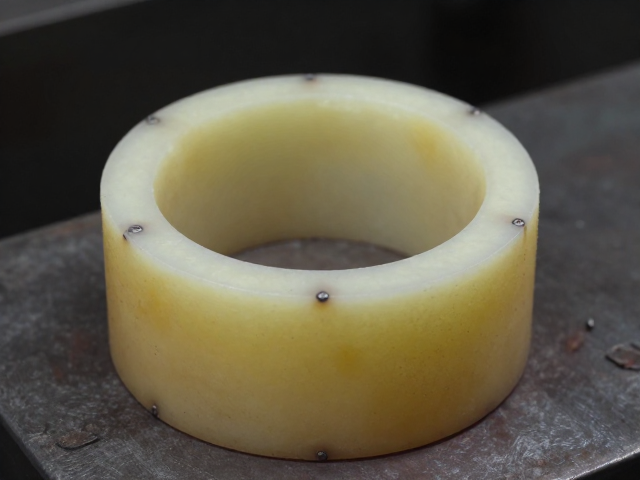
焊接完成后,残余应力是导致空心结构失效的主要隐患。焊接过程中的快速加热和冷却会在局部区域产生巨大的拉应力,对于空心薄壁件,这种应力极易引发延迟裂纹或结构扭曲。通过焊后热处理,如去应力退火,可以显著降低残余应力。将工件置于加热炉中,以特定的升温速率升至预定温度(通常为550-650摄氏度,视材料而定),保温一定时间后缓慢冷却,使金属内部原子重新排列,释放内应力。这一过程能大幅提高焊点的尺寸稳定性,防止后续加工或使用过程中出现意外断裂。
热处理后的微观组织优化也是关键一环。某些合金在焊接后可能形成脆性相,通过特定的回火或时效处理,可以改善焊缝金属的韧性和硬度匹配。工匠需根据具体材料的金相特性,选择合适的热处理工艺参数,确保焊点区域与母材的性能协调。此外,热处理过程中需监控工件的变形情况,必要时配合夹具进行约束,确保空心结构的几何精度不受影响。经过热处理的焊点,其抗疲劳性能和耐腐蚀性能均能得到显著提升,为整体结构的长期稳定运行提供保障。
无损检测与最终质量验证
焊点的牢固性最终需要通过严密的无损检测来验证。对于空心结构,超声波检测(UT)是检查内部缺陷的有效手段,能够发现焊缝内部的气孔、夹渣或未熔合等隐蔽缺陷。检测时需选择合适的探头频率和扫描方式,确保声波能覆盖所有关键焊缝区域。对于表面及近表面缺陷,渗透检测(PT)或磁粉检测(MT)可提供直观的视觉反馈,帮助识别细微裂纹。这些检测手段需由具备专业资质的人员操作,依据相关行业标准进行评判,确保检测结果的真实性和可追溯性。
尺寸精度与结构完整性检查是一道防线。使用三坐标测量机或专用检具,对空心结构的关键尺寸进行多点测量,确保其在公差范围内。同时,检查焊点周围是否有因焊接热影响导致的变形或凹陷,评估其对整体结构功能的影响。对于高要求的应用场景,还可进行破坏性抽样测试,如拉伸或弯曲试验,以验证焊点的极限强度。只有通过所有检测项目的工件,才能被视为符合工艺标准,确保每一个焊点都达到牢固、可靠的要求,为后续组装和使用奠定坚实基础。