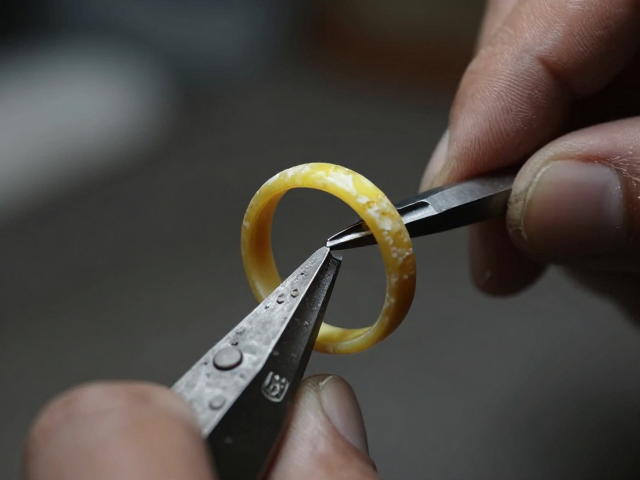
失蜡铸造戒圈成型的核心流程与材料选择
失蜡铸造(Lost-Wax Casting)是珠宝制造中不可或缺的精密度成型技术,其核心在于利用蜡材的可塑性构建出口腔与壁厚均匀的戒圈模型,再通过包埋、脱蜡、熔金及冷却等步骤,将液态金属转化为固态金属构件。这一过程对蜡料的流动性、收缩率以及包埋料的膨胀系数有着严苛的要求,通常选用低膨胀、高流动性的专用铸造蜡,以确保蜡模在成型后能精准还原设计细节,避免因材料特性导致后续的尺寸偏差或表面缺陷。
在戒圈成型阶段,蜡模的制作精度直接决定了最终成品的质量。工匠或技术人员需通过手工雕刻或3D打印树脂蜡模的方式,获得符合公差要求的戒圈雏形。随后,将蜡模固定在铸圈中,注入液态包埋料进行固化。包埋料的配方需根据所铸造的金属种类(如金、银、铂金等)进行调整,以确保在高温焙烧过程中,包埋料能产生适量的热膨胀以抵消金属冷却时的收缩,从而获得尺寸精确、内壁光滑的戒圈毛坯。
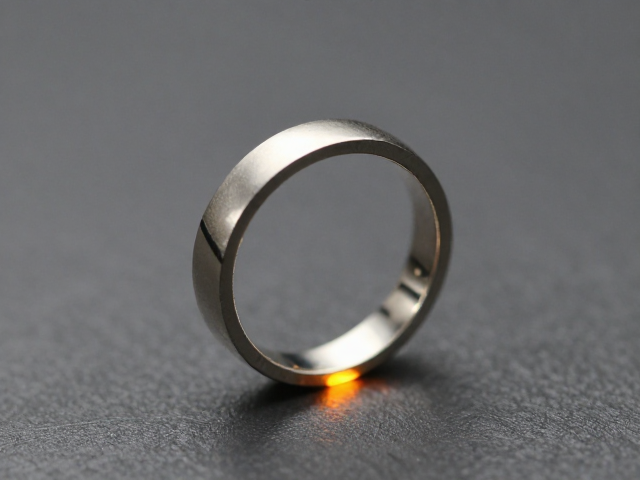
硬焊工艺的热力学控制与连接强度
硬焊(Hard Soldering),又称高温焊接,是利用熔点低于母材金属的焊料,通过加热至焊料熔化温度以上但低于母材熔点,使焊料通过毛细作用填充接头间隙,形成牢固冶金结合的连接技术。在戒圈闭合或部件拼接中,硬焊的关键在于焊料的选择与助焊剂的运用。焊料的合金成分需与母材匹配,以确保焊缝颜色、硬度及耐腐蚀性与主体一致,而助焊剂则用于清除金属表面的氧化膜,促进焊料流动,防止焊接过程中产生气孔或虚焊现象。
温度控制是硬焊工艺中的决定性因素。加热过程中,热量需均匀传递至接头区域,避免局部过热导致母材变形或焊料流失。对于金、铂等贵金属,通常使用氧气-丙烷或氧气-丁烷混合气体火焰进行加热,操作者需通过观察金属表面的氧化色变化来判断最佳焊接时机。当金属达到预设的焊接温度时,焊料应迅速熔化并均匀分布于接缝处,随后自然冷却或经适当淬水处理,以固定焊缝结构,确保戒圈闭合处的强度与美观度达到高标准要求。
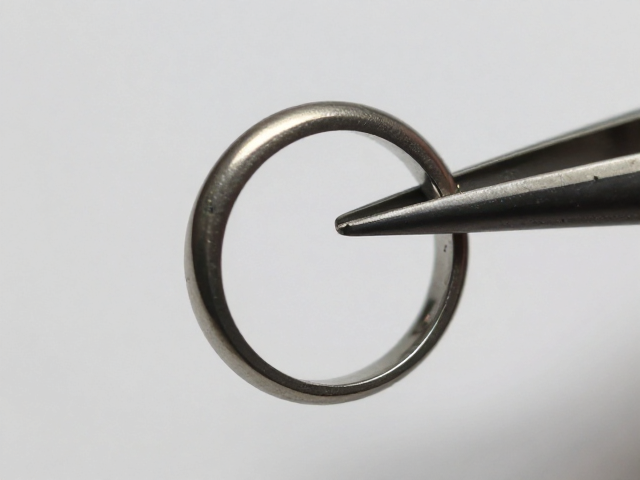
后处理工序对细节完美度的提升
铸造与焊接完成的戒圈表面通常覆盖有包埋料残留、氧化层及焊疤,必须经过严密的后处理工序才能呈现完美细节。初步的清壳与喷砂处理可去除大部分包埋料,显露金属本体。随后进行精细的打磨与抛光,重点处理焊接接头及铸造边缘,消除毛刺与不平整,使戒圈内外壁光滑圆润。此阶段常使用不同目数的砂纸或抛光轮,从粗磨到精抛逐步进行,以恢复金属原有的光泽并提升佩戴舒适度。
对于经过硬焊处理的部位,还需进行酸洗或电解抛光以去除焊接残留的助焊剂痕迹,防止日后腐蚀或变色。若戒圈表面有镂空或浮雕等复杂纹理,需使用超声波清洗机深入清洁死角,确保无污渍残留。最终的镜面抛光或拉丝处理则根据设计需求而定,通过专业的抛光膏和布轮,对金属表面进行修饰,使戒圈整体呈现出均匀、细腻且富有质感的视觉效果,完美呈现失蜡铸造与硬焊工艺结合后的精细成果。