失蜡铸造在铜合金精密成型中的工艺流变特征
失蜡铸造,亦称熔模铸造,是铜合金加工领域中实现复杂几何形状与高表面质量的关键技术路径。该工艺的核心在于利用易熔材料制作出与最终铸件形状一致的模件,随后包裹上多层耐火材料形成整体型壳,再通过高温焙烧使内部模件熔化流失,从而获得与模件空腔完全一致的铸型空腔。对于铜合金而言,这一过程能够完美复刻精细的纹理与薄壁结构,特别适用于艺术雕塑、精密阀门组件以及高装饰性五金配件的生产。在操作层面,蜡模的制作精度直接决定了成品的尺寸公差,通常要求蜡模在注入模具后保持稳定的温度与压力,以确保细节无缺损。
铜合金的熔点差异及流动性特性对失蜡铸造的参数设定提出了严格要求。以常见的黄铜(铜锌合金)或青铜(铜锡合金)为例,其液态金属的凝固收缩率与热导率会显著影响型壳的受热应力分布。若焙烧温度曲线控制不当,型壳内部残留的热应力可能导致铸件在冷却过程中产生裂纹或变形。因此,现代工艺中常采用热工自动控制系统,精确管理从脱蜡、涂挂、干燥到高温烧结的全周期温度变化。这种严密的流程控制不仅提升了型壳的透气性与强度,更确保了铜合金熔体在填充型腔时的稳定性,减少了气孔、夹渣等常见缺陷的发生概率。
硬焊技术在铜合金连接界面的冶金结合机制
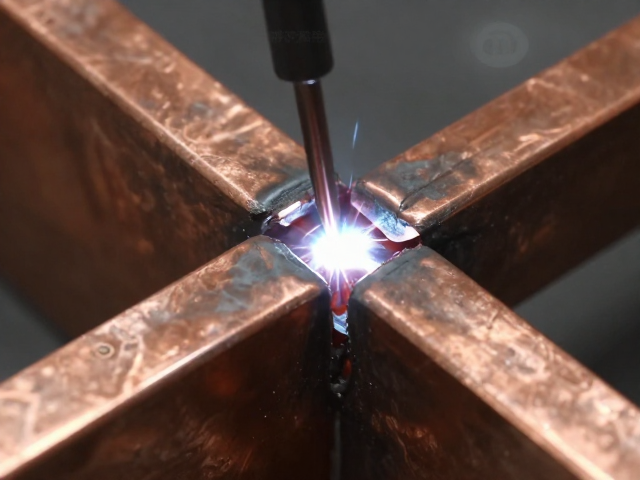
硬焊,即钎焊,是利用熔点低于母材的填充金属(钎料)在加热至高于其熔点但低于母材熔点的温度下,通过毛细作用填充接头间隙,并通过固液相间的扩散形成冶金结合的连接技术。在铜合金应用中,硬焊并非依靠熔化母材来实现连接,而是依赖于钎料与铜基体之间形成的扩散层。这一过程要求接头间隙保持在极小的范围内,通常为0.01至0.1毫米,以确保毛细力能够有效驱动液态钎料流动。对于铜合金而言,选择合适的钎料成分至关重要,常见的银基、铜磷基或铜锌基钎料需根据具体工况下的强度、耐腐蚀性及导电性要求进行匹配。
焊接过程中的保护气氛与助焊剂的选择直接影响接头的质量与寿命。铜在高温下极易氧化,生成氧化铜或氧化亚铜薄膜,这会阻碍钎料的润湿与铺展,导致虚焊或未焊合。因此,硬焊常在真空、惰性气体(如氩气)或还原性气体(如氢气)环境中进行,或使用含有氟化物、硼砂等成分的专用助焊剂来溶解和去除表面氧化膜。以铜-磷钎料焊接无氧铜为例,磷元素本身可作为脱氧剂,无需额外添加助焊剂,这在电子散热元件或制冷管路制造中具有显著优势,既简化了焊后清洗工序,又避免了残留物对系统性能的潜在腐蚀风险。
工艺耦合下的铜合金构件性能优化策略
将失蜡铸造与硬焊技术结合应用于铜合金构件制造,能够发挥各自优势,解决单一工艺难以应对的结构复杂性与连接可靠性问题。在高端制造业中,如航空航天液压系统或精密仪器部件,常需先通过失蜡铸造获得具有内腔流道的复杂铜合金主体,随后通过硬焊技术将密封盖、连接管或其他功能性组件与之集成。这种组合工艺使得设计师能够突破传统锻造或切削加工的限制,实现轻量化设计与功能集成。然而,两种工艺的热历史叠加可能对材料微观组织产生影响,需通过后续热处理消除铸造应力及焊接残余应力,以恢复或提升材料的力学性能。
工艺参数的协同优化是确保最终产品一致性的关键。铸造过程中的冷却速率会影响晶粒尺寸,进而改变铜合金的硬度与延展性;而硬焊过程中的加热温度与保温时间则决定了钎料与母材界面的扩散层厚度。过厚的扩散层可能导致接头脆性增加,过薄则可能因结合力不足而失效。因此,建立严密的工艺数据库,记录从蜡模密度、型壳厚度、熔炼温度到钎焊温度曲线、冷却速度等全维度数据,是实现标准化生产的基础。通过微观金相分析与无损检测(如X射线探伤)对接头区域进行定期评估,可实时修正工艺偏差,确保铜合金构件在极端工况下的长期服役稳定性。