失蜡铸造后基础清理与表面预处理
失蜡铸造完成后,铸件表面通常附着着残留的石膏型壳、氧化皮以及因高温熔融产生的杂质,这些附着物会直接影响后续打磨的效率与最终成品的光洁度。在开始精细加工前,必须彻底清除铸件表面的型壳残留,对于小型或复杂结构的工件,可采用喷砂工艺处理,使用玻璃珠或陶瓷丸作为介质,既能有效剥离顽固型壳,又能避免对铸件本体造成过度侵蚀。若条件受限使用手工敲击,需严格控制力度,防止因应力集中导致铸件出现隐性裂纹或崩角,特别是对于薄壁或镂空部位,需先通过温水浸泡软化型壳,再轻轻剥离,以保留铸件原始轮廓的完整性。
清理完型壳后,需对铸件进行初步的酸洗或化学去污处理,以去除表面因氧化形成的深色氧化层。这一步骤能显著提升后续打磨时的视觉判断能力,使砂痕、气孔或缩松等缺陷更加明显。常用的去污手段包括使用稀释的稀硫酸或专用金属清洗剂,操作时需佩戴耐酸碱手套及护目镜,确保通风良好。处理完毕后,务必用清水冲洗干净并彻底干燥,残留的酸性物质会加速后续打磨过程中砂纸或磨轮的磨损,甚至可能在后续焊接高温下引发腐蚀,因此干燥环节不可假手于人,需确保工件完全无水渍残留。
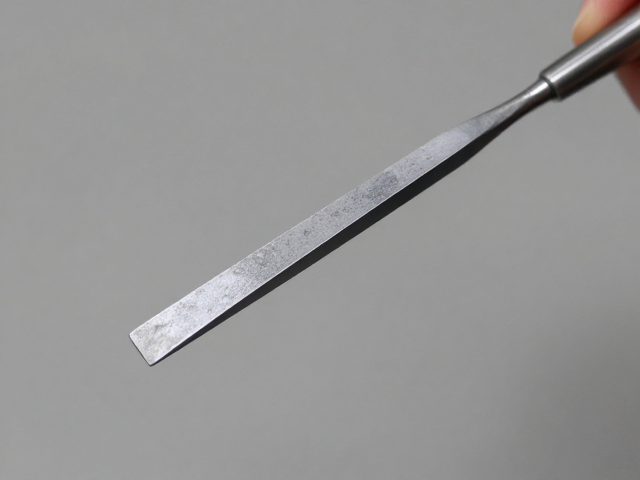
锉修成型与粗磨去痕技巧
锉修是恢复铸件几何形状及去除铸造飞边的关键步骤,选用合适的锉刀直接决定了加工效率与表面质量。对于平面或大弧度部位,推荐使用平锉或半圆锉,锉削时应保持锉刀与工件表面平行,利用手臂推力而非手指按压,遵循“推锉去料、拉锉修整”的原则,避免逆向锉削导致锉齿堵塞或表面划伤。对于焊缝或接缝处,需选用三角锉或方锉进行精准修整,注意锉刀角度应与焊缝表面呈45度至60度夹角,逐步削平凸起部分,直至与母材平齐。操作过程中需频繁检查锉痕方向,保持纹路一致,避免不同方向的锉痕交叉形成难以消除的视觉死角。
粗磨阶段主要使用百叶片、砂轮片或粗目砂纸(如120-240目)去除锉修留下的痕迹并初步平整表面。打磨时应采用“先硬后软、先粗配细”的策略,对于高硬度合金或贵金属铸件,需选用氧化铝或碳化硅材质的磨具,避免磨具过快磨损。打磨路径应遵循单一方向,避免无序画圈导致表面出现难以修复的漩涡纹。在处理曲面或不规则造型时,可使用柔性垫块配合砂纸,通过调整施力点来控制弧度,确保曲面过渡自然。若发现铸件表面存在气孔或砂眼,应在粗磨阶段使用原子灰或专用修补膏进行填补,填补后需彻底干燥并打磨至与周围表面平齐,为后续精磨奠定基础。
精磨抛光与表面质感营造
进入精磨阶段,砂纸目数需逐步提升至600目至2000目,旨在消除粗磨留下的细微划痕,为抛光提供平滑的基础。此阶段操作需极其细致,每一道工序的打磨方向应与上一道工序垂直,例如若粗磨为横向打磨,精磨则改为纵向或斜向,通过目视检查或侧光观察,确认上一道砂痕完全消失后再更换下一目数砂纸。对于高反光需求的表面,可使用羊毛轮配合粗抛蜡进行初步抛光,利用抛光蜡中的微细研磨颗粒进一步细化表面微观结构。操作时需控制转速与压力,避免局部过热导致金属表面变色或抛光蜡堆积,影响后续工序的附着力。
最终抛光旨在获得镜面或指定哑光效果,需根据材料特性选择合适的抛光膏与抛光轮。对于金银等贵金属,推荐使用钻石研磨膏或氧化铈抛光膏,配合棉布轮或丝绒轮进行最终处理。抛光过程中需保持工件表面清洁,避免灰尘颗粒嵌入金属表面形成永久性瑕疵。若需获得拉丝或磨砂效果,则需使用专用拉丝轮或尼龙刷,严格控制刷痕的间距与深度,确保纹理均匀一致。抛光完成后,需用超声波清洗机彻底清除残留的抛光膏与油脂,防止残留物在后续使用或存放过程中对金属表面造成污染或腐蚀,确保成品表面达到预期的视觉与触觉标准。
焊药成分选择与熔点匹配原则
焊接是失蜡铸造后处理中连接部件或修补缺陷的重要环节,焊药的选择核心在于熔点的匹配。焊药熔点必须低于母材熔点,通常建议焊药熔点低于母材30-50摄氏度,以确保在焊接过程中母材不熔化变形。对于高熔点金属如铂、钯或硬质合金,需选用高熔点专用焊药,并配合高温火焰或激光焊接设备;而对于金、银等低熔点金属,则可选用常规焊药,配合氧-丙烷或氧-甲烷火焰。焊药的成分需与母材颜色及硬度保持一致,避免因焊药成分差异导致焊接部位变色或硬度不均,影响成品的美观与耐用性。
焊药的形式与助焊剂的配合直接影响焊接质量。焊药通常以焊片、焊粉或焊膏形式存在,焊片适用于大面积拼接,焊粉适用于细小缝隙修补,焊膏则便于精准控制用量。助焊剂的作用是清除金属表面的氧化物,促进焊料流动,需根据焊接温度选择合适的助焊剂,高温焊接使用硼砂基助焊剂,低温焊接使用有机酸基助焊剂。助焊剂用量需适中,过多会导致残留物难以清理并腐蚀金属,过少则无法有效去除氧化层,导致虚焊或焊点不饱满。焊接前需确保焊接区域清洁干燥,避免油污或水分干扰助焊剂活性,确保焊药能均匀铺展并形成牢固的冶金结合。
焊接工艺控制与热处理修复
焊接过程中的温度控制是决定焊缝质量的关键因素。火焰尖端应保持在焊药与母材接触点的上方约1-2毫米处,通过观察金属表面的氧化色变化来判断温度,当焊药周围出现明亮的“银环”或焊药自行流动时,立即移开火焰,利用余热完成焊接。对于复杂结构或薄壁件,需采用分段焊接或预热措施,避免局部过热导致变形或开裂。焊接过程中需保持焊枪稳定,避免晃动导致焊药偏移或焊缝不均匀。焊接完成后,需立即将工件放入清水或专用清洗液中冷却,防止高温余热导致金属晶粒粗大或变形,同时有助于去除残留助焊剂。
焊接后的热处理与清洗是提升焊缝强度与美观度的必要步骤。对于某些合金,焊接后需进行退火处理以消除内应力,恢复金属韧性,退火温度需根据材料特性精确控制,避免过烧或脱碳。清洗时,可使用稀酸溶液或超声波清洗去除残留助焊剂,特别是对于多孔性材料或复杂结构,需确保助焊剂完全清除,防止日后腐蚀。若焊缝表面存在凹陷或气孔,需重新填补焊药进行补焊,补焊前需对原焊缝进行打磨清理,确保新焊药与原焊缝紧密结合。最终成品需经过严格的外观检查与尺寸测量,确保焊缝平整、无裂纹、无氧化变色,符合预定质量标准。