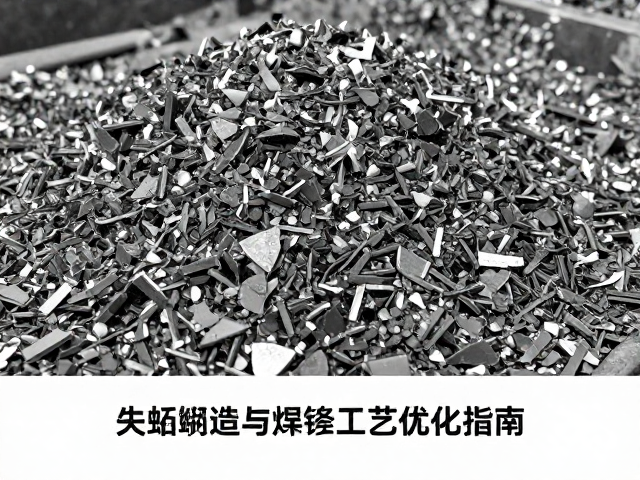
失蜡铸造中金属碎屑回收的核心价值与分类逻辑
失蜡铸造过程中产生的金属碎屑,主要来源于型壳打磨、浇口切除以及铸件清理等环节。这些含有硅石、氧化铝或陶瓷粘结剂的细小颗粒,若直接混入回炉料,会显著改变合金的化学成分,导致气孔、夹渣等铸造缺陷。因此,建立严密的回收与分类体系是保障铸件质量的前置条件。不同合金体系对杂质敏感度差异巨大,例如铝合金对铁杂质极为敏感,而高温合金则对碳硫含量控制严格,这决定了回收流程必须依据材质进行精细化分流,而非简单混收。
回收效率的提升依赖于物理特性的精准利用。金属碎屑与型壳材料在密度、磁性及粒度上存在显著差异,传统的重力沉降或简单的筛分往往难以应对微米级粉末。现代铸造车间通常采用多级旋风分离结合湿法清洗技术,通过控制水流速度和介质密度,实现金属颗粒与陶瓷残留的高效剥离。这一过程不仅减少了重金属污染,更确保了回收金属的纯度,为后续熔炼提供合格原料,从源头降低了因杂质引发的废品率。
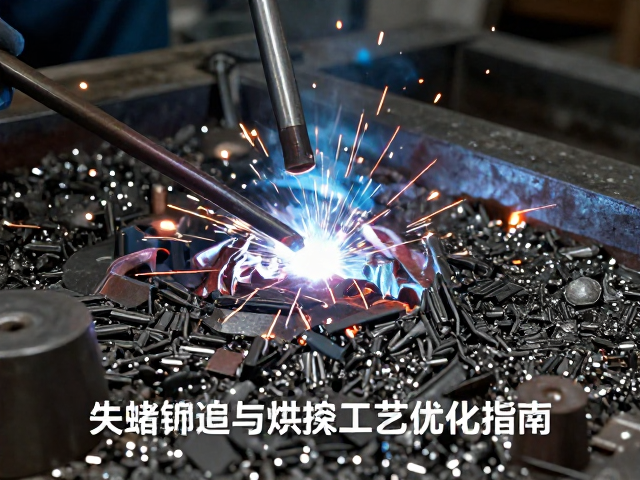
焊接工艺在修复与成型中的关键控制点
在失蜡铸造中,焊接工艺常用于修补微小结构缺陷或进行组件拼接,其核心难点在于热输入控制与熔池稳定性。由于铸造件通常经过高温焙烧,基体金属处于高温状态或具有特殊的微观组织,直接焊接易引发热裂纹或再结晶脆化。因此,预热温度与层间温度的设定必须严格遵循材料的热物理参数。对于铝合金铸件,预热至150-200℃可有效降低焊接应力;而对于不锈钢或高温合金,预热范围可能需提升至300-400℃,以延缓冷却速度,防止马氏体转变带来的硬度激增。
填充材料与焊接方法的匹配决定了接头的力学性能。TIG(钨极惰性气体保护焊)因其电弧稳定、热影响区小,成为铸造件修补的首选。焊接时需选用与母成分相近或具有特定强化相的焊丝,并严格控制保护气体流量,通常氩气流量维持在15-20 L/min,以形成严密的保护层,防止氮气和氧气侵入。此外,焊前对待焊区域进行彻底打磨,去除氧化膜和油污,是保证焊缝熔合质量的关键步骤,任何残留污染物都可能成为裂纹源,导致修补失败。
碎屑回收与焊接优化的协同增效策略
将金属碎屑回收与焊接工艺优化结合,可形成闭环的质量控制体系。回收得到的高纯度金属锭,在作为焊丝原材料或补强块使用时,其成分稳定性直接提升了焊接接头的一致性。通过建立回收金属的成分数据库,焊接工程师可更精确地调整焊接参数,如电流、电压及送丝速度,以匹配回收材料的导热系数和电阻率。这种数据驱动的工艺调整,减少了因材料波动导致的焊接缺陷,提高了一次成型率。
现场操作层面的标准化是落实协同效应的保障。制定详细的碎屑收集、清洗、熔炼及焊接操作规范,明确每个环节的责任人与检验标准,可有效减少人为误差。例如,规定回收金属在熔炼前必须经过光谱分析,确认杂质含量低于阈值后方可使用;焊接作业前,必须由持证焊工对焊接区域进行无损检测,确保无隐蔽缺陷。通过这种严密的流程管控,铸造车间能够在降低成本的同时,维持高水平的产品质量稳定性,实现经济效益与技术质量的双重提升。