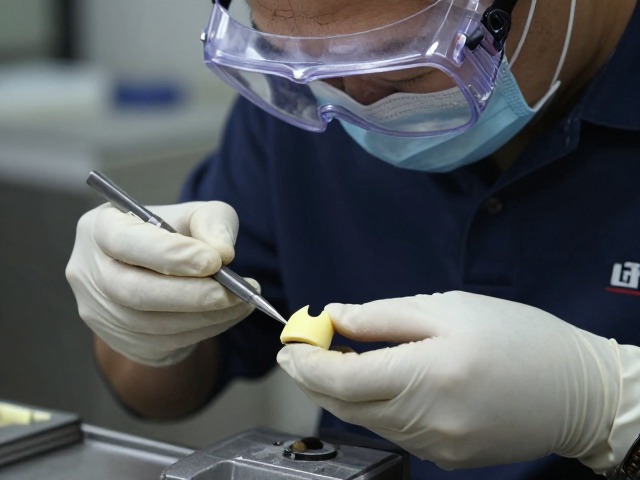
失蜡铸造前的安全防护与工具准备
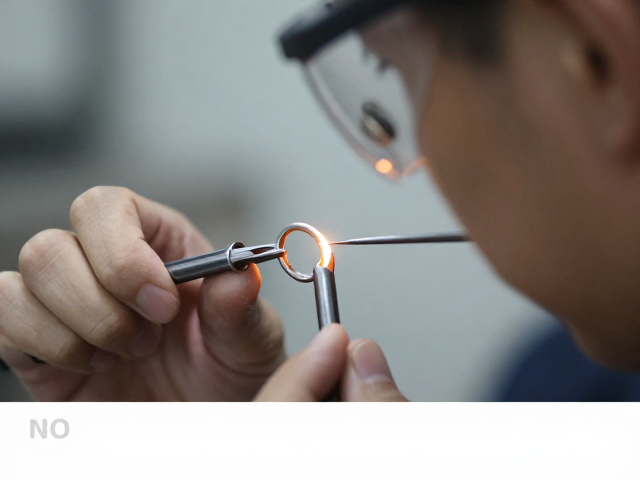
在进行失蜡铸造这一精密工艺之前,佩戴符合工业标准的护目镜是保障眼部安全的核心环节。高温金属液飞溅或打磨过程中产生的细微粉尘,均可能对视力造成不可逆的伤害,因此必须选用具有防冲击、防雾且贴合面部轮廓的专业防护装备。操作区域需保持通风良好,远离易燃物品,并确保灭火器材处于随时可用的状态,这是基础且不可妥协的安全底线。
工具的准备需要严格遵循工艺流程,常用的材料包括蜡块、铸造蜡笔、焊接膏、专用焊锡丝以及铸圈和耐火石膏。蜡材的选择直接影响成品的光洁度与细节表现,通常建议使用硬度适中、流动性好的铸造专用蜡。此外,还需要准备蜡刀、喷灯、铸圈、振动台以及关键的熔金设备。所有工具在使用前需检查其完好性,特别是喷灯的连接管不得有漏气或老化现象,以确保加热过程的稳定性与安全性。
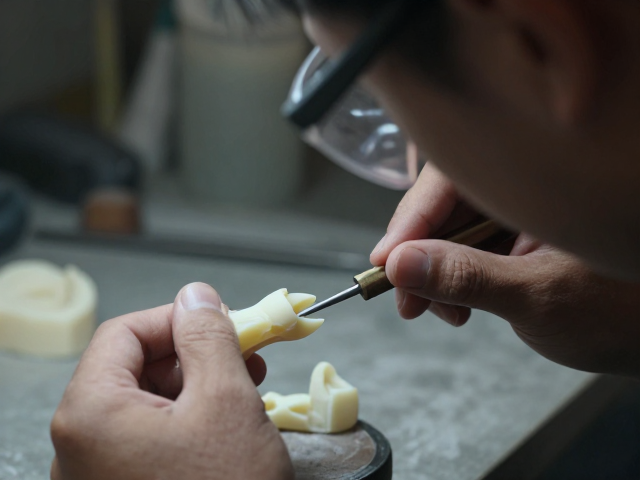
蜡模雕刻与爪位结构的初步构建
爪位的制作是首饰铸造中决定结构强度的关键环节,其核心在于通过蜡材构建出能够牢固抓持宝石的“小脚”结构。在蜡块上规划好宝石镶嵌位后,使用锋利的蜡刀或雕刻针,从蜡面向下垂直切入,形成深度与宽度均符合宝石腰围尺寸的凹槽。切割过程中需保持手部稳定,确保凹槽内壁平整光滑,避免出现毛刺或裂痕,这有助于后续蜡模与宝石的精准贴合,减少铸造后的缝隙问题。
初步切割完成后,需对爪位根部进行加固处理。使用液态铸造蜡或高流动性蜡笔,仔细填充爪位与主体连接处的空隙,形成圆润且饱满的过渡角。这一步骤能显著增强爪位的抗拉强度,防止在后续包蜡、注蜡或铸造过程中因应力集中导致断裂。同时,需检查每个爪位的尖端形状,通常需预留微小的收口,以便在金属铸造后能更紧密地包裹宝石腰部,提升佩戴的稳固性。
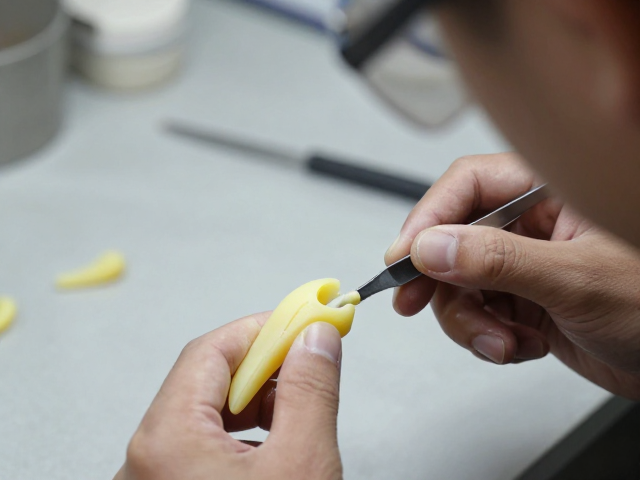
包蜡与注蜡过程中的爪位定型
包蜡是将蜡模与铸圈结合的关键步骤,此阶段需特别注意爪位部位的蜡层厚度控制。将制作好的蜡模放入铸圈前,需先在铸圈内壁涂抹脱模剂,随后注入适量蜡液。注蜡时,蜡液应从铸圈底部缓慢注入,利用压力差使蜡液充分包裹蜡模,特别是爪位与宝石镶嵌位的细节处,需确保蜡液完全填充无气泡。注蜡完成后,需等待蜡模完全冷却固化,期间避免剧烈震动,以防蜡模移位或变形。
冷却后的蜡模需进行精细修整,重点清理爪位周围多余的蜡料。使用细砂纸或专用修整刀片,轻轻打磨爪位表面,使其与蜡模主体平滑过渡,同时检查爪位尖端是否尖锐且对称。若发现爪位过薄或存在缺陷,需使用蜡笔进行局部补蜡,并通过热风枪轻微加热使补蜡处与原蜡模融合。这一阶段的精细化处理,直接决定了最终金属爪位的形态精度与表面质量,是提升成品工艺等级的必要步骤。
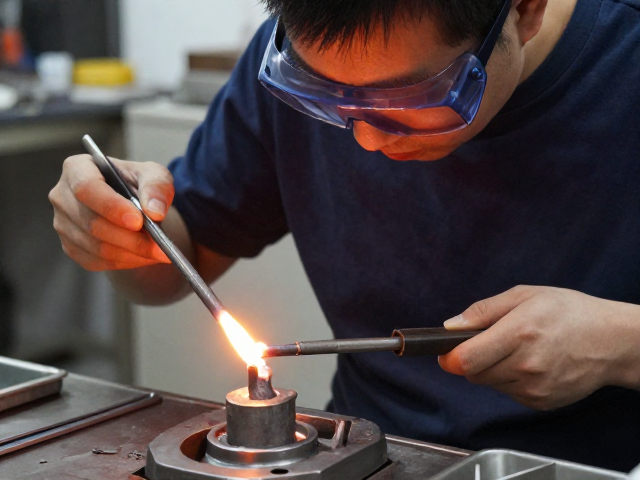
铸造烧蜡与金属浇注的临界控制
烧蜡是将蜡模转化为空腔模具的过程,需将注蜡后的铸圈放入烘箱中逐步升温。温度控制需严格遵循耐火石膏的耐受范围,通常从低温开始缓慢升温至800-900摄氏度,确保蜡料完全熔化流出,不留残蜡。此过程中,铸圈需充分预热,以消除内部湿气,防止金属液注入时因水汽爆发导致铸件砂眼或裂纹。烧蜡结束后,铸圈应置于铸币机上预热至指定温度,以匹配金属液的流动性。
金属浇注是失蜡铸造的核心环节,需根据所用金属的种类(如黄金、铂金、银等)精确计算熔炼时间与温度。金属液达到最佳流动性后,迅速倒入铸圈中心,利用离心力或重力填充空腔。浇注过程中需保持手腕稳定,确保金属液均匀分布,避免局部过热或填充不均。浇注完成后,需等待铸圈自然冷却至室温,切勿强行加速冷却,以免金属因热应力产生内裂或变形,影响爪位结构的完整性。
拆圈打磨与爪位最终成型
冷却后的铸圈需经过敲击或专用拆圈设备破碎,取出金属铸件。此时,金属件表面覆盖着一层耐火石膏残留,需使用高压水枪或超声波清洗机彻底清除。拆圈过程中需轻拿轻放,避免金属件因撞击受损,特别是细小的爪位结构较为脆弱,需特别注意保护。清洗完毕后,检查铸件表面是否有砂眼、气孔或缺肉现象,重点观察爪位是否完整、对称,有无铸造缺陷。
打磨是提升爪位外观与功能的关键步骤。使用不同目数的砂纸或吊磨机,从粗磨到细磨逐步处理铸件表面。对于爪位部分,需特别注意打磨力度,避免过度打磨导致爪位变细或变形。打磨过程中,需不断调整角度,确保爪位内壁光滑,无焊疤或毛刺。最终,通过抛光工艺使爪位表面达到预设的光泽度,同时检查宝石镶嵌槽的尺寸,确保与宝石完美契合,完成从蜡模到金属成品的华丽蜕变。