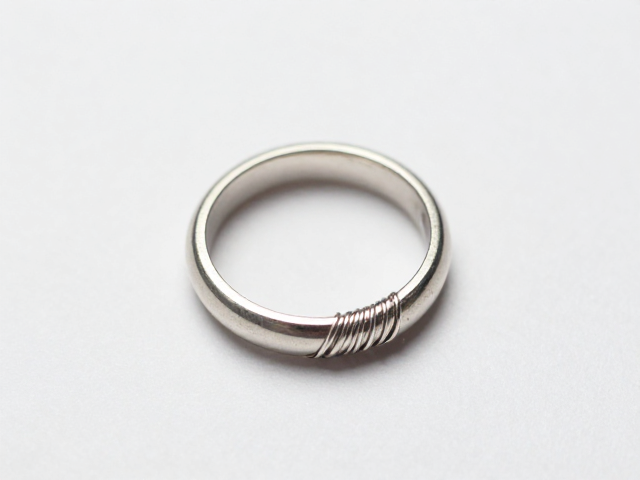
失蜡铸造入门:戒圈制作练习中的线材盘绕技巧与避坑指南
在失蜡铸造的初学阶段,戒圈制作是理解金属流动性与蜡材特性的最佳切入点。许多初学者常误以为直接用实心金属棒车制或简单弯曲成型即可,但实际上,通过盘绕线材制作戒圈能更直观地感受材料的热胀冷缩及结构稳定性。这一过程不仅涉及对材料力学的初步认知,更是后续进行焊接、打磨等工序的基础。掌握线材盘绕,能有效减少因戒圈不圆或焊接点受力不均导致的铸造失败,是提升成品率的关键环节。
实际操作中,选择合适的线材直径与材质至关重要。通常建议初学者使用直径2-3毫米的退火态铜线或银线进行练习,这类材料延展性适中,易于塑形且成本可控。盘绕前需确保线材表面清洁无油污,以免影响后续焊接或铸造时的附着力。将线材一端固定在圆柱形模具(如玻璃棒或专用绕线轴)上,保持手腕稳定,匀速旋转模具,使线材紧密贴合。此阶段的核心在于控制间距与张力,过松会导致戒圈松散易变形,过紧则可能因应力过大导致线材断裂或模具损坏。
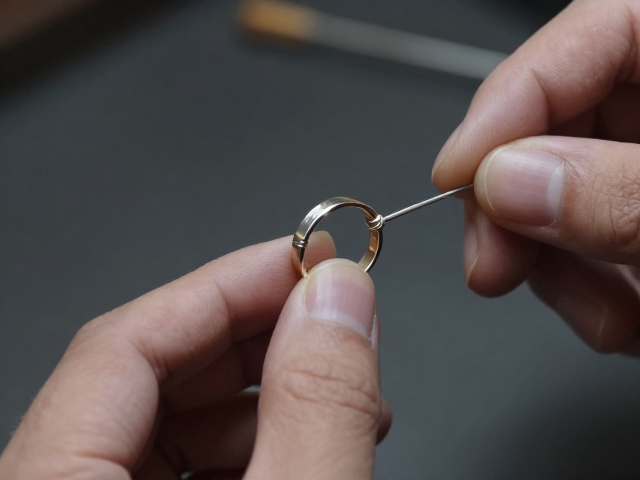
盘绕成型的核心手法与张力控制
盘绕动作的流畅度直接决定了戒圈的圆整度。建议采用“手转模、手跟线”的手法,即以左手拇指和食指固定线材末端,右手拇指和食指轻轻引导线材走向,同时左手匀速旋转模具。视线应聚焦于线材与模具的接触点,观察每一圈之间的间隙是否均匀。若发现某处间隙变大,应立即停止旋转,微调线材位置后再继续。对于直径较大的戒圈,可适当增加辅助支撑点,防止线材因自重或张力不均产生椭圆变形。
张力控制是盘绕过程中的隐形难点。理想的张力应使线材紧贴模具但不产生肉眼可见的形变。若使用较硬的未退火线材,需先在退火炉中充分加热至暗红色后自然冷却,以消除内部应力,否则盘绕时极易发生脆断。对于银线等较软材料,需注意手指力度,避免指甲划伤线材表面,这些细微划痕在失蜡铸造后会转化为明显的瑕疵。练习初期可设置目标圈数,如10圈或15圈,完成后取下测量内径,通过对比数据反馈调整手法,逐步建立肌肉记忆。
常见误区与结构稳定性优化
初学者常犯的错误是过度追求速度而忽视圆整度,导致戒圈呈多边形或不规则椭圆。这种结构缺陷在蜡模复制阶段会被放大,最终导致铸造件无法佩戴或结构脆弱。另一种误区是忽略线材端头的处理。盘绕结束后,线材两端若未妥善固定或修剪,容易在后续操作中勾连其他材料,或在失蜡铸造时因蜡料包裹不均形成砂眼。正确的做法是在盘绕完成后,用剪刀剪去多余部分,再用锉刀将端头打磨至平滑过渡,确保戒圈整体线条流畅。
结构稳定性还体现在戒圈与戒面的连接处。若制作的是整圈戒臂,需确保盘绕过程中无接点;若为开口戒,则需精确计算开口宽度,预留适当的闭合余量。在实际练习中,可使用卡尺定期测量戒圈内径,确保误差控制在0.1毫米以内。此外,盘绕完成后,建议将戒圈轻轻敲击模具,使其自然脱落,避免强行剥离导致结构变形。对于复杂造型的戒圈,可先在纸上绘制草图,计算所需线材长度,再进行盘绕,以减少材料浪费并提高成功率。
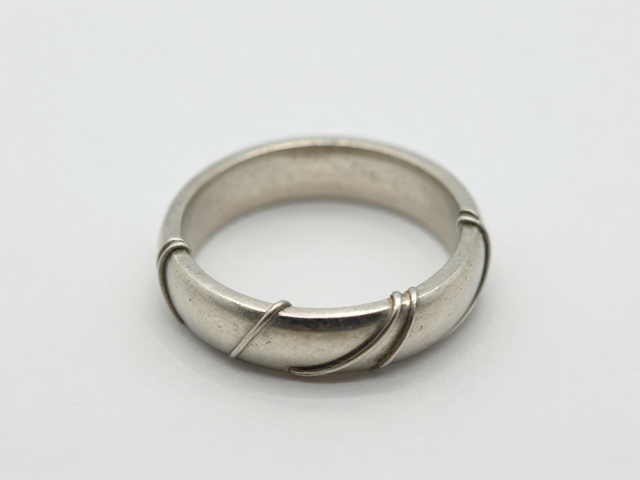
从蜡模到铸造的衔接要点
盘绕完成的金属戒圈虽为练习品,但其成型逻辑与失蜡铸造流程紧密相关。在制作蜡模时,若需复制该戒圈形状,需先将金属戒圈作为模具,包裹上专用铸造蜡。此时,蜡料的填充需均匀,避免气泡残留。若盘绕时线材间隙过大,蜡料可能渗入缝隙,导致铸造后戒圈表面出现毛刺或结构松散。因此,盘绕的紧密度直接影响蜡模的质量,进而影响最终铸件的外观与强度。
铸造过程中的温度控制也需参考戒圈的结构特点。盘绕形成的戒圈在受热时,若张力不均,可能发生轻微扭曲。因此,在加热蜡模进行脱蜡或预热铸模时,需确保升温均匀,避免局部过热导致蜡模变形。对于银或铜制练习件,在铸造后需进行适当的酸洗或机械打磨,去除氧化层,再观察其圆整度与表面质量。通过对比盘绕手法与最终成品,可反向优化盘绕时的张力与速度,形成“练习-铸造-反馈”的闭环提升路径。