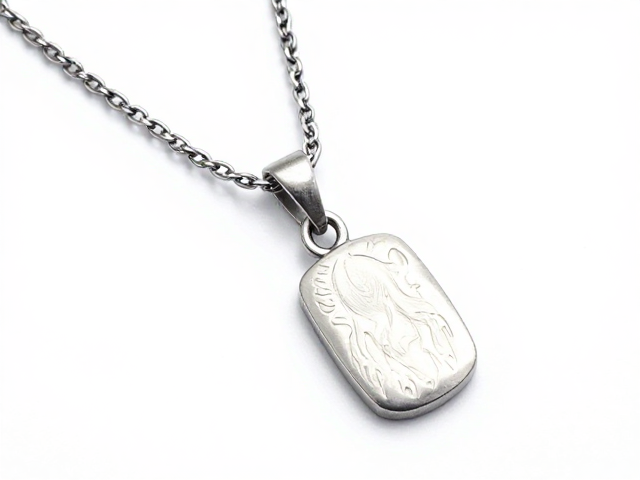
钛金属项链吊坠的失蜡铸造工艺概述
失蜡铸造是一种古老且精密的金属成型技术,特别适用于钛这种高熔点、高活性且难以通过传统锻造方式加工的材料。在制作钛金属项链吊坠时,核心难点在于钛在高温下极易与氧气、氮气反应,导致材料变脆或产生气孔,因此整个流程必须在严密的惰性气体保护或真空环境下进行。与金银等软金属不同,钛的密度较低但强度极高,其铸造过程对温度控制和冷却速率有着近乎苛刻的要求,这直接决定了吊坠成品的表面质感与结构完整性。
该工艺的基本逻辑是通过制作蜡模、修模、制壳、脱蜡、熔炼浇注以及后期处理等步骤,将设计形态转化为固态金属。对于钛吊坠而言,由于钛粉或钛锭的价格波动较大,且加工损耗率高,工艺的精准度直接影响着成本控制。现代珠宝制作中,常利用3D打印树脂蜡模替代手工雕刻,以提高复杂纹理的还原度,随后通过陶瓷注浆形成铸型,再经高温焙烧去除蜡质并预热铸型,为钛液的注入做好准备。这一过程完全摒弃了传统火焰加热,转而依赖电弧炉或感应炉在氩气环境中进行,以确保金属液在纯净状态下成型。
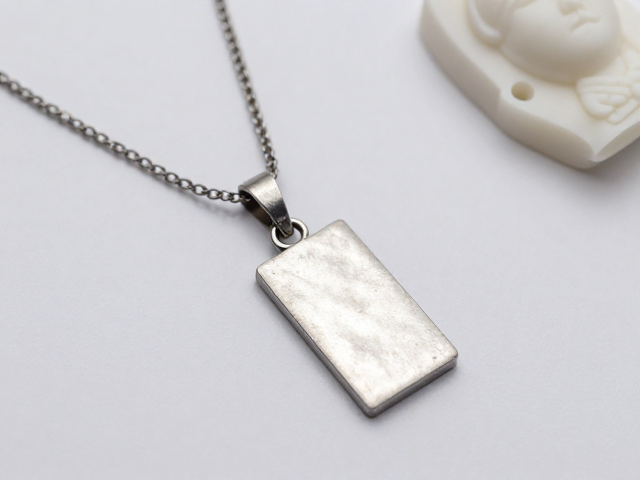
蜡模制作与铸型构建细节
蜡模的制作是失蜡铸造的基础,目前主流方式采用高精度3D打印技术成型。设计师使用CAD软件建立吊坠的三维模型,导出为STL格式后,通过光固化3D打印机逐层堆积树脂材料。树脂蜡模具有极高的表面光洁度和尺寸精度,能完美呈现吊坠上的镂空、拉丝或浮雕细节。制作完成后,需仔细清理支撑结构,并用专用溶剂去除表面残留粉末,确保蜡模无瑕疵。若选择手工雕刻,则需使用硬质蜡块,通过刻刀、砂纸等工具塑造形态,但手工痕迹难以完全消除,且效率较低,通常仅用于极简款式或艺术孤品。
铸型构建是决定铸造成败的关键环节,主要涉及将蜡模组装在铸树上并进行陶瓷注浆。铸树通常由铝合金或塑料制成,用于固定多个蜡模并连接浇口系统。注浆时,将蜡模树浸入特种陶瓷浆料中,浆料由二氧化硅、氧化铝及粘结剂组成,随后反复撒上耐火砂,形成多层壳体。每层浆料需经过长时间干燥和硬化,通常需重复3-5次,以形成足够厚度和强度的陶瓷壳。对于钛铸造,陶瓷壳需经过高温焙烧,温度可达1000°C以上,这不仅是为了融化蜡模,更是为了去除壳体中的有机物并预热壳体,防止高温钛液注入时因温差过大导致壳体破裂或金属液冷却过快。
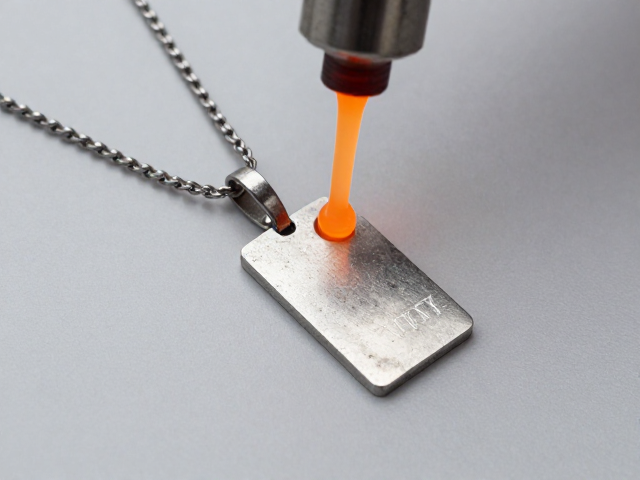
钛液熔炼与真空浇注控制
钛的熔炼必须在真空感应熔炼炉或电弧熔炼炉中进行,环境需充入高纯度氩气以隔绝空气。钛锭或钛粉被放入坩埚中,通过高频电流加热至1700°C以上,使其完全熔化。钛的熔点约为1668°C,但为了保证流动性,实际浇注温度通常控制在1750-1800°C之间。这一过程对设备要求极高,任何微小的泄漏或气体杂质都会导致钛液氧化,形成黑色氧化物夹杂,严重影响吊坠的色泽和强度。熔炼过程中,还需加入少量合金元素(如铝、钒等,若为纯钛则不加)以调整材料性能,但纯钛吊坠通常直接使用商业纯钛(如Grade 1或Grade 2),以保持其生物相容性和低密度特性。
浇注环节需精准计算钛液的量和浇注速度。钛液密度约为4.5 g/cm³,低于钢和铜,因此体积较大。浇注时需保持铸型处于预热状态,避免冷隔或浇不足现象。一旦钛液注入铸型,冷却过程需在惰性气体保护下缓慢进行,以防止热应力导致裂纹。冷却时间通常为数分钟至半小时,视吊坠大小而定。取出铸型后,需小心敲碎陶瓷壳,取出金属铸件。此时吊坠表面覆盖着一层黑色氧化皮和残留陶瓷,需通过喷砂、酸洗或机械打磨去除。对于钛金属,酸洗通常使用氢氟酸和硝酸的混合溶液,但因强腐蚀性,现代工艺更多采用电解抛光或专用中性清洗剂,以确保操作安全并获得预定光泽。
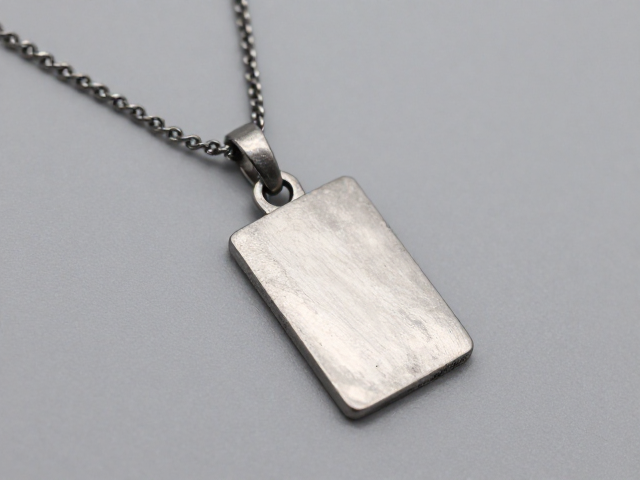
后期打磨与表面处理工艺
后期表面处理决定了钛吊坠的最终视觉效果和佩戴舒适度。初步打磨使用从120目到2000目不等的砂纸或百洁布,逐步去除浇口痕迹和表面粗糙度。钛硬度较高,打磨时需控制力度,避免过度磨损导致形状失真。对于需要镜面效果的吊坠,需使用金刚石研磨膏进行精细抛光,直至表面达到指定光泽度。若追求哑光或拉丝效果,则需使用专用拉丝轮或喷砂设备,通过物理摩擦形成均匀的纹理。钛金属具有良好的染色性能,可通过阳极氧化技术在表面形成彩色氧化膜,颜色由氧化膜厚度决定,而非颜料。通过控制电压(通常从1V到120V),可获得黄、紫、蓝、绿等多种颜色,且颜色稳定、耐磨,不会脱落。
最终质检环节需检查吊坠的尺寸精度、表面缺陷及结构强度。使用卡尺测量关键部位尺寸,确保符合设计图纸要求。外观检查需排除砂眼、裂纹、氧化斑等瑕疵。对于经过阳极氧化的吊坠,还需测试其附着力和耐汗液腐蚀性能。合格产品经清洁、包装后即可流入市场。整个工艺流程中,每一道工序的微小偏差都可能影响最终成品率。钛吊坠因其低致敏性、轻量化及独特的金属光泽,在个性化珠宝市场中占据特定份额。其制作过程体现了材料科学与传统工艺的结合,通过精确控制每一个参数,实现从液态金属到精致饰品的转化。