失蜡铸造链条生产中的粉尘特性与危害机制
失蜡铸造链条的生产流程涉及精密模具制作、型壳焙烧及高温浇注等关键环节,这一过程会持续释放大量含有二氧化硅、氧化铝及金属氧化物的细微颗粒物。在链条制造中,蜡模的脱蜡、型壳的干燥与焙烧以及后续的清壳打磨工序,若通风与集尘措施不到位,极易形成高浓度的作业环境。这些微米级粉尘不仅悬浮在空气中难以自然沉降,还会通过呼吸通道深入至人体肺泡区域,长期暴露可能导致尘肺病、慢性支气管炎或过敏性肺炎等严重的职业性呼吸系统疾病。
焊接工序作为链条组装与修复的重要环节,其产生的金属烟尘成分复杂,通常包含锰、铁、铬等金属氧化物微粒。当焊接烟尘与铸造过程中产生的硅酸盐粉尘混合存在时,会产生协同致病效应,加剧对操作人员健康的损害。不同材质链条(如碳钢、不锈钢或合金钢)在焊接时释放的有害元素比例各异,其中高锰钢链条焊接产生的锰烟具有显著的神经毒性风险。因此,准确识别粉尘来源与成分,是制定有效防护策略的前提,也是保障生产线合规运行的基础。
高效工艺优化与源头减尘技术
提升铸造与焊接工艺的自动化水平是降低粉尘产生的根本途径。在型壳制备阶段,采用真空充填或压力注浆技术替代传统的浸渍涂刷,可显著减少蜡料残留与粉尘飞扬。对于链条焊接环节,推广使用激光焊或自动化机器人焊接替代传统手工电弧焊,能够大幅降低热输入,减少熔融金属飞溅及烟尘生成量。自动化设备通常配备封闭式焊接舱,配合局部负压抽吸系统,可在污染源附近直接捕获绝大部分烟尘,防止其扩散至整个车间。
优化型壳焙烧曲线与清壳工艺也是控制粉尘的关键。通过精确控制焙烧温度曲线,确保型壳充分烧结且无裂纹,可减少后续机械清壳时的粉尘产生。在清壳环节,引入湿式破碎或真空吸扫设备,替代传统的锤击清理,能有效抑制粉尘扬起。此外,改进焊接材料配方,使用低尘焊条或药芯焊丝,能从化学和物理层面降低烟尘释放速率。工艺参数的精细化调整,如控制焊接电流、电压及送丝速度,有助于形成稳定的熔池,减少因工艺不稳定导致的飞溅和过量烟尘。
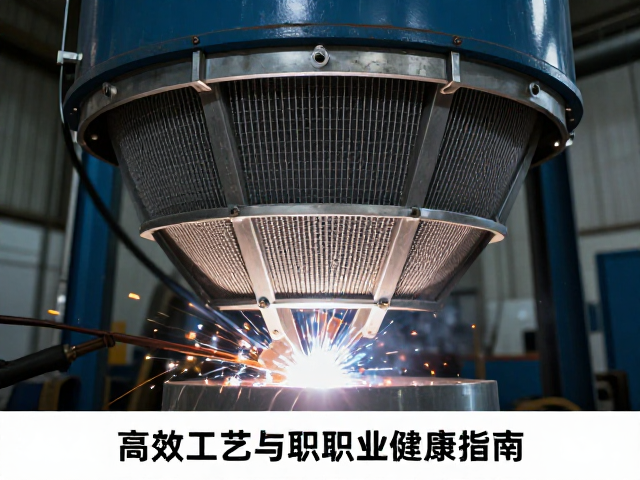
多级过滤与局部排风系统设计
有效的粉尘防护依赖于严密的局部排风系统设计。在焊接工位和清壳区域,应设置移动式或固定式集气罩,确保罩口风速符合国家标准要求,通常需达到0.5-1.0米/秒以上的控制风速,以克服气流干扰,将粉尘顺利吸入管道。集气罩的设计需贴合污染源形状,尽量减少开口面积,提高捕集效率。管道系统应采用圆形风管以减少阻力,并定期清理积灰,防止堵塞和二次扬尘。
除尘设备的选择需根据粉尘性质进行匹配。对于含有金属氧化物和硅酸盐的混合粉尘,推荐采用布袋除尘器或滤筒除尘器,其过滤精度可达微米级别,能有效捕获细颗粒物。若粉尘湿度较大或粘性较强,需考虑预涂层处理或选用覆膜滤料,防止糊袋现象。排风系统末端应设置在线压差监测装置,实时监控滤袋或滤筒的堵塞情况,确保设备始终处于高效运行状态。此外,排风口应远离新风进气口,避免已净化空气回流造成污染。
个人防护装备与作业环境监测
当工程控制措施无法完全消除粉尘危害时,作业人员必须佩戴符合国家标准的个人防护装备。在失蜡铸造链条生产车间,推荐使用符合GB 2626标准的KN100或KN95等级防尘口罩,确保对非油性颗粒物的过滤效率。对于焊接烟尘中可能含有的油性雾滴,需选用防油性(P100/P95)滤棉。防护口罩应与面部紧密贴合,使用前需进行密合性测试,确保无泄漏。同时,作业人员应穿戴防静电工作服和护目镜,防止粉尘附着皮肤或刺激眼部。
建立常态化的作业环境监测机制是评估防护效果的重要手段。定期采集车间空气中的总粉尘浓度和呼吸性粉尘浓度,检测数据应符合国家《工作场所空气中粉尘测定》等相关标准限值。使用便携式粉尘检测仪进行实时监测,可及时发现局部区域粉尘超标情况,及时调整排风参数或改进作业方式。此外,建立严密的职业健康监护档案,对接触粉尘的员工定期进行岗前、岗中及离岗时的职业健康检查,重点筛查呼吸系统及神经系统功能指标,确保早期发现潜在健康风险。