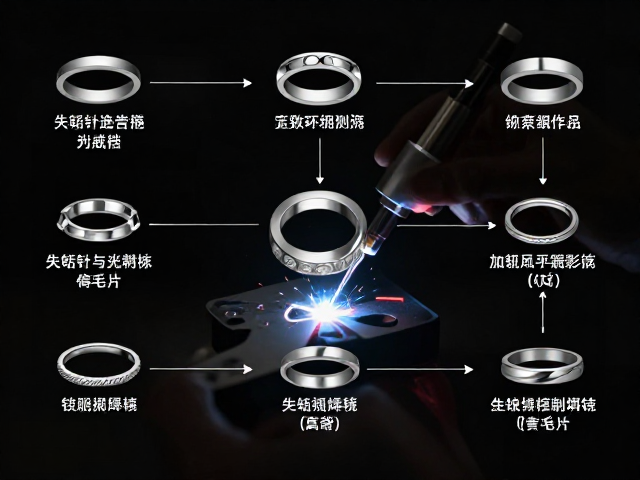
失蜡铸造与激光焊接:戒圈制作练习全流程解析
金属工艺中的戒圈制作是一门需要极高精度与耐心的手艺,失蜡铸造与激光焊接是其中两个核心且截然不同的技术环节。失蜡铸造擅长通过液态金属填充复杂形态,适合从零开始构建戒指的整体结构或处理镂空雕花;而激光焊接则凭借其热影响区极小的特性,成为连接金属部件、修复断裂或进行精细拼接的首选方案。将这两种技术结合使用,能够覆盖从成型到组装、从修复到打磨的完整制作链路,是进阶金属工艺练习者的必经之路。
在实际操作中,这两种工艺并非孤立存在,而是根据设计需求相互互补。对于初学者而言,理解材料在不同温度和压力下的物理变化至关重要。失蜡铸造依赖于蜡模的精准雕刻与包蜡,随后通过高温烧制去除蜡料形成空腔,再注入熔融金属;这一过程会产生一定的收缩率,需要预留补偿空间。相比之下,激光焊接利用高能激光束瞬间熔化焊点周围的金属,使其融合,整个过程对周围环境的热干扰极小,能够保持工件原有的色泽与形状,特别适合处理已经经过精细打磨或镶嵌宝石的成品。
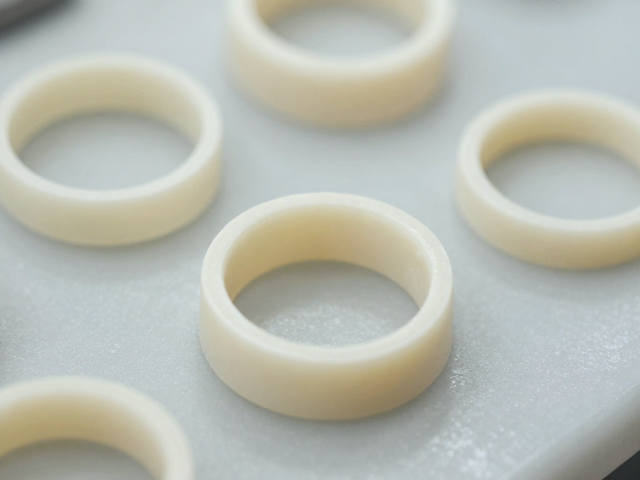
蜡模制作与铸造准备
戒圈的基础形态始于蜡模的制作,这一步骤直接决定了最终成品的尺寸精度与表面质量。使用专用的雕刻蜡条或蜡片,通过蜡刀、锉刀等工具塑造出国戒的环形结构。在雕刻过程中,需特别注意戒臂的厚度均匀性以及内圈的弧度平滑度,任何细微的瑕疵都可能在铸造后被放大。蜡模的顶端需预留一个蜡钉作为浇口,蜡钉的位置应选择在戒圈受力较小或后期容易打磨去除的区域,以确保金属液能顺畅流入并排出空气。
包蜡是铸造前的关键步骤,需将制作好的蜡模小心嵌入包埋料中。包埋料的配比需严格遵循说明书要求,通常使用石膏基包埋料,其膨胀系数需与所用金属相匹配,以抵消金属冷却时的收缩。包埋过程中需不断震动模具,排出气泡,确保蜡模周围无空隙。随后进行焙烧,将模具放入窑炉中缓慢升温,彻底去除蜡模残留并预热模具,这一过程能防止金属液因接触冷模具而过早凝固,确保铸造的完整性。
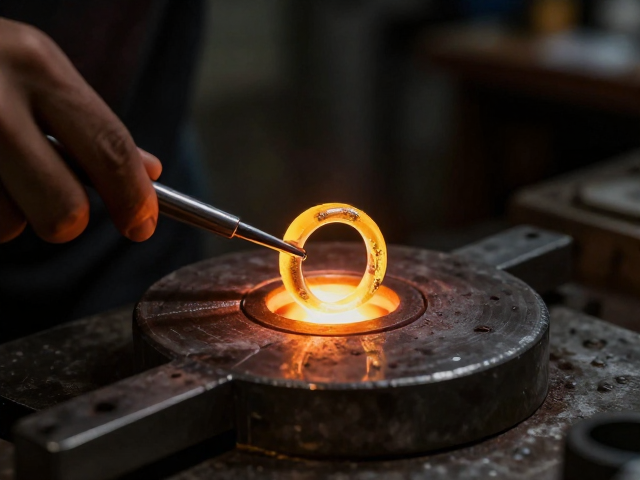
熔金与铸造操作
金属熔炼是铸造过程中的核心环节,不同材质的金属对熔点和操作手法要求各异。以常见的K金或纯银为例,需使用专用熔金坩埚,配合氧气-丙烷或氧气-乙炔焊枪进行加热。加热时需均匀旋转坩埚,使金属受热均匀,避免局部过热导致氧化或飞溅。当金属完全熔化并呈现明亮的镜面光泽时,需迅速加入适量助熔剂以去除氧化物。此时,需确保铸造环境通风良好,并准备好铸造盘或铸造台,以便在金属达到最佳流动性时立即进行注金。
注金操作需果断且迅速,利用离心铸造机或手工注金的方式,将熔融金属注入预热好的包埋模具中。离心铸造利用离心力克服金属液的表面张力,使其充满蜡模留下的空腔;对于小型戒圈,也可采用手工注金,通过控制焊枪火焰和金属液滴的大小,缓慢注入浇口。注金完成后,需等待模具自然冷却,不可急于用水冷却,以免因温差过大导致模具破裂或铸件产生内应力变形。冷却后的铸件需经过酸洗或喷砂处理,去除表面氧化层及包埋料残留,露出金属本色。
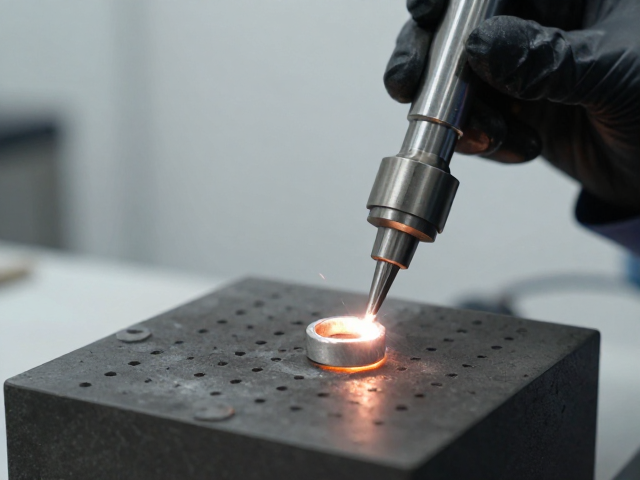
激光焊接基础与设备调试
激光焊接设备的使用需要严密的参数设置与安全防护,是戒圈制作中连接部件的关键技术。操作前需清洁待焊接的金属表面,去除油污、氧化层及杂质,确保焊接界面的纯净。根据金属材质、厚度及焊材直径,调整激光功率、脉冲宽度、频率及光斑大小。对于K金戒圈的拼接,通常采用中低功率、短脉冲模式,以减少热输入,防止戒圈变形或变色。同时,需配备合适的保护气体,如氩气,以隔绝空气中的氧气,防止焊接点氧化发黑。
安全防护是激光焊接操作中的首要原则。操作人员必须佩戴专用激光防护眼镜,以过滤特定波长的激光,保护眼睛免受伤害。工作区域应设置防护屏,防止激光反射或散射对周围人员造成风险。此外,需确保工作台稳固,工件夹具牢固,避免焊接过程中因震动导致焊点偏移。对于小型戒圈,可使用专用夹具固定,确保焊接位置精准。每次焊接前,建议在废件上进行试焊,观察熔池形态及焊缝质量,确认参数合适后再进行正式焊接。
焊接实操与缺陷处理
在激光焊接实操中,手法与稳定性直接影响焊接质量。对于戒圈的两端对接,需确保切口平整、间隙均匀,通常控制在0.1-0.2毫米之间。焊接时,激光头垂直于焊接面,保持适当的工作距离,沿焊缝匀速移动。对于环形戒圈,可采用分段焊接法,每次焊接一小段,待冷却后再焊接下一段,以分散热量,减少整体变形。焊材(焊片或焊条)需紧贴焊接点,随激光熔化自然融合,避免人为拉扯导致焊缝不均匀。
焊接过程中可能出现虚焊、气孔、裂纹或变色等缺陷,需及时识别并处理。虚焊通常因表面污染或参数不当导致,需重新清洁表面并调整功率;气孔多因保护气体不足或金属内部杂质引起,需检查气体流量及金属纯度;裂纹可能因热应力过大或金属成分不均导致,需优化焊接顺序或预热工件;变色则因氧化引起,可通过后续打磨或酸洗恢复色泽。对于已焊接的戒圈,需仔细检查焊缝平整度,确保无明显凸起或凹陷,为后续打磨抛光奠定基础。
后处理与成品打磨
焊接完成后的戒圈需经过严密的后处理,以消除焊接痕迹,提升外观质感。首先使用细砂纸或百洁布对焊缝进行初步打磨,去除凸起部分,注意力度均匀,避免过度打磨导致焊点凹陷。随后使用不同目数的砂纸(从400目至2000目)依次进行干磨,逐步细化表面,直至焊缝与戒圈主体完全融合,无明显接缝。打磨过程中需保持戒圈湿润,以减少粉尘并提高打磨效率。
抛光是提升戒圈光泽度的一步,可使用抛光蜡、钻石膏或机械抛光轮进行操作。对于精细雕花的戒圈,建议使用手工抛光棒或小型旋转工具,深入细节部位,避免机械抛光导致花纹磨损。抛光过程中需定期清洁戒圈,去除残留抛光膏,观察表面光泽变化。最终成品应表面光滑、光泽均匀,焊缝处无明显色差或凹陷。经过超声波清洗或蒸汽清洗去除残留污渍后,一件符合标准的戒圈制作流程即告完成,可进行后续镶嵌或佩戴。