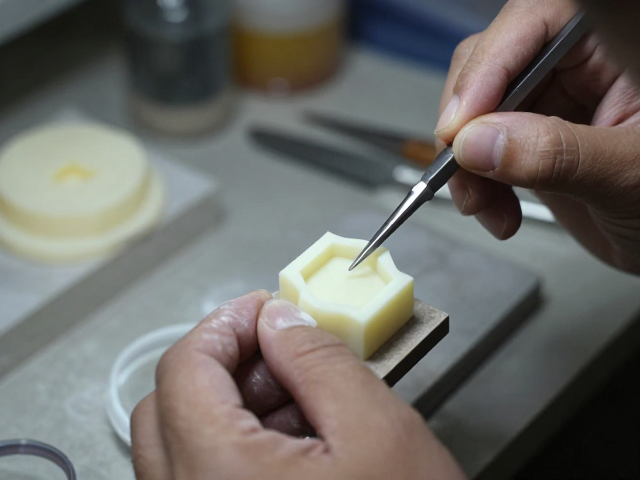
失蜡铸造前的蜡模制作与结构优化
蜡模的质量直接决定了最终金属成型的精度,这一阶段的核心在于利用高流动性蜡材复制出严丝合缝的珠宝结构。工匠需严格把控蜡料的温度与注蜡压力,确保蜡液能完美填充模具细微纹理,避免气泡或断层现象。对于镶嵌宝石的位点,需预留精确的爪位或包边结构,蜡爪的厚度与弧度需经过反复计算,以应对后续金属收缩带来的形变。
在结构优化环节,重点在于消除应力集中点并预留合理的金属填充通道。复杂的镂空或异形结构需通过支撑柱进行加固,防止蜡模在脱模或后续操作中断裂。同时,蜡模表面的光洁度至关重要,细微的划痕或污渍会在高温烧制后转化为金属表面的瑕疵,因此需使用专用抛光蜡对蜡面进行精细处理,确保其达到镜面效果,为后续金属表面的完美呈现奠定基础。
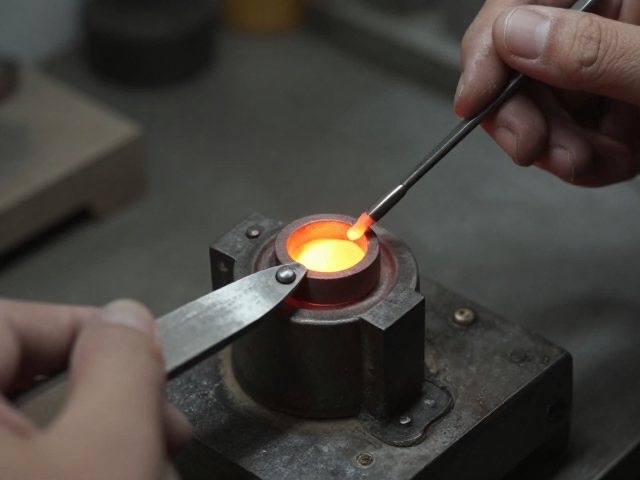
铸圈连接与焙烧脱蜡的热力学控制
铸圈的安装与密封是铸造成功的关键物理屏障,需选用耐温性极高的耐火石膏作为包埋材料,其膨胀系数需与所用金属牌号相匹配,以抵消金属冷却时的收缩。铸圈与蜡模的连接处需使用专用铸蜡或耐高温胶进行加固,确保在高温环境下无泄漏。这一步骤要求极高的专注度,任何微小的裂缝都可能导致金属液渗入,造成铸件表面出现难看的“毛刺”或砂眼。
焙烧过程是一系列严密的温度曲线控制,旨在彻底去除蜡模残留物并预热铸圈。升温速率需根据铸圈大小和石膏类型精确设定,通常在800至900摄氏度的高温下进行长时间保温,以确保内部无有机残留。这一过程不仅清除了蜡模,还使铸圈达到适宜的金属注入温度,避免金属液因接触冷壁而过快凝固,从而保证金属能充分填充每一个细微角落。
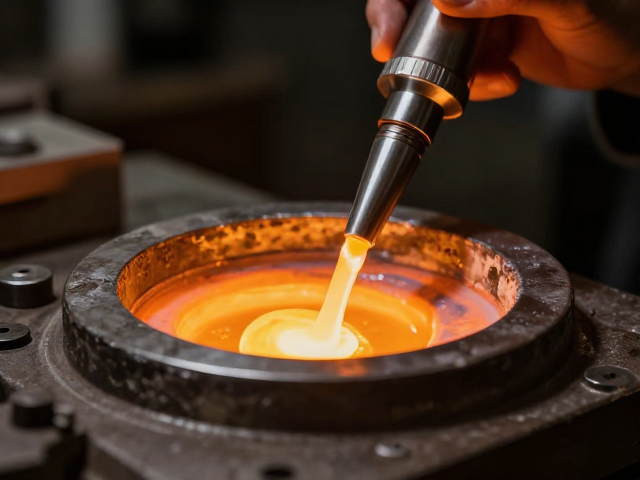
熔金注蜡与离心铸造的动力学应用
金属熔炼需使用高纯度原料,通过丙烷-氧气或天然气-氧气火焰进行加热,温度需严格控制在所选金属的液相线以上适当范围,以维持良好的流动性。熔化的金属液在离心力或真空辅助下被注入预热好的铸圈中。离心铸造机的转速需根据金属密度和铸圈大小进行计算,确保足够的冲击力克服金属表面张力,使其能顺畅流入每一个型腔。
注蜡过程中的气流控制同样不可忽视,特别是在使用真空铸造机时,负压环境能显著减少金属内部的气孔和氧化夹杂。金属液应一次性注入完成,避免中途停顿导致冷隔现象。注入完成后,需等待铸圈自然冷却至室温,不可强行加速冷却,以免因热应力导致铸圈开裂或铸件变形。这一阶段的稳定性直接影响了铸件内部的致密度和表面质量。
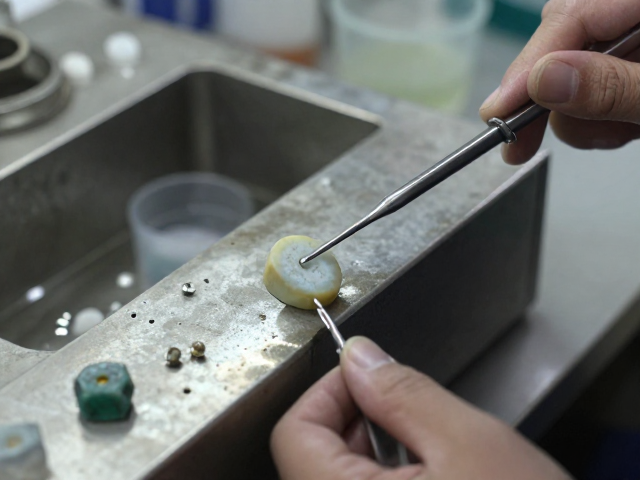
铸件拆解与酸洗除渣的化学处理
冷却后的铸件需小心从铸圈中取出,通常使用喷砂机或超声波清洗机去除附着在表面的耐火材料。喷砂压力需适中,避免损伤精细的爪位或薄壁结构。随后进行酸洗处理,以去除金属表面的氧化层和残留的硫化物。常用的酸液配方包括硫酸与水的混合溶液,或使用专用的商业除锈剂,处理时间需严格控制,过久可能导致金属表面过度腐蚀或氢脆现象。
酸洗后的铸件需立即用清水彻底冲洗,并用中性洗涤剂清洗,以中和残留的酸性物质。清洗过程中需使用软毛刷轻轻刷洗缝隙,确保无化学残留。对于高纯度黄金或铂金,酸洗后可能会出现表面暗沉,需通过后续的高温退火或机械抛光恢复其原有光泽。此步骤完成后,铸件应呈现出均匀的金属本色,无黑色氧化斑或白色残留物,为精细加工做好准备。
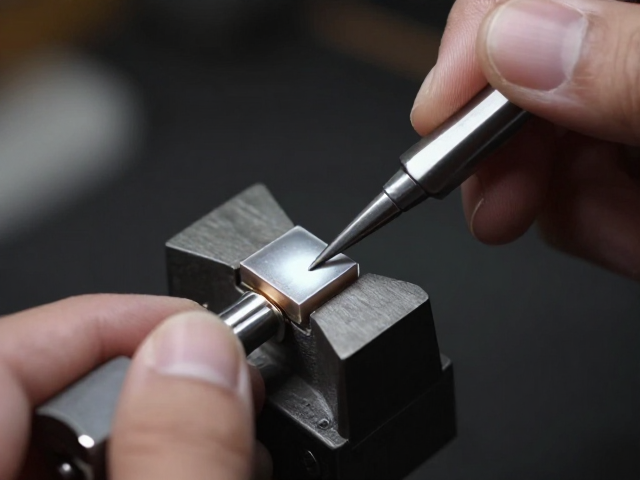
机械打磨与手工修型的表面精修
机械打磨主要处理铸件的浇口位及宏观不平之处。使用不同目数的砂纸或百洁布,从粗磨到细磨逐步进行,每次更换砂纸时需调整打磨方向,以消除上一道工序留下的痕迹。对于复杂曲面,需使用软性打磨头贴合表面,避免产生平面死角。打磨过程中需保持铸件湿润,以减少粉尘飞扬并防止金属过热变色。
手工修型则侧重于微观结构的修复与形态修正。工匠使用锉刀、凿子等工具,对宝石位点进行微调,确保爪位垂直、对称且长度一致。对于镂空部分,需清理内部毛刺,确保线条流畅。这一阶段需极高的手感与经验,任何多余的金属残留都可能影响后续的抛光效果或佩戴舒适度。修型完成后,铸件表面应无明显划痕、凹坑或形状偏差,达到镜面抛光的前置标准。
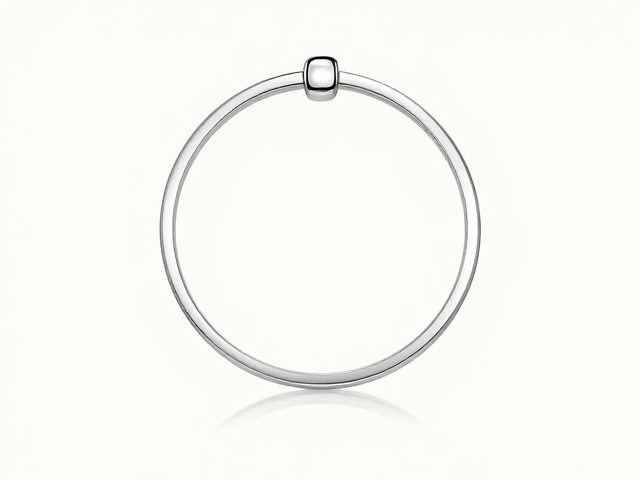
镜面抛光与最终质检的光学呈现
镜面抛光是提升珠宝质感的核心步骤,通常使用旋转抛光轮配合不同粒径的抛光膏。从粗抛到精抛,依次使用钻石粉、氧化铈或氧化铁等抛光剂,逐步消除细微划痕。抛光时需控制力度与转速,避免局部过热导致金属退火或变形。对于高难度曲面,需使用软布轮或硅胶轮进行精细打磨,确保光线反射均匀,呈现出深邃明亮的金属光泽。
最终质检需结合目视检查与专业仪器。在标准光源下,检查珠宝表面是否有抛光纹、砂眼、裂纹或镶嵌位瑕疵。使用放大镜观察宝石镶嵌的牢固度,确保无松动或错位。尺寸测量需符合设计公差,活动部件如搭扣、铰链需测试其开合顺畅度。只有通过严格质检的成品,才能被视为符合高级珠宝定制标准,确保其在佩戴过程中兼具美学价值与物理稳定性。