铂金焊料的成分匹配与熔点控制
铂金首饰制作中,焊药的选择核心在于熔点必须低于母材,同时保持色泽与硬度的一致。市售铂金专用焊料通常分为硬、中、软三种规格,分别对应不同的加工阶段。硬焊料熔点较高,通常在1200°C至1250°C之间,适用于初次组装或需要承受较大机械强度的部位,如戒圈与托头的连接;软焊料熔点较低,约在1150°C至1180°C,主要用于精细部件的修饰与二次修补,以避免高温导致已成型结构变形。
焊料中必须添加适量的铑或钯来调节熔点并改善流动性,但过高的合金元素会导致焊点发脆或颜色偏差。在实际操作中,工匠需根据铂金纯度(如Pt950或Pt999)调整焊料配比。Pt950铂金因含有5%的其他金属,其焊接窗口较宽,而Pt999高纯度铂金导热性极佳且熔点极高,对焊料的润湿性要求更苛刻,常需使用含微量硅或磷的专用焊粉以增强流动性,防止出现虚焊或焊瘤。
助焊剂的使用逻辑与清洁关键
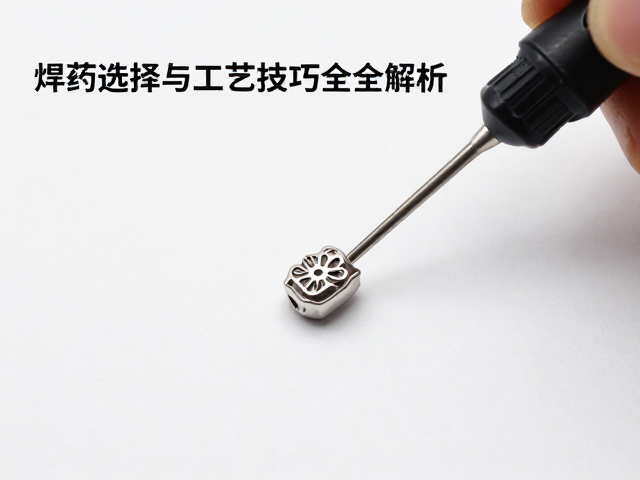
助焊剂在失蜡铸造后的焊接环节中扮演着去除氧化层和促进焊料流动的角色。铂金在高温下极易氧化生成氧化铂,这种氧化物熔点极高且顽固,普通助焊剂难以应对。因此,必须选用高硼砂配合氟化硼的专用铂金助焊剂,或者使用含有强氟化物的液态助焊剂。液态助焊剂能更均匀地覆盖焊接区域,减少固体颗粒残留,尤其适合失蜡铸造后表面纹理复杂的首饰,能有效渗入细微缝隙,确保焊料充分填充。
焊接前的清洁步骤直接决定焊点的质量。失蜡铸造后的蜡模经过焙烧后,铸圈及首饰表面可能残留微量碳迹或焙烧炉内的杂质。若清洁不彻底,这些杂质会与助焊剂反应生成黑色斑点,严重影响后续抛光效果。建议使用稀盐酸或专用超声波清洗机彻底清除表面氧化物和残留物,干燥后方可涂抹助焊剂。涂抹时应遵循“少量多次”原则,仅在焊接点周围薄涂,避免助焊剂堆积导致冷却后产生腐蚀性残留,进而侵蚀铂金基体。
火焰温度控制与焊接手法
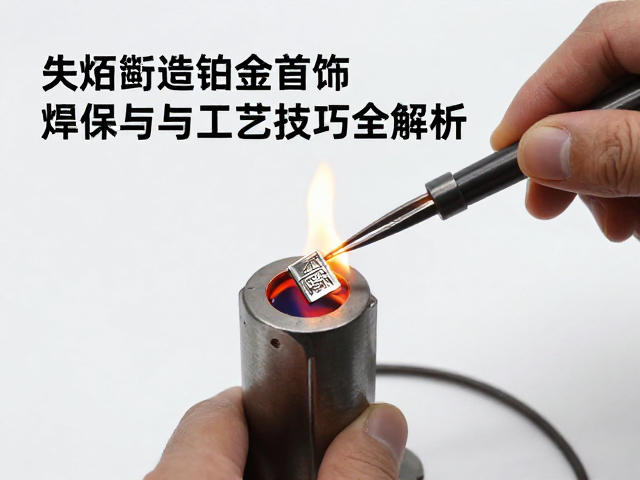
铂金的热导率高于黄金,这意味着热量会迅速从焊接点传导至周围区域。因此,焊接时需使用中性焰或微带还原性的火焰,氧气与乙炔(或丙烷)的比例需精确调节,避免氧化性火焰损伤金属表面。加热时应采用“扫火”技巧,即火焰在首饰整体周围均匀预热,待金属达到樱桃红色(约800°C-900°C)时,再将热源集中至焊接点。这种整体预热能确保焊料均匀熔化,避免因局部过热导致铂金熔化或焊料飞溅。
焊料的添加时机至关重要。当观察到母材表面发出明亮的白光,且助焊剂开始流动成珠状时,即可送入焊料。焊料应接触金属而非火焰,利用金属的余热熔化并自然流淌至接缝处。对于失蜡铸造后形成的铸造孔或细微裂缝,需使用细焊片或焊粉,借助毛细作用填充。焊接过程中需保持手部稳定,避免震动导致熔融焊料移位。焊接完成后,应立即将首饰浸入清水中快速冷却,以固定焊料结构并防止高温下晶粒过度长大,影响金属强度。
焊后处理与无损检测
焊接完成后的首饰表面通常覆盖一层厚厚的助焊剂残留物,需通过酸洗或机械打磨去除。推荐使用稀硫酸溶液或专用铂金清洗液进行浸泡,随后用软毛刷轻轻刷洗,再用清水冲洗干净。对于纹理复杂或镂空设计的失蜡铸造首饰,酸洗能深入缝隙去除残留物,但需严格控制酸液浓度和时间,避免过度腐蚀。清洗后,首饰应置于流动清水中漂洗,再用无水乙醇脱水,防止水渍残留影响后续抛光光泽。
焊点的质量需通过目视检查与轻微机械测试进行验证。合格的焊点应平整光滑,无气孔、裂纹或凹陷,颜色与母材一致,无发黑或发白现象。对于高价值首饰,可使用放大镜观察焊点边缘是否有细微裂纹,这些裂纹可能在后续佩戴中扩展导致断裂。若发现焊点缺陷,需使用砂纸或锉刀轻微打磨缺陷处,重新涂抹助焊剂进行补焊。补焊时需格外注意温度控制,避免反复加热导致金属疲劳或变形,确保最终成品符合珠宝制作的严格标准。