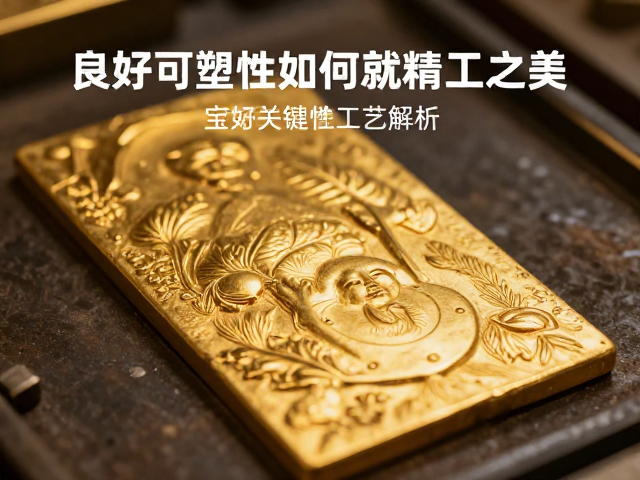
黄金材质的物理特性与铸造基础
足金,即纯度达到99.9%以上的黄金,其分子结构决定了极高的延展性与可塑性。在常温下,纯金质地柔软,莫氏硬度仅为2.5至3,这一物理特性使得金属晶体在受到外力时容易发生滑移,从而能够被拉伸成极细的金丝或压延成极薄的金箔。这种独特的材料属性,是传统金银细工能够实现复杂造型的物理基石。相比于硬度较高的合金材料,足金在加工过程中不会产生脆性断裂,为后续精细的雕刻、錾刻以及镶嵌提供了极大的容错空间。
铸造过程中的温度控制是决定成品质量的关键环节。黄金的熔点约为1063摄氏度,在加热至红热状态时,其粘度降低,流动性增强,能够完美填充模具的各个细微角落。工匠通过精确掌控喷枪火焰的温度分布,确保金属液在冷却凝固过程中保持均匀收缩,避免因局部应力集中导致的变形或裂纹。这种对热力学性质的精准把握,使得足金能够从液态的流体瞬间转化为固态的精密结构,为后续的精工打磨奠定了坚实的基础。
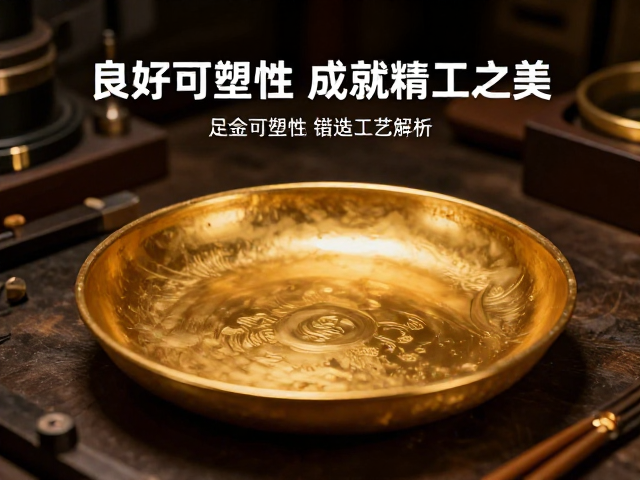
传统手工技艺的成型逻辑
失蜡法铸造是足金工艺中最为经典且应用广泛的技术路径。工匠使用蜂蜡或合成树脂制作出与最终成品一致的模型,随后包裹上耐火材料形成铸壳。经过烘烤使内部蜡模融化流出,形成严丝合缝的空腔。注入熔融足金液后,待其冷却凝固,敲去外壳,即可得到未经打磨的金胚。这一过程高度依赖工匠对蜡模细节的把控,任何微小的瑕疵都会在最终成品中放大显现。通过反复修整蜡模,工匠能够在铸造前就预设好产品的纹理走向和结构支撑点。
除了整体铸造,花丝工艺则展现了足金在塑性变形下的极致表现。通过将足金拉制成直径不足0.1毫米的细丝,再进行掐、填、攒、堆、织、编、织、垒、织、织等复杂工序。细丝在手指的捻转与弯折中,会形成严密的几何结构。这种工艺不依赖焊接连接大部分结构,而是通过金属自身的张力与摩擦力固定形态,使得成品在视觉上呈现出轻盈通透的效果。足金的柔软特性使得花丝可以紧密贴合,既保证了结构的稳固,又保留了金属原本的光泽质感。
表面处理与精工细节
錾刻工艺是赋予足金表面纹理与立体感的核心手段。工匠使用不同形状的錾子,配合小锤敲击,在金表面压出点、线、面结合的图案。由于足金质地较软,錾刻时容易产生回弹,因此需要工匠具备极高的力度控制能力,确保每一击的深度与角度一致。这种手工痕迹赋予了金属独特的生命力,使得每一处纹理都具有细微的差异与节奏感。随着工艺的精细化,现代工匠还能在极小区域内完成多层级的浮雕效果,展现出严丝合工的立体美感。
抛光与压光是提升足金光泽度与平整度的步骤。使用玛瑙刀或硬木棒对金器表面进行反复碾压,使金属表面的微观凹凸被强制填平,从而形成镜面效果。这一过程不仅仅是美观的需求,更能减少表面瑕疵对金属结构的潜在影响。对于复杂造型的足金饰品,工匠需要根据不同部位的受力情况,调整抛光的力度与方向,确保整体形态的协调统一。经过精细打磨的足金表面,能够最大程度地反射光线,呈现出温润厚重的视觉质感。
现代技术与传统工艺的融合
激光焊接技术的引入,解决了足金在精密结构连接中的难题。传统高温焊接容易导致金器变形或氧化,而激光焊接通过高能密度光束瞬间熔化焊料,热影响区极小,几乎不改变周围金属的金相结构。这使得工匠能够在已经成型的花丝或雕刻部件上进行点状连接,无需担心高温导致的整体变形。这种技术使得足金工艺能够处理更为复杂的镂空结构,提升了作品的精细度与结构稳定性。
3D打印技术在足金铸造领域的应用,主要体现在原型制作与复杂模具的生成。通过高精度树脂模型打印,再结合传统的失蜡铸造流程,能够快速验证设计结构的可行性。然而,最终的金属成型依然依赖于熔金与冷却过程中的物理变化,打印技术并不能替代金属本身的塑性变形过程。工匠依然需要处理铸造后的砂眼、毛刺以及内部应力。这种技术辅助手段,提高了设计转化的效率,但核心的精工之美,依然源自于金属在工匠手中经历物理形态改变时所展现出的可塑性魅力。