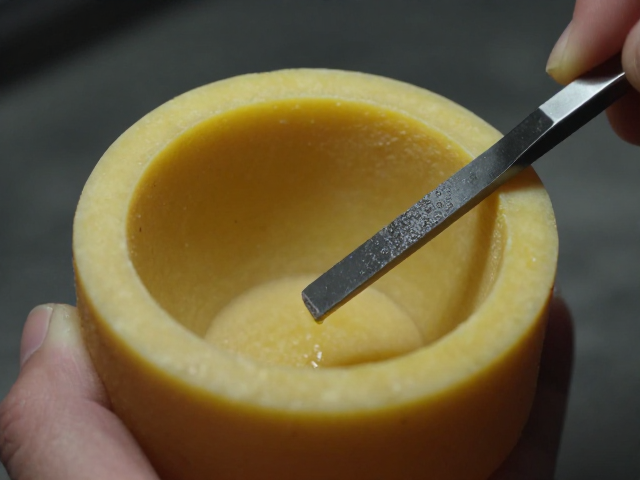
失蜡铸造内腔修整的核心逻辑与工具选择
失蜡铸造工艺中,空心结构的内腔修整是决定成品壁厚均匀度与表面光洁度的关键环节。由于蜡模在脱蜡后形成的型腔往往存在浇冒口残留、分型面飞边或因蜡料收缩产生的微观不平整,直接进入焙烧和浇注阶段会导致铸件内壁出现粘砂、结疤或壁厚不均等问题。因此,在蜡模阶段对内腔进行精细修整,本质上是通过物理去除多余蜡料来模拟最终金属件的内部几何形态。这一过程高度依赖操作者的手感与经验,核心在于区分“结构性修整”与“表面精修”两个阶段,前者处理宏观尺寸偏差,后者处理微观表面质量。
工具的选择直接决定了修整的效率与精度。对于内腔空间较大且需要快速去除大量蜡料的情况,推荐使用细长柄的半圆锉或管状锉。这类工具的设计符合人体工学,便于深入狭窄或深腔部位进行推拉操作。若内腔结构复杂,存在盲孔或异形曲面,则需选用不同直径和曲率的专用内孔锉。此外,修整前的蜡模温度控制至关重要,蜡料处于适宜的工作温度(通常为室温略高,约20-25摄氏度)时,硬度适中,既不易因过冷而碎裂,也不会因过热而粘刀,从而保证锉削面的平整光滑。
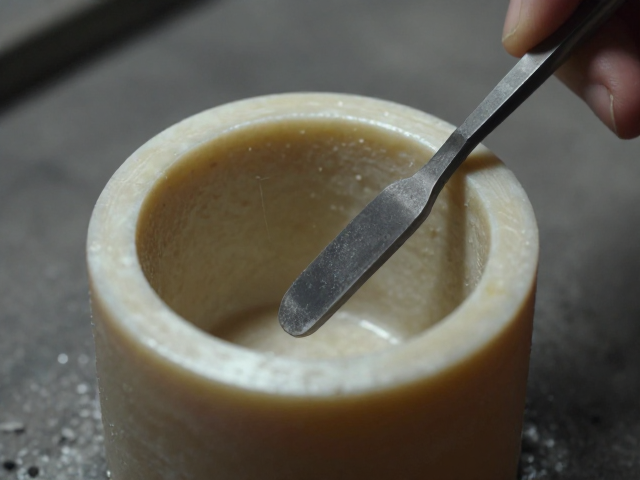
精细修整的操作技法与受力分析
在实际操作中,锉刀的切入角度与施力方式会直接影响内腔的光洁度。针对圆柱形或规则几何体的内腔,应采用“轻压慢推”的手法,保持锉刀与内壁切线方向一致,避免垂直用力导致锉齿嵌入蜡层形成深痕。对于不规则曲面,需通过手腕的灵活转动,使锉刀表面始终贴合型面,利用锉齿的微小切削刃进行微量去除。修整过程中,应定期清理锉齿上的蜡屑,防止蜡屑堆积后形成研磨膏效应,反而加剧内壁划伤。对于难以直接接触的深处区域,可借助柔性砂条或缠绕棉布的细杆进行辅助打磨,以弥补刚性锉刀在死角处理的局限性。
内腔修整的质量验证需要结合目视检查与触觉反馈。操作者需定期用软布擦拭内壁,观察是否有明显的锉痕或蜡屑残留。对于高精度要求的空心件,还可使用内窥镜或小型探针检查内腔的连通性与壁厚一致性。值得注意的是,修整过程中产生的蜡屑应及时清理,避免其在后续包壳过程中脱落并嵌入型壳内壁,导致铸件内部产生夹杂缺陷。修整完成后,内壁应呈现均匀的哑光质感,无明显刀痕、凹坑或凸起,为后续的涂料喷涂和型壳制备提供理想的基底。
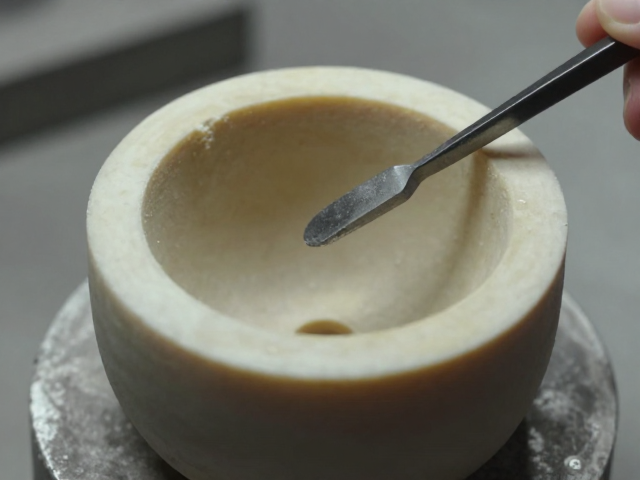
常见缺陷分析与修正策略
在失蜡铸造的内腔修整过程中,常见的缺陷主要包括内壁划痕、壁厚不均及局部蜡层脱落。划痕多因锉刀齿距过大或操作力度过猛导致,修正时需更换细齿锉或砂纸,对划痕区域进行轻柔打磨,直至划痕消失且与周围表面平滑过渡。壁厚不均通常源于蜡模成型时的填充不均或修整时的盲目去除,解决此类问题需借助内径千分尺或专用量具进行多点测量,针对性地对过厚区域进行微量修整,严禁一次性去除过多蜡料导致壁厚超标。
蜡层脱落或表面粉化是另一类常见问题,多由蜡模老化或环境温度过低引起。若发现内壁蜡层松动,应停止使用锉刀直接修整,以免扩大破损范围。此时需先用软毛刷清理浮蜡,再使用专用蜡补料对破损处进行填补,待补蜡固化后,像对待原始蜡模一样进行整体修整。对于因蜡料流动性差导致的流痕或缩孔,应在蜡模成型阶段优化注蜡参数,若已形成缺陷,可使用细砂条小心打磨去除凸起部分,再对凹陷处进行填补和抛光,确保内腔表面的连续性与完整性。