失蜡铸造中焊接热损伤的成因与控制
失蜡铸造工艺在完成脱蜡、焙烧后,铸件常因分型面结合不紧密或浇冒口残留需要进行修补焊接。这一环节的核心痛点在于高温输入会直接改变近焊缝区域的微观组织结构,导致铸件产生氧化、变形或热裂纹。传统的大电流焊接方式会在局部形成剧烈的热积累,使得原本经过精密焙烧的陶瓷壳型或铸件本体承受超出材料屈服极限的热应力。因此,理解热量在微小铸件上的传导路径,是避免结构性损伤的第一步。
控制热损伤的关键在于精确管理热输入密度。对于贵金属或精密合金铸件,过高的电流密度会导致焊缝周围出现明显的熔蚀现象,甚至引发基体金属的过烧。实际操作中,需根据铸件壁厚、材质导热系数以及焊接点的几何特征,动态调整热源功率。通过降低单点热停留时间,减少热影响区(HAZ)的宽度,能够有效保持铸件整体的尺寸精度和表面光洁度,这是高效焊接前必须建立的热力学认知基础。
高效焊枪的选型逻辑与参数匹配
焊枪的选型并非越贵越好,而是取决于电流密度需求与喷嘴几何结构的匹配度。在精密焊接场景中,高响应速度的逆变式焊枪能提供更稳定的电弧特性,其快速电流调节能力有助于在瞬间完成熔池过渡,减少飞溅。选型时需重点关注焊枪的额定电流密度及冷却系统效率,水冷焊枪适用于长时间连续作业,而气冷焊枪则因轻量化设计更适合高频次的精细修补工作。
喷嘴的设计直接影响电弧的挺度与保护气体的覆盖范围。细直径喷嘴能产生更集中的电弧束,适用于微小焊点的精准定位,而宽口径喷嘴则适用于大面积覆盖或填充焊。此外,焊枪接地夹的接触电阻也是影响焊接效率的重要因素,低电阻接地能确保电流稳定输出,避免因接触不良导致的电弧不稳或电压降。合理的工具组合能显著降低操作难度,提升焊接过程的可重复性。
焊接前的预处理与环境控制
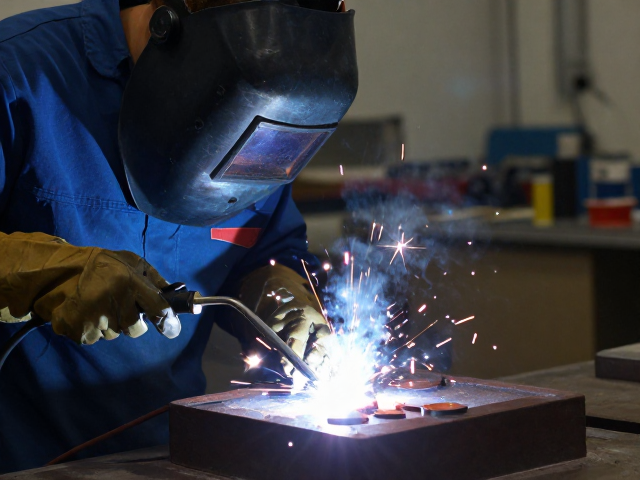
焊接前的表面清理是决定焊缝质量的基础步骤。铸件表面的氧化皮、残留蜡料或油污会干扰电弧稳定性,并导致气孔或夹渣缺陷。使用专用清洗剂或机械打磨去除焊接区域的污染物后,需确保表面干燥且无油脂残留。对于高反光金属,适当的表面粗化处理有助于提高熔池的润湿性,使焊缝成型更加均匀。
保护气体的纯度与流量控制同样不可或缺。高纯度氩气或氦氩混合气能有效隔绝空气中的氧气和氮气,防止焊缝金属氧化和氮化。气体流量需根据焊接电流大小和喷嘴直径进行微调,过大的流量可能扰乱层流状态,卷入空气;过小则保护效果不足。建立稳定的惰性气体环境,是获得无缺陷焊缝的外部保障,需在每次焊接前检查管路密封性与气体纯度。
焊接操作技巧与熔池控制
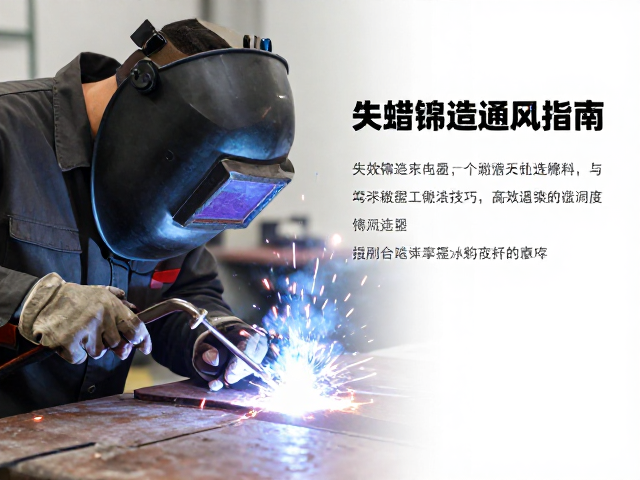
焊接过程中的电弧长度控制直接影响熔深与焊缝成型。短电弧能提供更高的能量密度和更好的熔池保护,适合薄壁或精密部位的焊接。操作者需保持焊枪与工件表面的恒定角度和距离,通过手腕的细微动作引导熔池流动,避免电弧摆动过大导致热量分散。观察熔池的颜色和流动性是判断焊接状态的重要依据,明亮的蓝白色熔池通常对应良好的焊接质量。
填充焊料的选择与添加时机需严格遵循热力学规律。焊料应在熔池达到最佳流动性时适量添加,避免直接投入电弧中心导致未熔合或飞溅。采用点焊或脉冲焊接方式可有效控制热输入,特别是在处理热敏感材料时,通过间歇性通电使熔池快速凝固,可减少晶粒粗化现象。熟练掌握焊料与基体的熔合节奏,是实现无缝焊接的关键技能。
焊后处理与质量自检
焊接完成后的冷却过程对残余应力分布具有重要影响。自然空冷可能导致冷却速度不均,引发变形或裂纹,因此在某些高精度要求下,需采用保温措施或受控冷却环境。焊后需立即清除焊缝表面的熔渣和氧化物,使用专用刷具或化学试剂处理,恢复铸件原始光泽。这一步骤不仅关乎美观,更是防止后续腐蚀和应力集中的必要措施。
质量自检应包括目视检查与无损检测两个层面。目视检查重点关注焊缝表面是否有气孔、裂纹、咬边或成形不良;无损检测如渗透检测或X射线检查可揭示内部缺陷。对于关键部件,需记录焊接参数与检测结果,建立可追溯的数据档案。通过系统化的焊后处理与检验流程,确保每一处焊接修补都符合工艺标准,维持铸件的整体性能与完整性。