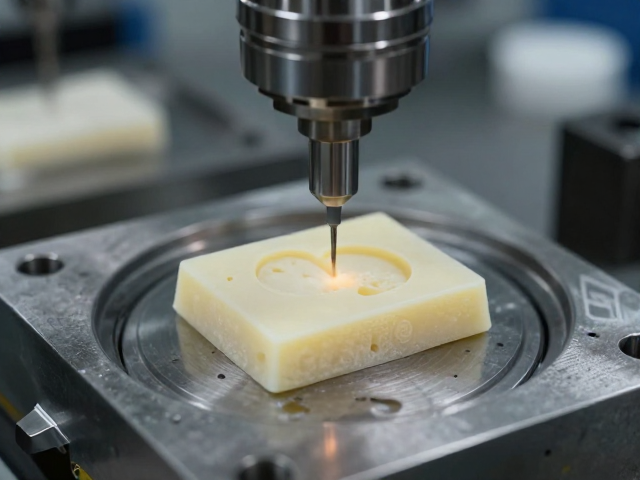
精密铸造中蜡模成型与脱蜡的关键控制点
失蜡铸造的核心在于蜡模的精准复制,这一过程直接决定了最终金属构件的几何精度与表面质量。在现代工业应用中,蜡模通常通过高压注入技术成型,注射压力、模具温度以及冷却时间构成了影响蜡模尺寸稳定性的三大核心变量。若注射压力不足,蜡液无法完全填充模具细微角落,导致铸件出现缺肉或轮廓模糊;反之,过高的压力可能引起模具变形或蜡模内应力集中,进而在后续脱蜡或焙烧过程中发生开裂或翘曲。因此,建立严密的注塑参数数据库,对每一批次蜡料的流变特性进行实时监测,是确保蜡模一致性的基础手段。
脱蜡工序是消除蜡模并构建陶瓷型壳的关键环节,其工艺稳定性对铸件缺陷控制具有决定性影响。常见的脱蜡方式包括蒸汽釜脱蜡、热水脱蜡以及冷冻脱蜡,不同方法对蜡模的残留率和型壳强度有着显著差异。蒸汽脱蜡能有效软化蜡料,但需精确控制蒸汽压力与时间,以防高温高压导致陶瓷型壳微裂纹扩展;冷冻脱蜡则利用低温使蜡料脆化后破碎,适用于复杂结构件,但需解决蜡屑清理残留问题,以免堵塞型壳孔隙。实际操作中,需根据蜡料熔点、型壳材质及铸件结构特点,选择匹配的脱蜡策略,并通过在线监测设备实时监控脱蜡釜内的温度场分布,确保蜡料完全排出且不损伤型壳结构完整性。
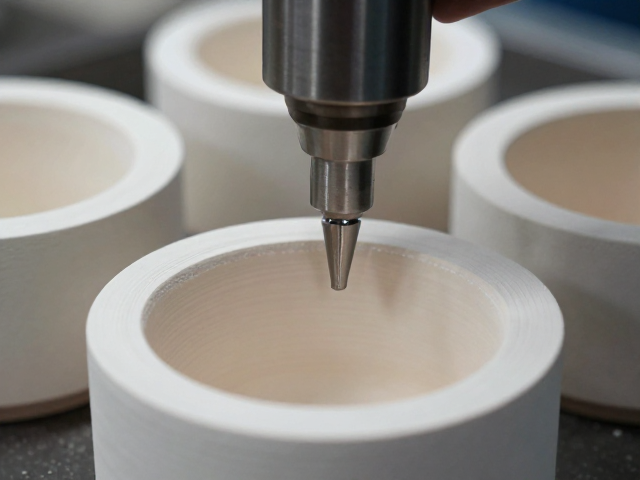
陶瓷型壳制备与焙烧过程中的应力管理
陶瓷型壳的质量直接决定了铸件的表面光洁度与尺寸精度,其制备涉及浸涂、撒砂及干燥等多道工序。浆料的粘度、固含量以及触变性是控制涂层厚均匀性的关键指标,通常需通过流变仪定期检测浆料性能,确保其在不同温度和环境湿度下保持稳定。撒砂环节需选用粒度分布均匀的耐火骨料,通过振动筛分控制砂层厚度,避免局部堆积导致铸件表面粗糙或热裂。干燥过程需遵循阶梯式温湿度控制曲线,缓慢去除涂层中的游离水,防止因水分蒸发过快导致型壳开裂或分层,这一过程需结合环境监控系统,实时调整干燥室参数,确保型壳内部应力均匀释放。
焙烧是陶瓷型壳强化及去除残留物的核心步骤,其温度曲线设计需严格遵循陶瓷材料的相变规律。在低温阶段,主要进行物理水及结晶水的脱除,需控制升温速率以防型壳爆裂;中温阶段则发生有机粘结剂的分解及碳化,需保证足够的保温时间以彻底清除碳残留,避免铸件产生碳素缺陷;高温阶段则完成陶瓷材料的烧结及致密化,形成具有预定强度的型壳骨架。实际生产中,需通过热电偶阵列实时监控型壳内部温度分布,结合热分析数据优化焙烧曲线,确保型壳具备足够的高温强度及透气性,同时减少因热应力导致的型壳变形或开裂,为后续金属液浇注提供稳定的型腔环境。
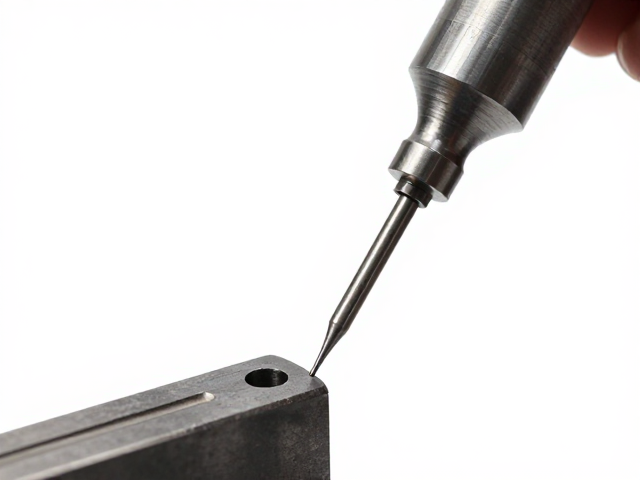
点焊工艺在高精度金属加工中的结构强化应用
点焊作为一种高效的热压连接技术,在高精度金属加工中扮演着结构强化与组件固定的关键角色。其核心原理是通过电极施加压力并通以大电流,利用电阻热效应使接触点金属局部熔化形成熔核。在精密部件组装中,点焊参数如焊接电流、电极压力、焊接时间及电极头寿命需经过严密的工艺窗口设定。电流密度直接影响熔核尺寸与成形质量,过大的电流可能导致飞溅或电极粘连,过小的电流则造成熔核尺寸不足,影响连接强度。因此,需采用恒流或软调节式点焊电源,实时监测焊接回路阻抗变化,动态调整输出参数,确保熔核尺寸稳定在预设范围内,满足高精度装配的力学要求。
电极头的管理与维护是维持点焊工艺稳定性的另一项重要工作。随着焊接次数的增加,电极头端面会发生磨损、变形或粘附金属颗粒,导致接触面积增大、电流密度下降,进而引起熔核尺寸波动及焊点质量不稳定。实施定期的电极修磨程序,使用专用修磨轮或修磨机清理电极端面,恢复其几何形状与表面光洁度,是保证焊接一致性的必要措施。同时,需监控冷却系统效率,确保电极在焊接间歇期充分散热,防止电极过热软化导致变形。通过建立电极寿命管理系统,记录每套电极的焊接次数与修磨历史,预测其失效周期,提前更换或维护,从而将点焊工艺波动控制在最小范围,助力高精度金属加工的结构可靠性。
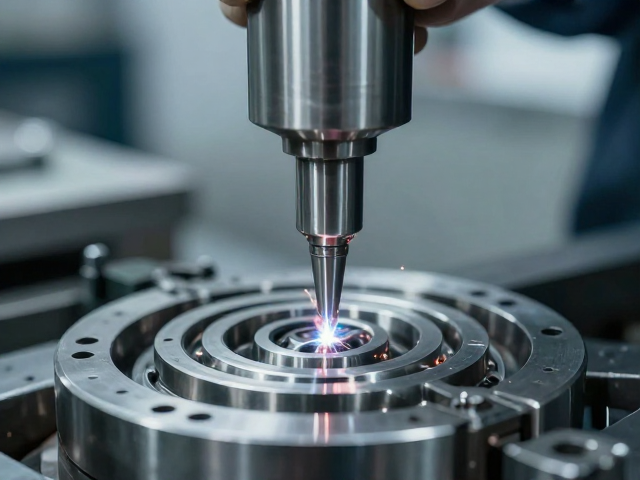
多工艺协同下的精度保障与质量控制体系
失蜡铸造与点焊工艺的结合,要求建立跨工序的质量追溯与协同控制机制。在铸造阶段,蜡模尺寸检测需采用高精度三坐标测量仪或光学扫描设备,对关键特征点进行数字化比对,确保蜡模与设计模型的偏差在微米级范围内。陶瓷型壳焙烧后,需通过X射线检测或渗透检测排查内部裂纹及夹杂缺陷,防止其在后续金属液浇注中引发铸件报废。点焊工序则需通过金相检验或无损检测评估焊点内部质量,确认熔核尺寸、无飞溅、无裂纹等指标符合规范。通过数据采集系统整合各工序检测数据,形成完整的质量档案,便于后续分析与工艺优化。
工艺参数的标准化与过程监控是实现高精度制造的可复制性的基础。建立涵盖材料、设备、环境、人员操作的标准作业程序(SOP),明确各工序的关键控制点及其允许波动范围。引入自动化检测设备与在线监控系统,实时采集焊接电流、电压、压力等数据,以及铸造过程中的温度、压力等参数,通过大数据分析技术识别异常趋势,提前预警潜在风险。同时,定期对工艺人员进行技能培训与资质认证,确保其严格遵循操作规程,减少人为操作误差。通过构建闭环的质量控制体系,实现从原材料入库到成品出厂的全流程精度管控,提升高精度金属加工的整体制造水平与产品一致性。