锯弓与锯条的选择逻辑
失蜡铸造后的金属毛坯表面通常覆盖着实蜡残留或氧化层,直接使用工具打磨效率低下且容易损伤宝石或精密结构,因此精准切割是后续修整工序的基础。锯弓作为手持切割的核心工具,其框架材质多为铝合金或不锈钢,需确保框架接缝处无松动,否则在施力过程中产生的微小晃动会导致锯条偏移,直接影响切割线的流畅度。
锯条的齿距选择直接决定了切割面的质量,对于K金、银或铜等常见珠宝金属片,通常选用3/0号或4/0号锯条。3/0号锯条齿距较密,适合切割较薄或较软的金属,能提供更平滑的切面;若处理较厚的金属块或硬质合金,则需切换至更粗的齿距以加快排屑速度。新手应避免盲目追求细齿,过细的锯条在遇到金属内部微小硬点时极易崩断,增加操作风险。
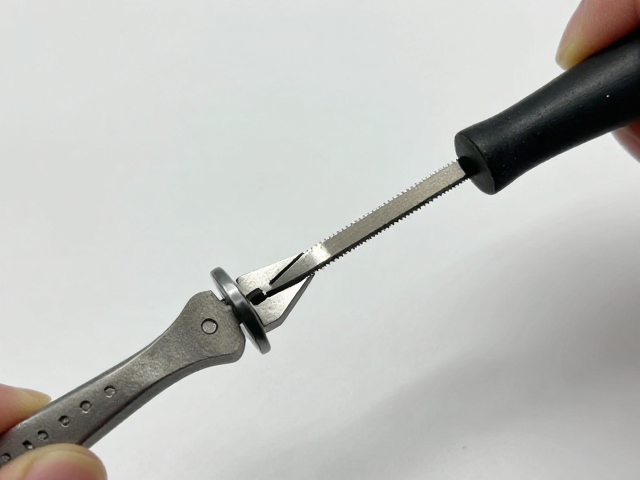
锯条安装与张力校准
正确的锯条安装是确保切割精度的第一道防线,许多初学者常因锯条未完全嵌入锯弓底部的夹槽而导致切割歪斜。安装时需先将锯条一端完全卡入锯弓下端的固定夹中,再拉伸锯条,将其另一端嵌入上端夹槽,这一过程需双手配合,确保锯条处于锯弓框架的正中央,不得偏向任何一侧。
张力调节是锯条使用中的关键变量,理想的张力状态表现为锯条像吉他弦一样紧绷,但不可过度拉伸导致金属疲劳。测试时可用手指轻弹锯条,听其发出的声音应清脆悦耳,若声音沉闷则张力不足,若声音尖锐刺耳则可能过紧。实际操作中,建议将锯条拉紧至用拇指用力按压时仅有极小的形变,这种状态能最大程度减少切割时的阻力,防止锯条因受力不均而断裂。
切割姿势与施力技巧
手持锯弓的姿势直接影响切割的稳定性,正确的握法是用右手拇指和食指捏住锯弓手柄,中指和无名指自然托住手柄下方,小指轻抵手柄末端以平衡重心。左手拇指和食指捏住金属片,其余手指自然弯曲提供支撑,确保金属片固定不动。切割时,身体重心略微前倾,肩膀放松,利用手臂的自然摆动带动锯弓,而非单纯依靠手腕发力。
施力方式应遵循“推切拉放”的原则,即锯条向前推进时施加均匀压力进行切割,向后拉动时完全放松,不施加任何压力。这种动作能有效减少锯条磨损,防止卡锯。对于较厚的金属片,切割时应保持锯条垂直于金属表面,若需切割曲线,需缓慢旋转金属片而非强行扭转锯弓,通过小幅度、高频次的推拉动作逐步改变切割方向,避免用力过猛导致锯条折断或切口歪斜。
润滑与冷却处理
金属切割过程中产生的摩擦热会导致锯条迅速升温,进而降低硬度并加速磨损,因此润滑剂的使用不可或缺。常用的润滑剂为蜡烛蜡或专用切割油,将蜡烛蜡涂抹在锯条上,或滴上少量切割油,能显著减少摩擦系数,使切割过程更加顺滑。对于大面积切割,建议每切割1-2厘米重新涂抹一次润滑剂,以维持最佳的润滑效果。
冷却处理有助于保持金属内部结构的稳定性,特别是在切割高硬度合金时,局部过热可能导致金属表面变色或产生微观裂纹。在连续切割过程中,若感觉锯条温度升高或金属片变热,应立即停止切割,将工件浸入冷水中冷却,待温度恢复后再继续操作。这一细节能有效延长锯条寿命,并确保切割面的清洁度,为后续的焊接或抛光工序提供良好的基底。
常见误区与修正
新手常犯的错误是试图用锯条像剪刀一样剪切,这种动作会导致锯条侧向受力过大而迅速崩断。正确的切割路径应严格遵循预画的线条,若需改变方向,应抬起锯弓,重新调整角度后继续切割,而非强行扭转。此外,切割时应预留少量余量,通常控制在0.2-0.5毫米,以便后续通过锉刀进行精细修整,避免因一次性切割到位而导致尺寸不足。
另一个常见误区是忽视锯条的寿命管理,锯条在使用一段时间后,齿尖会变钝或出现卷曲,此时即使更换润滑剂也无法改善切割效果。定期检查锯条状态,若发现切割阻力明显增大或切面粗糙,应立即更换新锯条。切勿为了节省成本而继续使用受损锯条,这不仅会降低工作效率,还可能因锯条突然断裂而伤及手指或损坏贵重首饰成品。