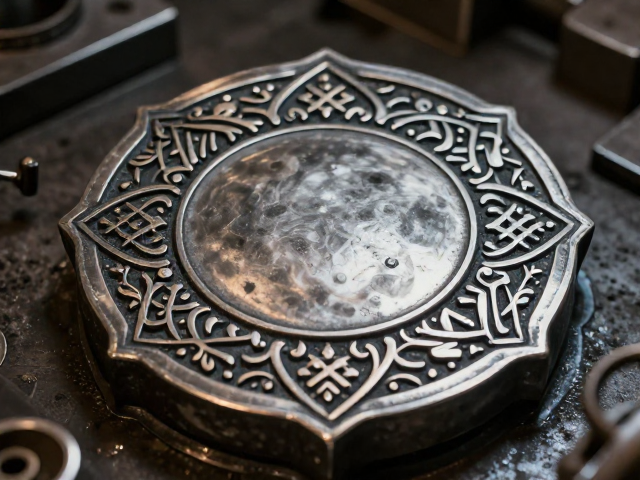
失蜡铸造与点焊工艺的核心逻辑
失蜡铸造作为一种精密成型技术,其核心在于利用蜡模的可塑性构建复杂几何形态,随后包裹耐火材料形成铸型,再通过高温熔失蜡模获得空腔,最终注入熔融金属完成成型。这一过程能够完美复刻细微纹理与复杂曲面,为金属工艺品提供了极高的设计自由度。相较于传统模具铸造,失蜡铸造无需考虑分模线对造型的限制,使得艺术家能够实现更自由的有机形态表达,特别适合制作具有精细镂空或不规则表面的装饰性金属构件。
点焊工艺则基于电阻热原理,通过电极加压使两块金属接触面产生局部高温熔化,从而实现原子间结合。在金属工艺中,点焊常被用于连接经过失蜡铸造生成的独立部件,或作为表面装饰元素。这种连接方式无需额外填充焊料,避免了焊疤对整体线条的干扰,能够保持金属表面的整洁与连续性。将点焊应用于铸造件连接,既解决了复杂结构一体成型可能带来的应力集中问题,又通过焊接点的点状分布形成了独特的视觉节奏感,为作品增添了现代工业美学特征。
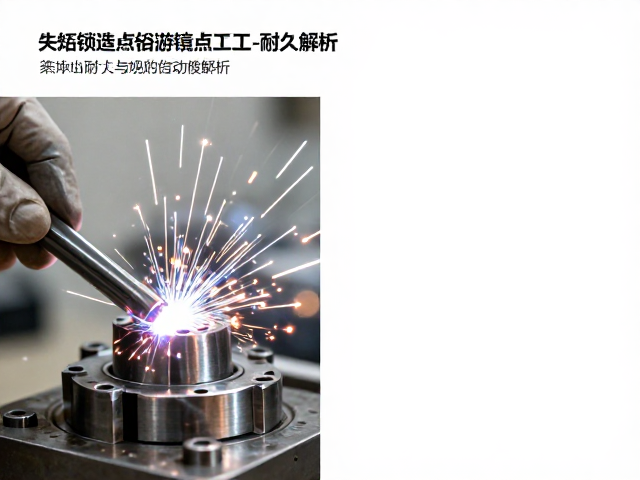
装饰性表现与视觉美学构建
在视觉美学层面,失蜡铸造与点焊的结合创造了丰富的肌理对比。失蜡铸造件通常具有光滑或带有复杂浮雕的表面,而点焊形成的焊点则呈现出规则的圆形凸起或经过打磨后的平滑圆斑。这种“面”与“点”的组合,打破了单一金属表面的单调,赋予作品类似珠宝镶嵌或机械精密结构的视觉效果。设计师可以通过控制焊点的排列密度、大小以及铸造表面的处理工艺(如拉丝、喷砂或镜面抛光),来引导观者的视线流动,创造出具有强烈装饰张力的艺术效果。
此外,两种工艺在材质表现上具有高度的兼容性。无论是黄铜、青铜、银、金还是现代不锈钢,失蜡铸造均能保持材质的原始色泽与质感,而点焊在适当参数下可实现异种金属的可靠连接。这种工艺组合使得金属工艺品能够在保持厚重铸造感的同时,融入轻盈、精密的焊接细节。例如,在制作大型金属雕塑时,主体通过失蜡铸造呈现浑厚体量,而表面装饰纹样通过点焊拼接的薄金属片实现,这种虚实结合的处理方式极大地提升了作品的艺术感染力,使其在静态中蕴含动态的视觉趣味。
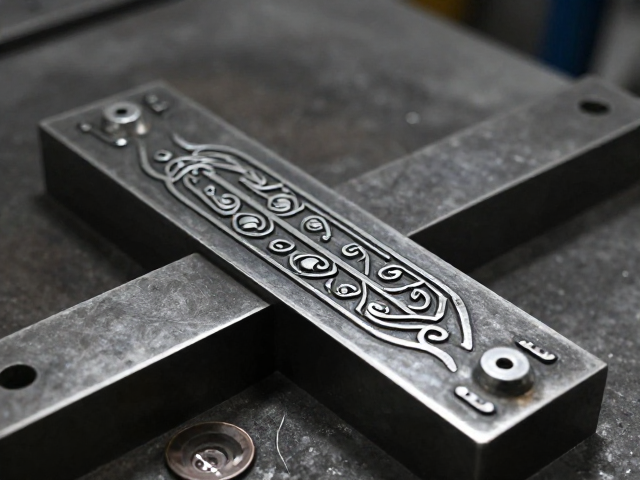
结构耐久性与物理性能保障
从物理性能角度审视,失蜡铸造件致密的金属组织使其具备优异的机械强度,能够承受较大的外力冲击。然而,复杂结构在冷却过程中可能产生内应力,导致变形或微裂纹。点焊作为一种固相连接技术,其热影响区相对较小,能够减少因高温导致的整体结构变形风险。在连接铸造件时,合理的点焊布局可以分散应力,避免应力集中导致的断裂。同时,点焊形成的金属间化合物层具有良好的导电性和耐腐蚀性,在常规环境条件下能维持长期的结构稳定性。
为了确保工艺的耐久性,焊接参数的精确控制至关重要。电流密度、焊接时间和电极压力需根据金属材质、厚度及表面处理需求进行严格设定。过大的电流可能导致焊点周围金属氧化或凹陷,影响美观与强度;过小的电流则可能导致虚焊,降低连接可靠性。在实际应用中,通常会对焊点进行后处理,如打磨去除毛刺、钝化处理防止锈蚀,以进一步提升作品的使用寿命。这种经过严谨计算和精细操作的连接方式,使得金属工艺品不仅在视觉上精致,更能在物理层面抵御时间与环境因素的侵蚀。
工艺流程解析与关键控制点
完整的失蜡铸造点焊工艺链条包含多个关键环节,每个环节均需精细把控。首先是蜡模制作,需使用专用蜡料或树脂蜡,确保模型表面无气泡、无变形,并预留合理的拔模斜度与浇口位置。其次是制壳与焙烧,多层耐火材料包裹需均匀无裂纹,焙烧温度需彻底去除蜡料并提高铸型强度,通常需达到800-900摄氏度以消除水分和有机物。金属熔炼与浇注阶段需严格控制温度与流速,避免卷入气体或夹杂物,确保铸件致密无缺陷。
点焊环节则需在铸造件清理合格后进行。首先对焊接部位进行打磨去除氧化层,确保接触面清洁平整。随后根据金属材质选择合适的点焊机参数,进行试焊以确认熔核尺寸与强度。焊接过程中需保持电极垂直,压力稳定,避免偏移导致焊点不正。对于大型或复杂结构,需制定严密的焊接顺序,通常采用对称焊接或分段焊接策略,以释放焊接应力,防止结构扭曲。焊后需对焊点进行必要修整,确保表面平整度符合设计要求,进行整体表面处理,如抛光、着色或封闭保护,以提升作品的最终品质与耐久性。