失蜡铸造过程中的黄金损耗机制与计算
失蜡铸造(又称熔模铸造)在贵金属加工领域常被提及,其核心流程包括制作蜡模、组树、喷筑耐火材料、脱蜡、焙烧及高温熔金浇注。在这一严密的物理化学变化过程中,黄金的损耗并非单一因素造成,而是由物理残留、氧化挥发以及工艺公差共同决定。通常情况下,行业内普遍认可的综合损耗率区间位于3%至8%之间,具体数值高度依赖于首饰结构的复杂度、蜡模壁厚以及工匠的操作习惯。
损耗的主要来源集中在“组树”后的焙烧与浇注环节。耐火材料会吸附部分熔融金属,形成所谓的“挂渣”;此外,高温下黄金表面的轻微氧化虽可通过后续酸洗去除,但这部分重量在计算原料投入时属于有效损耗。若铸造链条等结构细密、接触面积大的部件,由于散热速度快,金属流动性要求高,往往需要更高的浇注温度或压力,这会进一步增加因飞溅和吸附造成的隐性损耗。因此,精确计算单件成本时,必须将这部分不可逆的物理损失纳入初始原料预算中。
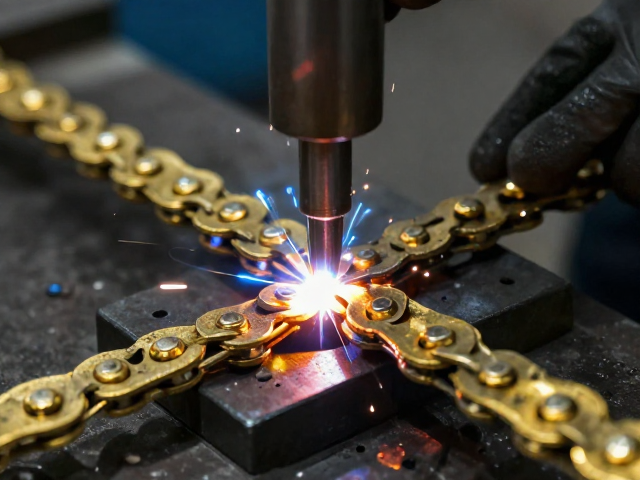
链条焊接工艺的精密控制与技术要点
链条类首饰因其特殊的拓扑结构,对焊接工艺提出了极高的要求。与整件铸造不同,链条焊接通常采用点焊或微弧焊技术,重点在于连接点的牢固度与外观的平整度。焊接过程中,助焊剂的选用至关重要,它需要能在高温下迅速覆盖焊点,防止氧化并促进焊料流动。对于K金链条,由于不同色金的热导率和熔点存在差异,焊工需精确调整电流密度和焊接时长,以避免焊点发黑或导致链环变形。
焊接后的清理与抛光是决定成品质感的关键步骤。焊点处残留的助焊剂若未彻底清除,会在后期佩戴中引起皮肤过敏或加速氧化变色。传统的清理方式涉及煮沸和超声波清洗,现代工艺中常辅以激光清洗技术,以去除微观层面的残留物而不损伤基材。此外,焊接点的打磨需严格遵循链条原有的弧度,避免产生明显的凸起或凹陷,这不仅影响美观,更会削弱链条的抗拉强度,导致断裂风险。
黄金材料成本与加工费用的拆解逻辑
在评估链条成品价格时,黄金原料成本占据绝对主导,其计算公式通常为:成品重量 × 当日金价 × (1 + 损耗率)。假设当日足金价格为580元/克(此数据随市场波动,需参考实时权威报价),若一条链条成品重5克,设定损耗率为5%,则原料投入成本约为5 580 1.05 = 2887.5元。这一基础成本构成了价格的底线,任何后续的加工溢价均在此基础上叠加。值得注意的是,K金由于含有其他金属元素,其单价低于足金,且不同纯度(如18K、14K)的金价差异明显,需依据具体合金配比进行换算。
除了材料费,加工费用(工费)则取决于工艺难度和工时。链条焊接涉及大量重复且精细的操作,每克工费因地区、作坊规模及工艺复杂度而异。简单款式的链条工费相对较低,而涉及异形链节、镂空设计或特殊表面处理(如拉丝、喷砂)的款式,工费会显著上升。此外,模具费、设备折旧以及废品率补偿也是成本结构中不可忽视的部分。对于小批量定制,单位成本中分摊的固定费用较高;而大规模生产则可通过规模效应降低单件加工成本,但需考虑库存积压风险。
影响最终报价的关键变量与风险控制
成品链条的最终报价受多种变量影响,其中链条的结构复杂度是首要因素。细密的蛇骨链、O字链等结构需要更高的焊接密度和更长的工时,导致工费高于简单的十字链或马鞭链。此外,表面处理工艺的选择也会大幅改变价格走向。例如,镜面抛光需要多次精细打磨,而拉丝或喷砂则涉及不同的处理步骤和耗材成本。设计师或制造商需根据目标客户群体的对质感的需求,平衡工艺选择与成本控制。
质量控制与售后风险是成本分析中的隐性变量。焊接缺陷导致的断裂是链条类首饰最常见的质量问题,这可能导致退货、维修或赔偿,从而增加运营风险成本。因此,高标准的成品检验流程(如拉力测试、放大镜检查)虽然增加了前期人力和时间成本,但能有效降低长期售后负担。在实际定价策略中,部分商家会将预期的不良品率转化为单价中的风险溢价,以确保整体利润空间的稳定性,这在缺乏透明成本结构的市场中尤为常见。