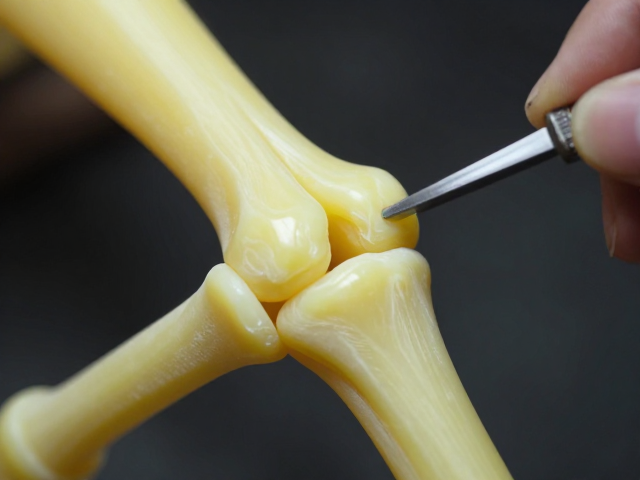
失蜡铸造中活动关节的连接逻辑与结构设计
在精密失蜡铸造过程中,活动关节的实现并非依赖单一的焊接或机械固定,而是基于蜡模阶段对间隙配合的精密计算。蜡料在加热后会发生线性收缩,不同批次的铸造蜡收缩率通常在0.15%至0.25之间波动,这一物理特性直接决定了最终金属件的活动自由度。设计师需要在三维建模阶段预留微小的公差空间,通常建议轴与孔的配合间隙控制在0.1毫米至0.3毫米之间,具体数值需根据所用蜡料的膨胀系数进行微调。若间隙过小,金属冷却凝固时的应力会导致关节卡死;若间隙过大,则会影响整体结构的稳固性与美观度。
为了应对蜡模在脱蜡过程中可能产生的形变,连接部位常采用分体铸造后组装的策略,或者设计一体化的滑动槽结构。在制作蜡模时,需特别注意活动部件与固定部件之间的分模线处理,确保蜡材能够完整填充且无气泡残留。使用软质蜡或专用关节蜡有助于提高细节的还原度,特别是在处理铰链、转轴等复杂曲面时,蜡料的延展性决定了最终铸件表面的光滑程度。通过精确计算蜡料收缩带来的尺寸变化,可以在铸造前对模型进行等比例放大补偿,从而获得符合设计意图的活动关节。
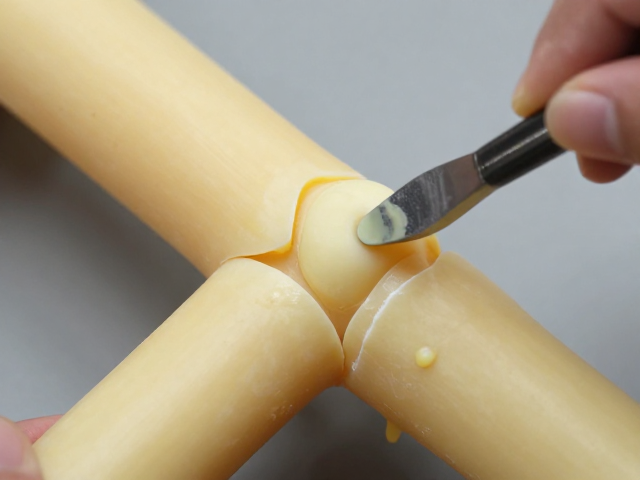
抛光蜡的选择标准与表面预处理工艺
抛光蜡的性能表现直接取决于其化学成分与熔点特性,常见的抛光蜡主要分为天然蜂蜡、合成酯蜡及含研磨颗粒的复合蜡三类。天然蜂蜡质地柔软,附着力强,适合用于精细部位的精抛,其熔点通常在62°C至65°C之间,能在较低温度下形成均匀的保护膜。合成酯蜡则具有更高的硬度和耐磨性,适用于需要快速去除细微划痕的粗抛阶段,其熔点范围多在60°C至70°C之间。选择抛光蜡时,需根据铸件表面的粗糙度及材质特性进行匹配,对于高硬度合金,应选用含有微细氧化铝或碳化硅颗粒的复合抛光蜡,以提高切削效率。
在涂抹抛光蜡之前,铸件表面必须经过严密的清洁与预处理,任何残留的脱模剂、油污或氧化层都会阻碍抛光蜡与金属表面的结合,导致抛光不均或出现斑痕。推荐使用超声波清洗机配合中性清洗剂对铸件进行深度清洁,随后彻底干燥。对于经过喷砂处理的表面,需先用细砂纸进行局部修整,去除尖锐毛刺,以确保抛光蜡能均匀覆盖并发挥润滑与研磨的双重作用。预处理的质量决定了抛光效果的上限,粗糙的表面处理往往需要更长的抛光时间和更多的蜡料消耗,反而增加了后期修复的成本。
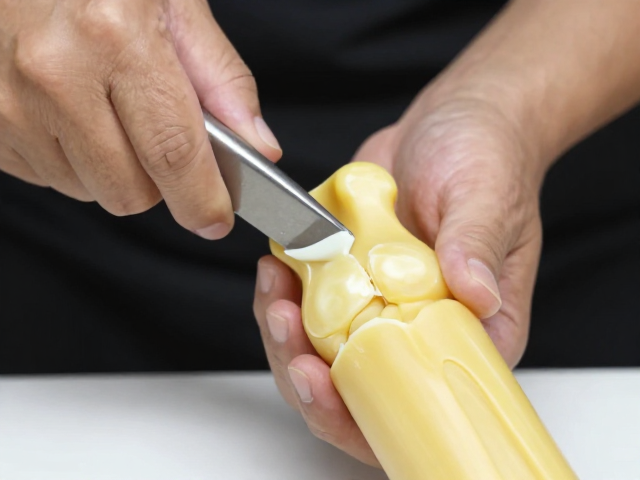
抛光蜡的操作技巧与温度控制要点
抛光过程中,温度控制是决定抛光效果的关键因素。抛光蜡需要在特定的温度范围内软化,才能发挥出最佳的润滑和研磨性能。对于蜂蜡类抛光蜡,适宜的操作温度约为40°C至50°C,此时蜡体呈半固态,具有良好的附着力且不易飞溅。若温度过低,蜡体过硬,会导致研磨效率低下且容易划伤表面;若温度过高,蜡体过稀,则会失去保护作用,甚至渗入铸件缝隙造成污染。操作时应使用专用的加热盘或热风枪对抛光蜡进行预热,确保蜡体均匀受热,避免局部过热导致蜡质分解或变质。
涂抹抛光蜡时,应遵循“少量多次”的原则,使用柔软的棉布或专用抛光垫将蜡体均匀涂抹于铸件表面。对于活动关节等复杂结构,需特别注意蜡体的渗透与分布,避免在关节处积聚过多蜡料导致活动受阻。在机械抛光环节,应保持抛光轮与工件表面的稳定接触,移动速度要均匀一致,避免在同一位置停留过久造成局部过热或凹陷。对于高光区域,可采用手工抛光配合细粒度抛光蜡进行最终修饰,通过手腕的细微抖动消除机械抛光留下的痕迹,提升表面质感。
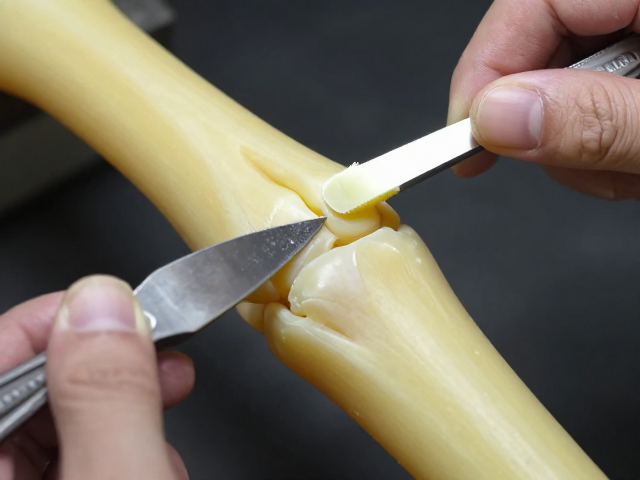
抛光效果的优化与常见问题排查
抛光过程中常遇到表面发乌、划痕残留或蜡层脱落等问题,这些问题往往源于操作细节的偏差。表面发乌通常是因为抛光蜡未完全去除或抛光轮转速过快导致温度过高,使蜡质碳化。解决此类问题需降低抛光轮转速,并在抛光结束后使用干净的软布彻底擦拭表面,去除残留蜡膜。划痕残留多因抛光蜡中研磨颗粒过粗或抛光轮表面污染所致,建议在使用前检查抛光轮状态,及时更换清洁或新制的抛光轮,并根据表面粗糙度选择合适的粒度抛光蜡。
蜡层脱落或分布不均可能与铸件表面清洁度不足或抛光蜡品质有关。若铸件表面存在微量的油脂或水分,抛光蜡难以附着,导致抛光效果不均。此外,不同品牌抛光蜡的配方差异较大,部分劣质抛光蜡可能含有过多的填充剂,影响研磨效果。在实际操作中,建议先在小面积区域进行测试,观察蜡体的附着情况与研磨效果,确认无误后再进行大面积操作。通过建立标准化的操作流程,严格控制温度、压力及清洁度,可显著提升抛光的一致性与效率,减少返工率。