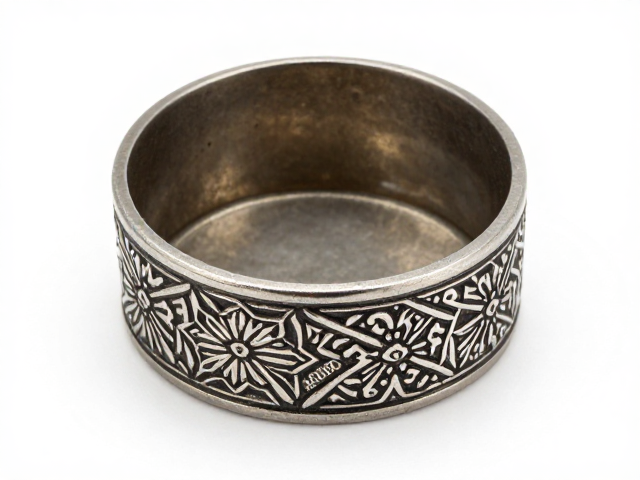
失蜡铸造的核心逻辑与金属流动性控制
失蜡铸造并非简单的复制过程,而是一套严密的物理与化学反应系统,其核心在于利用液态金属替代固态蜡模,从而获得与原始模型几何特征高度一致的金属构件。在这一环节中,蜡料的配方直接决定了复制精度,现代工艺常选用高软化点、低收缩率的专用铸造蜡,以确保在注蜡和脱蜡阶段维持纹样细节的锐度。金属熔炼时的温度曲线同样至关重要,不同合金如K金、银或铜,其熔点与凝固收缩率存在显著差异,工匠需依据材料特性精确计算注蜡压力与冷却速率,防止因金属流动不均导致的浇不足或气孔缺陷。
纹样的立体呈现依赖于蜡模阶段的极致打磨,錾刻纹样在蜡面上进行预成型,能够最大程度保留手工錾刻的刀触力度与光影层次。相较于直接对成品金属进行后期加工,这种“先蜡后金”的路径使得繁复的镂空与浮雕结构在铸造后无需大量二次修整,保留了纹样的原始生命力。金属液填充蜡模腔体时,需克服表面张力,因此模具的排气设计与注口位置的计算必须经过严密的推演,确保金属能无阻碍地填满每一个细微的纹样角落,这是实现复古风格中那种饱满、厚重视觉质感的基础。
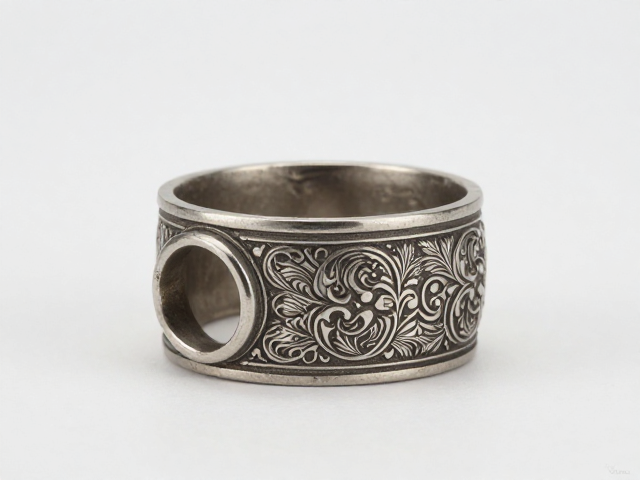
复古錾刻纹样的艺术重构与工艺衔接
复古錾刻纹样往往承载着深厚的文化符号,如卷草、云纹或几何图腾,这些图案在失蜡铸造中面临着从平面图纸到立体实物的转化挑战。工匠在制作蜡模时,需对纹样的深度、角度进行微调和夸张处理,以补偿金属凝固过程中的微观收缩,确保成品纹样边缘清晰、层次分明。这种对传统纹样的解构与重组,要求制作者不仅精通传统錾刻技法,还需理解金属在固态下的延展性与硬度,从而在铸造前规划出口锤与錾子的介入点,避免铸造后因金属过硬导致后续加工开裂。
錾刻纹样的表面质感处理在铸造后显得尤为关键,失蜡铸造形成的原始表面通常带有细微的氧化层或模具痕迹,这为后续的做旧或抛光提供了良好的基底。工匠通过手工錾刻对铸造后的纹样进行二次修饰,消除铸造瑕疵,强化线条的流畅度与节奏感。这种“铸造定形,錾刻赋魂”的工艺组合,使得每一件饰品都具备独一无二的肌理特征,复古纹样不再是僵硬的复制品,而是通过金属与手工的对话,呈现出具有时间沉淀感的艺术效果,满足了市场对高辨识度与独特审美体验的需求。
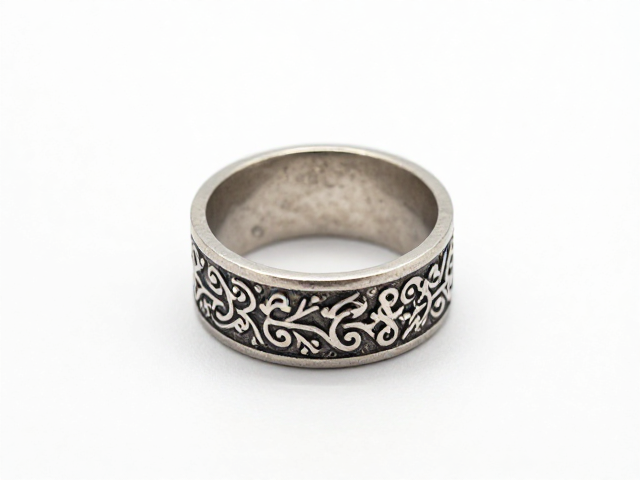
镶口尺寸精准定制的数据逻辑与公差控制
镶口尺寸的精准定制是失蜡铸造工艺中技术含量最高的环节,其核心在于对宝石几何特征的数字化解析与金属结构的补偿计算。定制流程始于对宝石精确到微米级的三维扫描或高精度测量,获取宝石的腰径、台面大小、底部形状等关键数据。基于这些数据,工匠在三维建模软件中构建镶口模型,并预留出血位,即金属爪与宝石接触面的微小间隙,以应对宝石天然存在的微小形变或加工误差。这一过程严禁依赖经验估算,必须通过严密的数学计算确定每一处爪位的长度、宽度及倾斜角度,确保宝石在受力状态下稳固且不损伤边缘。
公差控制在镶口定制中表现为对“过盈配合”与“间隙配合”的精准拿捏。对于需要极高稳固性的宝石,镶口内壁可能设计为微带倒角的结构,利用金属弹性产生夹持力;而对于易碎宝石,则需增加缓冲空间。失蜡铸造的精度通常能达到0.1-0.2毫米,但这仅是基础,真正的精准定制依赖于铸造后的精细修整与宝石镶嵌时的动态调整。工匠需使用专用工具对镶口进行微调,确保每一颗宝石都能严丝合缝地嵌入,既无松动风险,又无金属压迫导致的应力集中,这种对尺寸与力学的极致把控,是高级珠宝定制中不可或缺的技术壁垒。