失蜡铸造后的预处理与固定策略
失蜡铸造完成后的金属件通常附着着严密的包埋料,这一步骤的核心在于安全剥离而不损伤铸件本体。使用专用的喷砂机配合氧化铝或玻璃珠进行喷砂处理,能高效去除表面氧化层并清理细小孔隙,操作时需保持喷嘴与铸件表面呈45至60度夹角,距离控制在10到15厘米,压力设定需依据金属硬度微调,避免高能粒子冲击导致金饰出现凹坑或变形。对于结构复杂或镂空较多的款式,建议采用手工打磨替代高压喷砂,使用不同目数的砂纸从粗到细逐步过渡,重点清理爪位、镶口内部及背面焊点,确保后续锯切时基材平整无阻碍。
固定是精准锯切的前提,不稳定的夹持会导致锯条偏移、断裂甚至改变设计线条。选用铜制或软铝材质的虎钳夹头,并在夹持面垫上薄橡胶片或皮革,既能提供足够的摩擦力防止滑动,又能避免金属夹具咬伤首饰表面。夹持位置应严格对应锯切线的起始端,确保铸件重心平稳落在台钳支撑面上,对于戒指圈口等环形结构,需使用专用的戒指夹或填充内部支撑物,防止施加压力时戒臂发生扭曲变形,导致锯切路径偏离原始设计轨迹。
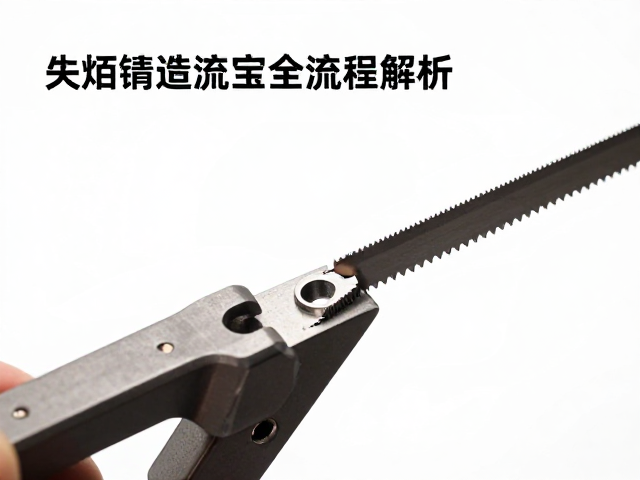
锯条选型与张力调试规范
锯条的选择直接决定切割面的光洁度与效率,需根据金属厚度与切割形状进行匹配。对于常规金、银饰品,推荐使用000号或0号锯条,其齿距适中,适合直线与缓弯切割;若处理极细的爪臂或需要切割复杂曲线,应选用0号或更细的锯条,并配合高碳钢材质以提升韧性。锯条安装前需检查无肉眼可见的缺口或锈蚀,安装时双手拇指按压锯条中部,施加均匀张力直至听到轻微的金属紧绷声,过松会导致锯条扭曲卡死,过紧则易引发崩齿或断裂,安装后需用手指轻弹锯条,通过声音判断张力是否处于最佳状态。
锯切过程中的进刀手法与冷却保护同样关键,严禁使用润滑油,以免污染金属表面影响后续抛光或焊接。锯切时保持锯弓垂直于金属表面,利用锯条全长进行推拉运动,而非仅靠手腕局部发力,推拉节奏要均匀,回拉时略微抬起锯弓以减少摩擦。对于高硬度合金或厚料,需定期用细砂纸或专用锉刀清理嵌在锯齿间的金属屑,防止堵塞导致切割阻力增大。切割至阶段时,需放慢速度,预留0.5至1毫米的安全距离,防止锯条突然穿透时因受力突变造成铸件崩角或锯条折断。
镶口定位与微距测量技巧
镶口定位的精度取决于严密的标记与测量,设计图纸上的尺寸需转化为物理空间中的精确点位。使用高精度游标卡尺或数显测径仪测量宝石直径,再根据宝石镶嵌方式(如包镶、爪镶、钉镶)预留0.05至0.1毫米的金属余量,这一微小间隙既保证了宝石稳固嵌入,又避免了因强行按压导致宝石碎裂或金属应力过大变形。在金属表面使用细尖记号笔或划线针标出土口中心点,对于圆形镶口,需借助圆规划出等距弧线,确保四周爪位或包边高度一致,划线深度需极浅,以免在后续打磨中留下明显痕迹。
测量过程中需结合放大镜观察,确认划线位置的准确性,特别是对于多爪镶嵌,需验证各爪位相对于中心点的对称性。使用深度尺测量预留土口的高度,确保宝石冠部能完全嵌入且台面平整,无高低差。对于异形宝石,需制作等比例纸样或塑料模板,贴在金属表面进行切割预演,验证切割线与宝石轮廓的贴合度,修正误差后再进行最终锯切。这一过程强调数据的反复核对,任何尺寸偏差都可能在后期装配中暴露,因此前置的测量与标记必须达到毫米级甚至亚毫米级的精确标准。
精细锯切与边缘修整处理
正式锯切时,需严格遵循预设的划线轨迹,保持锯条垂直且平稳推进。对于内孔切割,需先在金属边缘锯出一个起始孔,穿过锯条后闭合锯条,再进行内孔切割,操作时左手固定铸件,右手控制锯弓,视线聚焦于锯条与划线重合处。切割过程中如遇阻力异常,应立即停止,检查锯条是否偏斜或金属内部存在杂质,调整角度后重新切入,切忌强行推进。对于精细的爪臂切割,可采用分段切割法,先切断大部分材料,再保留极小连接点,轻轻折断,以控制边缘形态,减少后续打磨工作量。
锯切完成后的边缘通常粗糙且带有毛刺,需立即进行修整以恢复金属光泽并为镶嵌做准备。使用细纹什锦锉或金刚石锉刀,对锯切口进行单向打磨,方向需一致,避免来回锉磨导致边缘卷边。对于爪位尖端,需修整至圆润或尖锐适中,确保能牢固抓住宝石且无锐角伤手。打磨过程中需不断用湿布擦拭金属表面,清除金属粉尘,观察边缘是否平整光滑,直至触感顺滑、视觉无锯齿痕迹。修整后的镶口需再次用放大镜检查,确认无裂纹、无变形,尺寸符合宝石嵌入要求,方可进入下一步的焊接或镶嵌工序。